Contenido
El contenido reciclado ha dejado de ser una diapositiva de marketing para convertirse en una especificación de compra. Pida a tres fundidores que coticen una carcasa de motor ADC12 y obtendrá, junto al precio, un porcentaje de contenido reciclado, una descripción de dónde proviene la chatarra y una pregunta sobre si su cliente acepta una definición de preconsumo o posconsumo.
La respuesta corta: el aluminio reciclado cambia muy poco sobre cómo se elabora, moldea y mecaniza una pieza fundida bien diseñada. Cambia la cadena de suministro de materia prima, la disciplina requerida en el control de la química de la fusión y el papeleo que acompaña a cada envío.
A continuación cubrimos el lado práctico de la tendencia: la brecha energética entre la materia prima primaria y la reciclada, qué pertenece a una solicitud de cotización de aluminio reciclado, cómo las herramientas deciden la proporción de reciclado que llega a la pieza terminada y dónde llega primero la demanda.
El aluminio reciclado no es un metal mejor. Se hizo popular porque producirlo requiere aproximadamente una décima parte de la energía necesaria para fundir aluminio primario a partir de bauxita, y la energía es la línea más grande en la huella de una pieza de aluminio.
La fundición primaria suele consumir entre 14 y 16 kWh por kilogramo. La refundición de chatarra limpia y clasificada genera normalmente entre 0,6 y 1,5 kWh por kilogramo. De esa brecha es de donde proviene la mayor parte de la afirmación ambiental en una fundición a presión reciclada.
Se deben solicitar dos cifras por separado: el contenido reciclado en masa, medido en el lingote o en el horno, y la energía de fusión que el fundidor gasta internamente, ya que los hornos de mantenimiento funcionan continuamente y suelen ser el mayor consumidor de la planta. Los dos ahorros se acumulan.
El error de compra más común es comprar un porcentaje en lugar de una aleación. Un proveedor puede cotizar un 70% de contenido reciclado y aún así enviar una masa fundida que no cumpla con el requisito de elongación, porque el lingote reciclado es tan limpio como el flujo de chatarra detrás de él.
| Criterio | Aluminio primario (fundido) | Aluminio reciclado (secundario) |
|---|---|---|
| Derritiendo energía | Alrededor de 14 a 16 kWh por kg | Alrededor de 0,6 a 1,5 kWh por kg de chatarra clasificada |
| Oligoelementos | Establecido por la fundición, consistente lote a lote | Depende de la clasificación; El hierro, el zinc y el cobre pueden acumularse. |
| Comportamiento del precio | LME más una prima por energía de fundición | LME más una prima o descuento por disponibilidad de chatarra |
| plazo de entrega | Atado a los horarios de las fundiciones | Vinculado a la capacidad de recogida y clasificación |
| Documentación | certificado de molino | certificado de molino plus recycled content statement and chain of custody |
Solicite la aleación según la norma (EN 1706 o ASTM B85) con rangos químicos en lugar de solo un nombre comercial. Si el contenido reciclado es un requisito, defínalo según una norma de declaración reconocida como ISO 14021, indique si la cifra es preconsumo o posconsumo e indique si se mide en el lingote o en el horno. Esas dos definiciones pueden diferir en veinte puntos en un mismo envío.
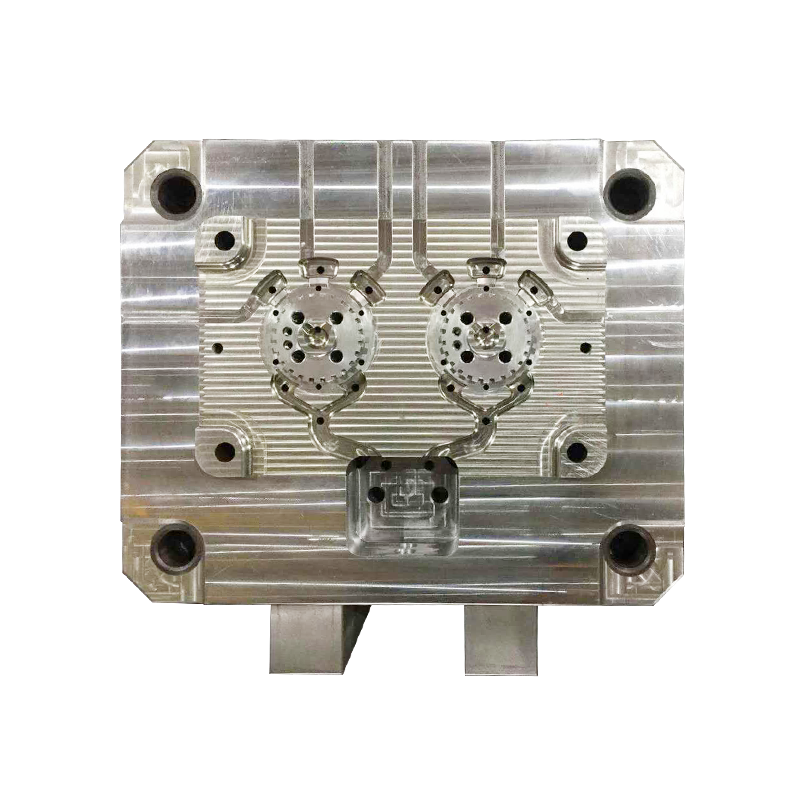
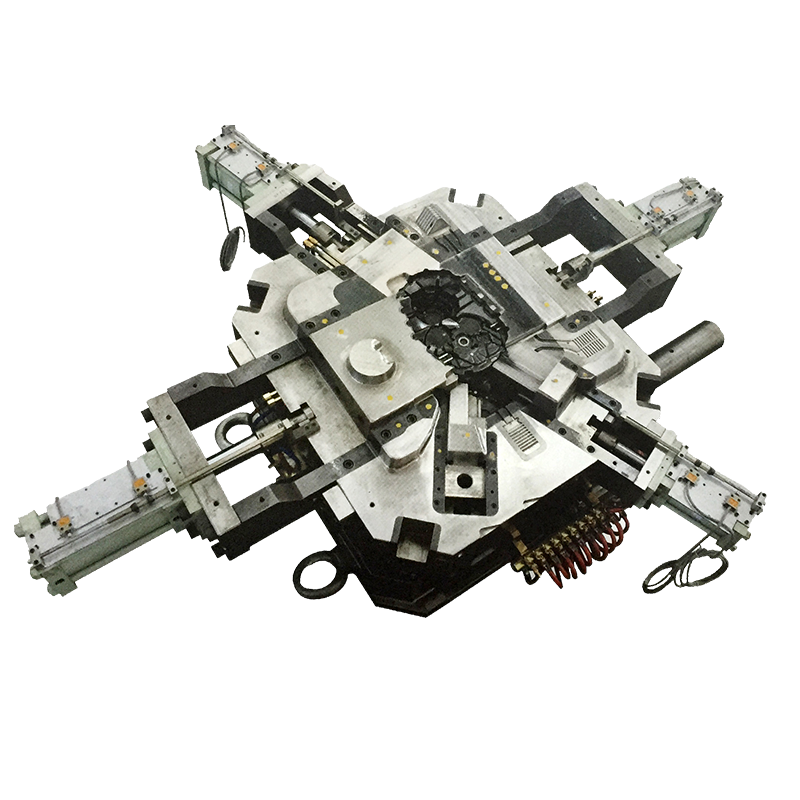
El contenido reciclado es una decisión material. La parte que sobrevive hasta el componente terminado es una decisión sobre las herramientas y, por lo general, se toma mucho antes de que se firme la primera cotización.
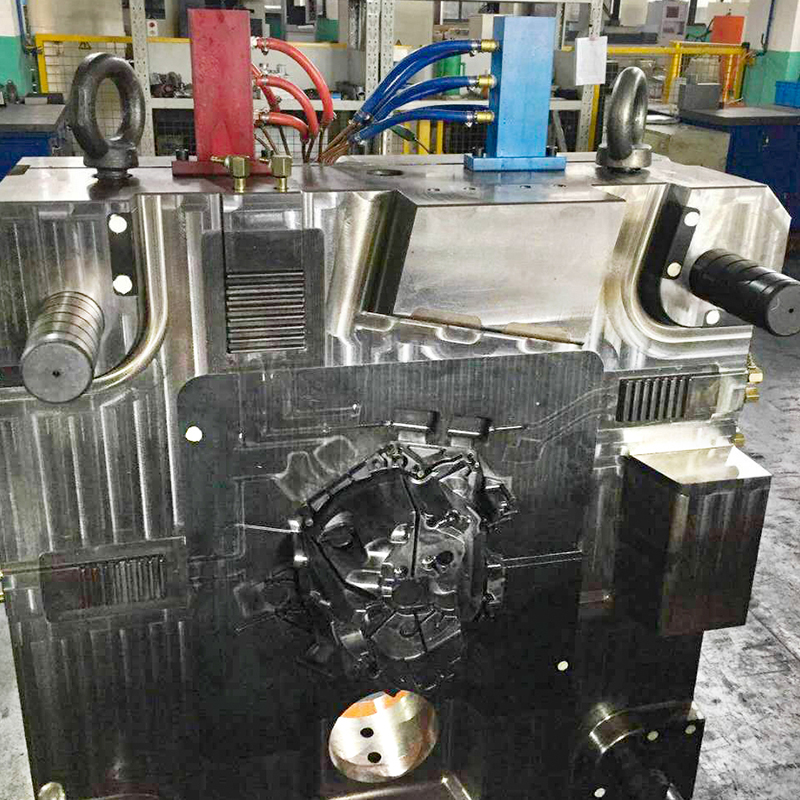 Moldes de fundición a presión de aluminio personalizados de alta presión Moldes de fundición a presión de aluminio personalizados de alta presión Ver producto →
Diseñar para el final de la vida también cuenta. Una carcasa a la que se le pueden quitar los insertos, sellos y sujetadores devuelve desechos más limpios al circuito que una que debe triturarse entera.
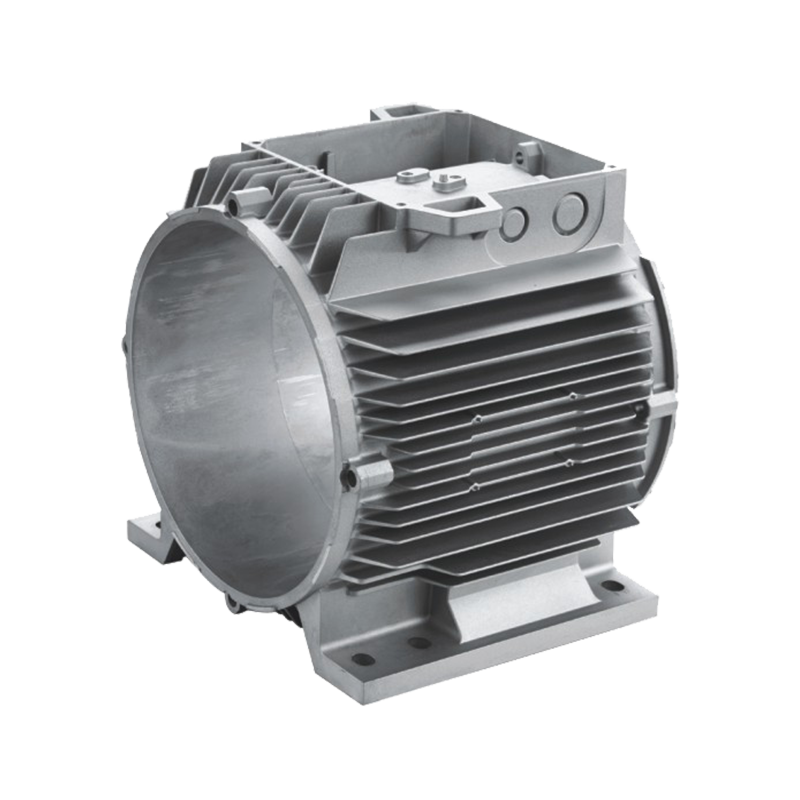
La automoción es el motor de la demanda detrás de la fundición a presión de aluminio reciclado. Los estudios del ciclo de vida en el campo sitúan la fundición a presión en aproximadamente el 60% de la producción de componentes de aluminio para automóviles, y esas piezas son exactamente lo que necesita la electrificación: carcasas y cubiertas de baterías, carcasas de motores, carcasas y soportes de cajas de control.
En Europa la cuestión de las materias primas ya está resuelta. Alrededor del 80% del aluminio utilizado en la fundición a presión europea proviene del reciclaje, lo que significa que el contenido reciclado ya no es un diferenciador allí: es la base, y el diferenciador es qué tan bien un proveedor puede controlarlo y documentarlo.
Para los programas de vehículos eléctricos, el argumento es simple: cada kilogramo extraído de la carrocería, el chasis o el tren motriz recupera autonomía, y la fundición a presión ofrece una geometría compleja de una sola vez en lugar de varias piezas de acero soldadas. Los gabinetes de baterías añaden un segundo requisito además del peso: rendimiento contra choques y sellado, razón por la cual el diseño de carcasa y cubiertas de la batería es ahora un tema en sí mismo.
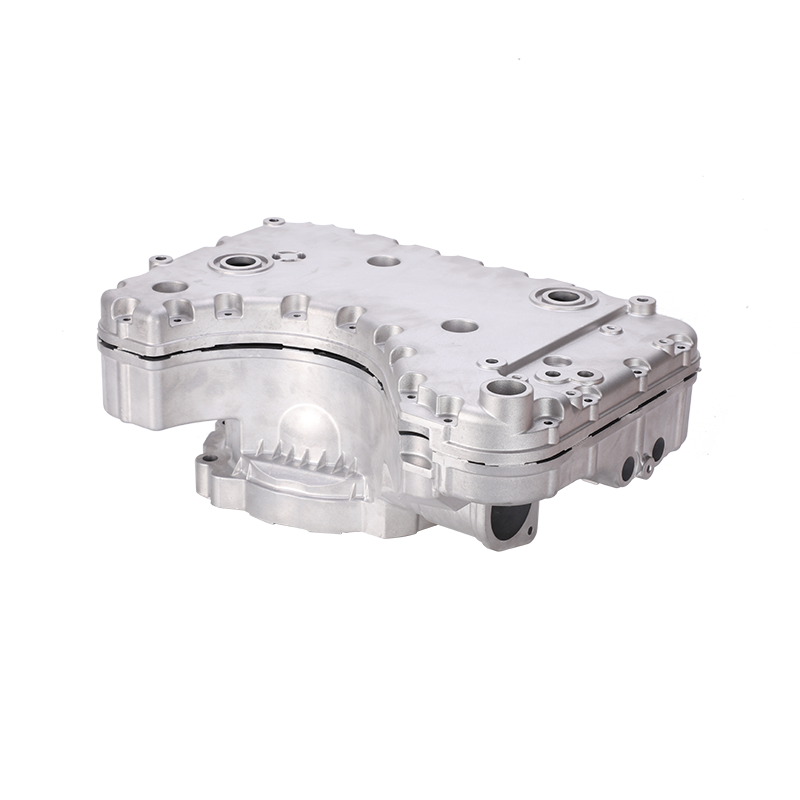
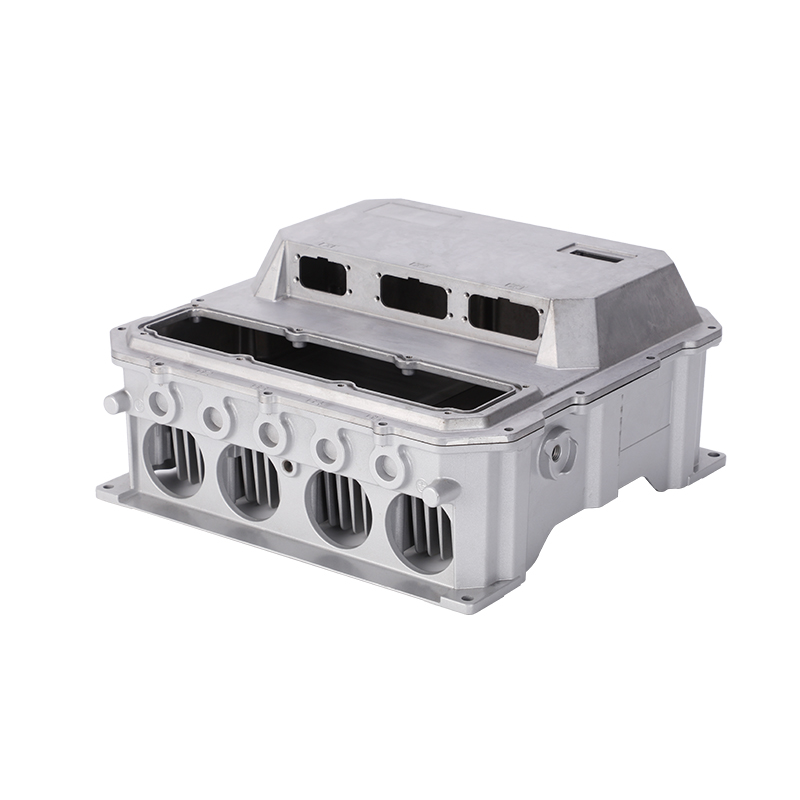 Carcasa y tapa de batería para automóviles eléctricos/de nueva energía Carcasa y tapa de batería para automóviles eléctricos/de nueva energía Ver producto →
La aleación reciclada funciona aquí siempre que el gabinete pase la misma validación mecánica y de fugas que una pieza de metal primario.
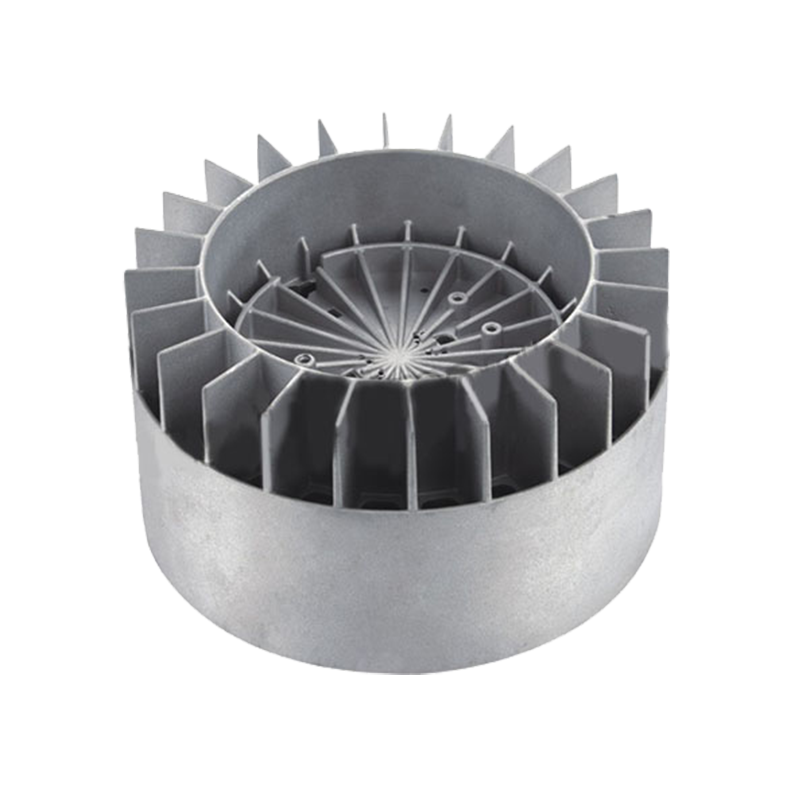
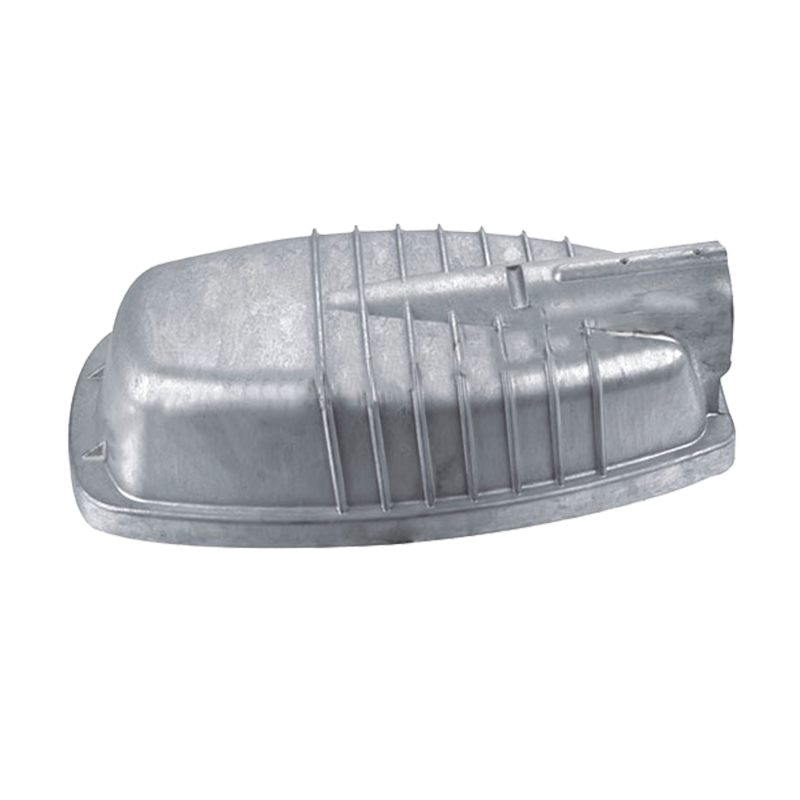
Los disipadores de calor, las carcasas de farolas LED y las cajas de electrónica de potencia tienen la mayor parte de su valor de sostenibilidad en la vida útil, no en el porcentaje de materia prima. Un disipador de calor fundido a presión con un patrón de aletas bien diseñado funciona más frío y una pieza más fría suele durar más.
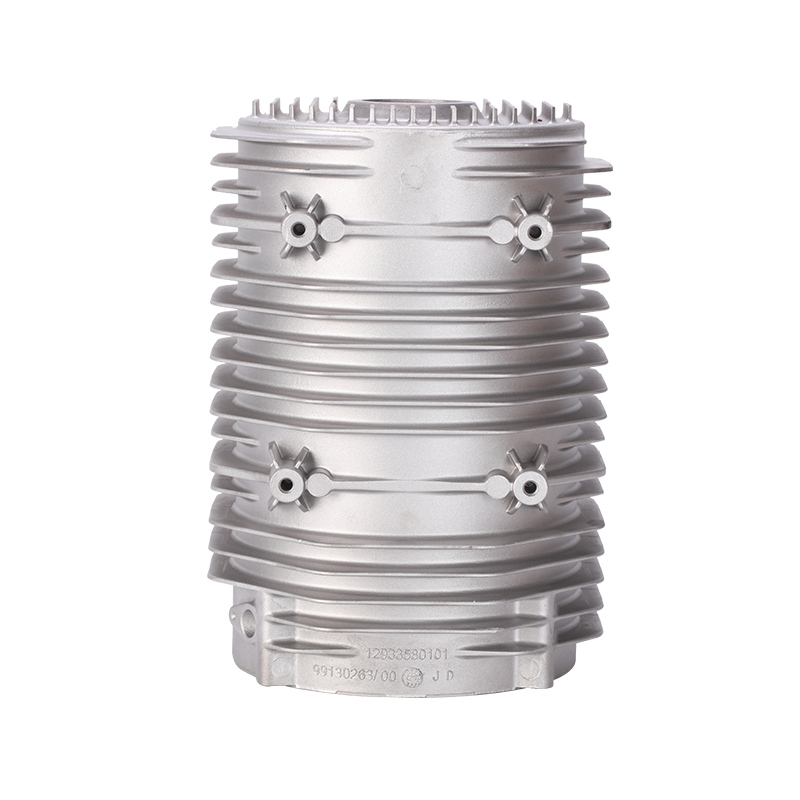
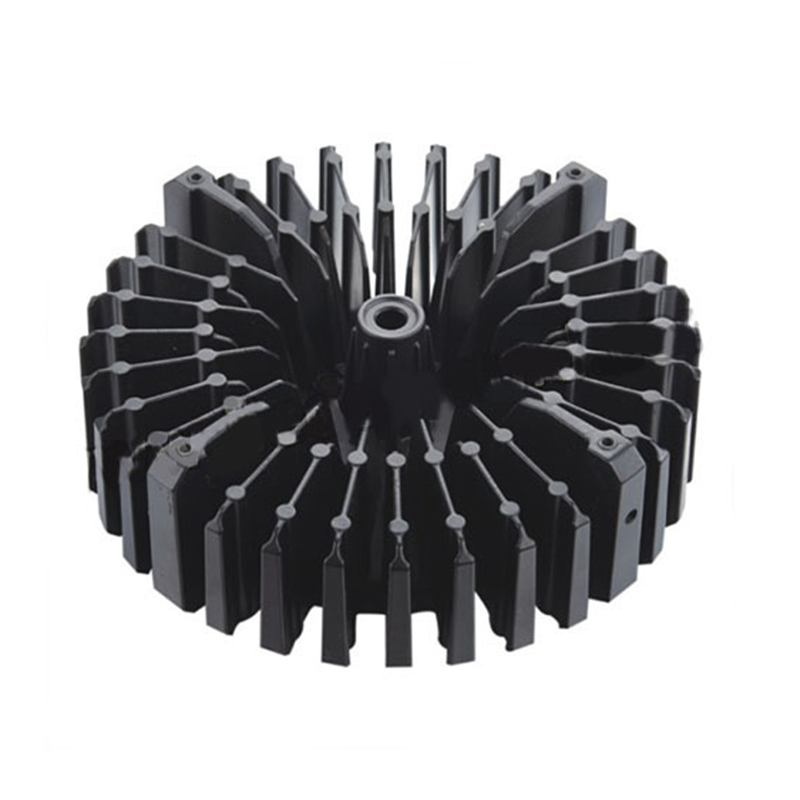 Disipador de calor de fundición a presión para dispositivos eléctricos, automóviles y equipos industriales Disipador de calor de fundición a presión para dispositivos eléctricos, automóviles y equipos industriales Ver producto →
Cuando una pieza está destinada a durar diez años o más, la distribución del acabado y el espesor de la pared generalmente superan cualquier cosa que un comprador aún pueda perseguir en la cifra de contenido reciclado. Extender la vida útil es a menudo la reducción de carbono más barata disponible.
Una cotización sólo es comparable cuando todos los proveedores fijan el mismo precio. Para un programa de aluminio reciclado, estos artículos pertenecen al paquete:
El último elemento es el que la mayoría de los compradores olvidan y, a menudo, decide si la cifra de contenido reciclado en el certificado es real.
No por sí solo. Una masa fundida reciclada controlada que cumple con el rango químico del grado ofrece la misma resistencia a la tracción y dureza que el metal primario. El riesgo es la acumulación de oligoelementos: el hierro reduce la ductilidad y la conductividad térmica, y el zinc y el cobre se acumulan cuando se mezclan corrientes de chatarra.
A veces, pero no de manera confiable. Los precios de los lingotes secundarios dependen de la disponibilidad de chatarra, y los flujos segregados y certificados pueden tener una prima cuando la demanda es alta. Los ahorros predecibles residen en la contabilidad de la energía y el carbono más que en el precio del metal.
Para carcasas, cubiertas y disipadores de calor de clase ADC12 y A380, el rango de trabajo normal en la actualidad es del 40 % al 70 % de contenido posconsumo. Las operaciones de circuito cerrado con flujos de chatarra dedicados pueden llegar a niveles más altos, pero el límite lo establece el control químico, no la ambición.
Afecta la vida útil, que suele ser más importante. Una pieza recubierta que sobrevive quince años en el campo tiene un impacto anual menor que una pieza no tratada reemplazada dos veces en el mismo período.
La tendencia de la fundición a presión de aluminio reciclado no se trata realmente de una nueva aleación. Se trata de cuatro capacidades poco glamorosas: flujos de desechos segregados, control de la química por calor, herramientas que mantienen bajos los índices de desechos y documentación que un equipo de adquisiciones puede auditar sin una cadena de correo electrónico de seguimiento.
Ningbo Jieda Moulding and Machine ha estado construyendo moldes de fundición a presión de aluminio y piezas fundidas de precisión en el grupo de fundición a presión de Ningbo desde 1987, combinando la fabricación interna de herramientas con fundición, mecanizado CNC y acabado bajo una operación certificada IATF 16949. Si su próximo programa tiene como objetivo contenido reciclado, las herramientas y la disciplina de fusión deben planificarse juntas, y esa conversación es más fácil de iniciar temprano.
¿ESTÁ USTED LISTO PARA COOPERAR CON JIEDA?
*Su correo electrónico está seguro con nosotros, no enviamos spam.

PRODUCTOS
INFORMACIÓN DE CONTACTO
nbjd011@126.com
+86-574-86115705
No. 58 Calle Mold, Zona industrial de tecnología Daqi, Distrito de Beilun, Ciudad de Ningbo

 English
 Español
 italiano