Contenido
La carcasa de un motor de aluminio mecanizado no supera la prueba de estanqueidad a 1,5 bar después de 40 segundos. La aleación cumplía con las especificaciones, la temperatura del troquel estaba dentro del rango y la fundición parecía impecable antes del mecanizado. La causa fue el gas: aire que entró en la cavidad con el metal y no tenía adónde ir una vez que la pieza se solidificó.
La tecnología de fundición a presión al vacío es la respuesta del proceso a ese fracaso, y sus ventajas son más fáciles de juzgar en términos de producción: tasa de desperdicio, tasa de fugas y lo que se le permite hacer a la pieza después de la fundición.
La primera conclusión: al evacuar la cavidad del molde antes y durante el disparo, la fundición al vacío reduce el gas atrapado a una fracción de los niveles convencionales de fundición a alta presión (HPDC). Ese cambio trae la mayoría de los beneficios: menos defectos de porosidad del gas, piezas fundidas herméticas, una ruta práctica para el tratamiento térmico y la soldadura T6, paredes más delgadas, superficies más limpias como fundición y un menor costo por pieza aceptada. La desventaja es la complejidad de las herramientas: matrices selladas, válvulas de vacío y mantenimiento disciplinado.
En una máquina convencional de cámara fría, la cavidad está llena de aire a presión atmosférica cuando el émbolo inicia su disparo rápido. El metal entra por la puerta a una velocidad de 30 a 60 m/s y el aire tiene milisegundos para escapar a través de respiraderos que suelen tener entre 0,1 y 0,2 mm de profundidad. Los respiraderos se desbordan o se obstruyen con residuos de agente desmoldante, y lo que queda se convierte en porosidad de gas.
Un sistema de vacío agrega una válvula en el troquel que conecta la cavidad a un tanque de vacío. La cavidad se bombea hacia abajo durante el disparo lento, antes de que comience el disparo rápido, y la válvula se cierra cuando llega el frente metálico. La intensificación se ejecuta entonces exactamente como en una toma normal.
Son comunes dos niveles. Los sistemas asistidos por vacío empujan la cavidad a aproximadamente 200-500 mbar absolutos y sostienen principalmente los respiraderos. Los sistemas de alto vacío alcanzan 50-100 mbar y son la versión que cambia el uso de una pieza de fundición. Dos detalles deciden si cualquiera de los dos funciona: el nivel de vacío debe medirse en la matriz, no en la bomba, porque un sello desgastado oculta el problema; y el vacío no reemplaza la ventilación, reduce la cantidad de aire que deben pasar las rejillas de ventilación, lo que reduce la inflamación y la obstrucción.
| Parámetro | HPDC convencional | Asistido por vacío | Fundición a presión al alto vacío |
|---|---|---|---|
| Presión de la cavidad antes del llenado | alrededor de 1.000 mbar | 200-500 mbar | 50-100 mbar |
| Contenido de gas en la fundición. | 10-20 cm³/100 g | 5-10 cm³/100 g | 2-5 cm³/100 g |
| Espesor de pared típico | 2,0-3,0 milímetros | 1,5-2,5mm | 1,2-1,8mm |
| Tratamiento térmico T6 | no práctico, ampollas | limitado | factible en aleaciones adecuadas |
| Estanqueidad a la presión | a menudo necesita impregnación | generalmente aceptable | fiablemente hermético |
| Costo relativo del troquel | línea de base | más 5-15% | más 10-25% |
| Enfoque de mantenimiento | respiraderos, agente de liberación | sellos, válvula | sellos, válvula, vacuum monitoring |
Cortar el aire en la cavidad no elimina todos los poros; la porosidad de contracción debido a un equilibrio térmico deficiente es un problema aparte. Elimina los poros de gas grandes e irregulares que causan la mayoría de los rechazos y que aparecen en cinco lugares.
El contenido de gas en una inyección de alto vacío bien controlada normalmente cae de 10 a 20 cm³ por 100 g de metal a 2 a 5 cm³, y la densidad aumenta aproximadamente entre un 1 y un 2%. Las tasas de rechazo radiográfico siguen la misma tendencia.
Las carcasas, cuerpos de válvulas, cubiertas de baterías y cárteres de aceite se juzgan por la tasa de fuga, no por la apariencia. Las piezas fundidas convencionales a menudo necesitan una impregnación de resina para pasar, lo que añade un paso y un riesgo de falla que depende de la temperatura. Las piezas fundidas al vacío generalmente mantienen la presión tal como están fundidas, por lo que la prueba de fugas verifica en lugar de reparar.
El tratamiento con solución T6 a aproximadamente 500 °C hace que el gas atrapado se expanda y la fundición a presión convencional se ampolle. Con un contenido de gas de un solo dígito bajo, las aleaciones estructurales adecuadas pueden tratarse térmicamente y soldarse con MIG, TIG o láser con un crecimiento de poros aceptable.
La menor contrapresión del aire atrapado permite que el metal llene las secciones delgadas de manera más predecible, por lo que las paredes de 1,2 a 1,8 mm reemplazan a las de 2,5 a 3,0 mm. El stock de mecanizado y el peso disminuyen, y menos perforaciones en la superficie significan menos ampollas después del recubrimiento en polvo o anodizado.
La ganancia no es una oportunidad más barata, es una pieza buena más barata. Las tasas de rechazo de la planta comúnmente caen del 5-8% al 1-3%, y debido a que los defectos se detectan en rayos X o pruebas de fugas en lugar de después del mecanizado CNC, el valor perdido por pieza rechazada cae drásticamente.
La fundición a presión al vacío se amortiza cuando las paredes son delgadas, la geometría es compleja o la pieza debe mantener la presión o sobrevivir al tratamiento térmico. Tres grupos dominan la cartera de pedidos.
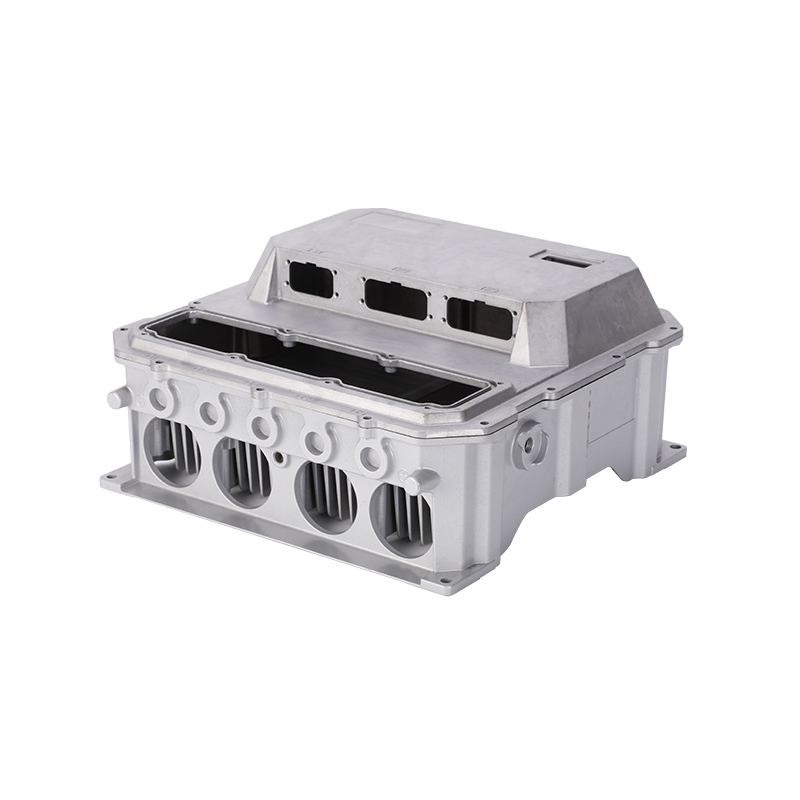
Los gabinetes combinan una gran área proyectada, paredes delgadas, bridas de sellado y límites estrictos de fugas. La porosidad en una brida o en una costura de soldadura es un problema de seguridad más que estético. El lado del diseño está cubierto en nuestra nota sobre Cómo las carcasas y cubiertas de baterías contribuyen a la seguridad de los vehículos de nuevas energías .
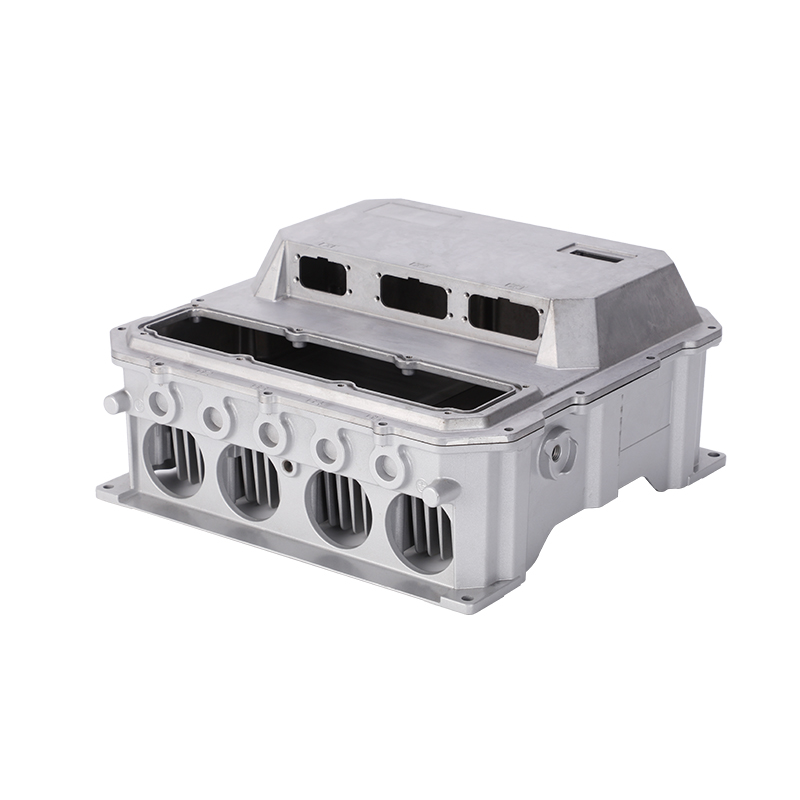 Carcasa y tapa de batería para automóviles eléctricos/de nueva energía Carcasa y tapa de batería para automóviles eléctricos/de nueva energía Ver producto →
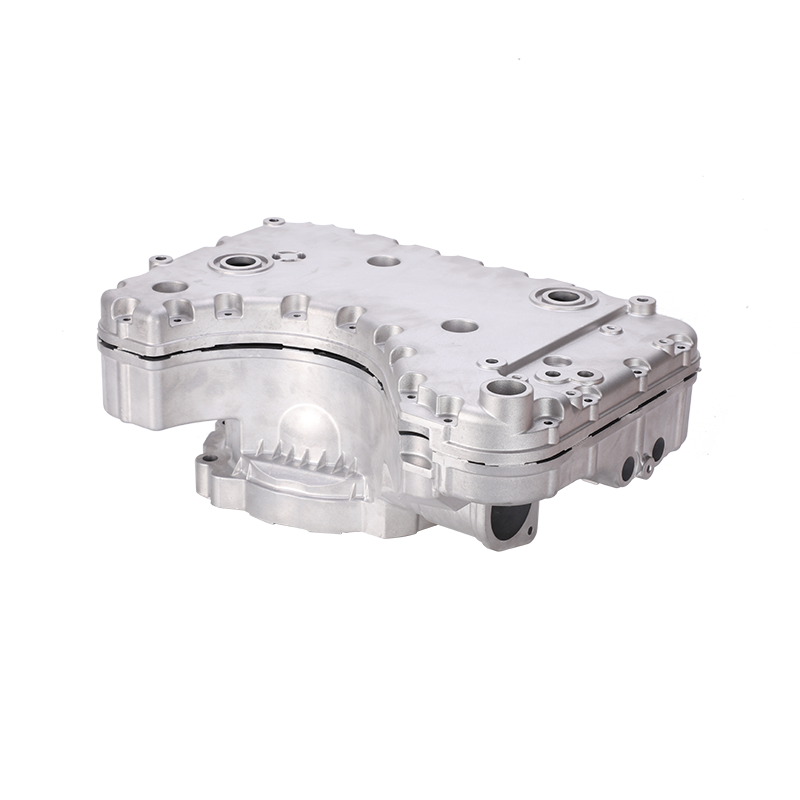
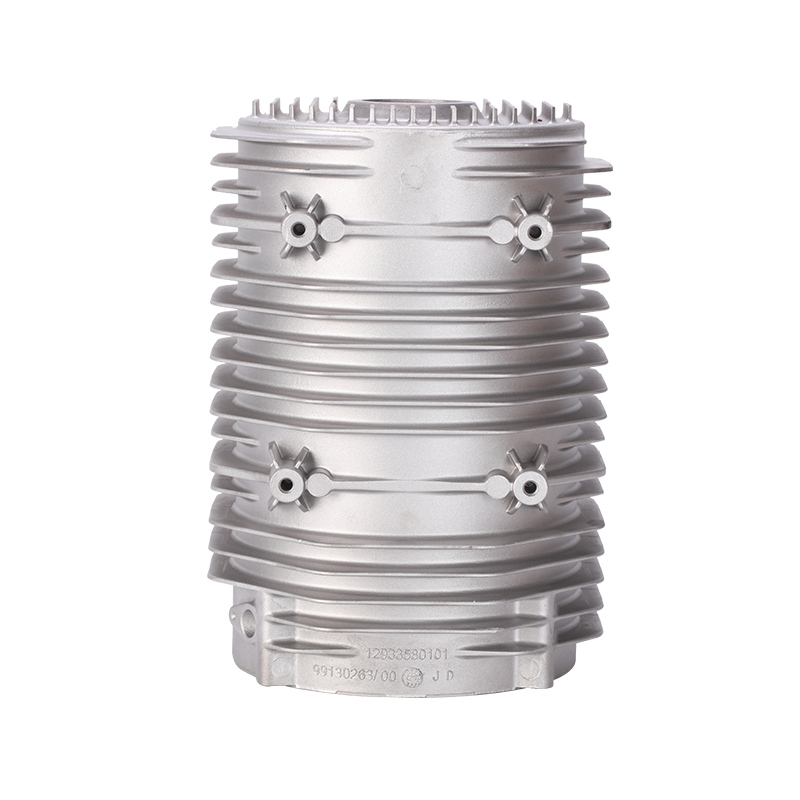
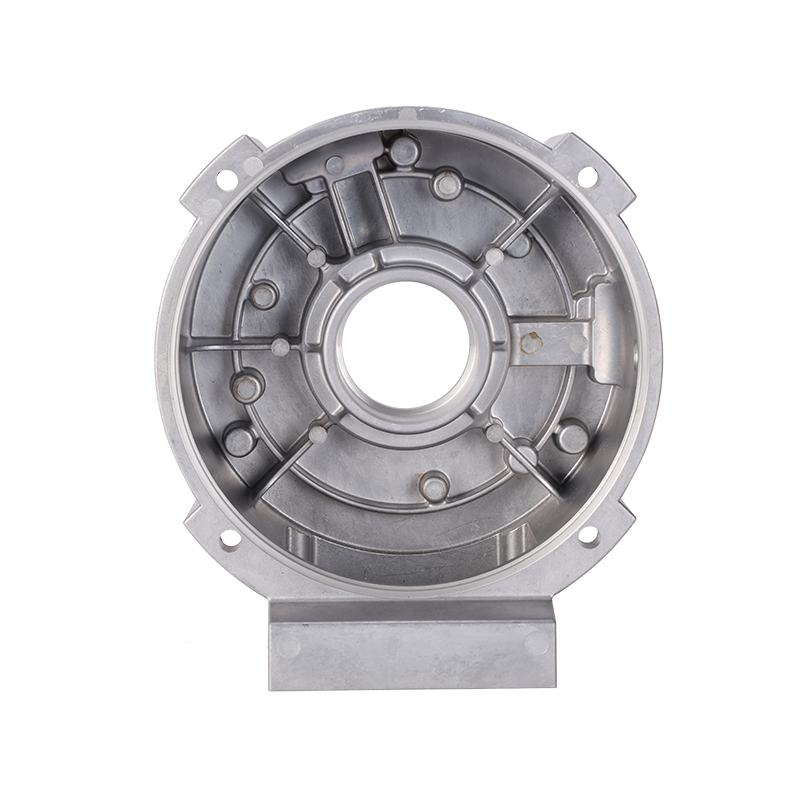
Estas piezas deben mantener concéntricos los asientos de los cojinetes, disipar el calor y, a menudo, integrar conductos de refrigeración. El metal más denso alrededor de los asientos de los rodamientos y las caras de sellado reduce el margen de mecanizado y los desechos posteriores al mecanizado.
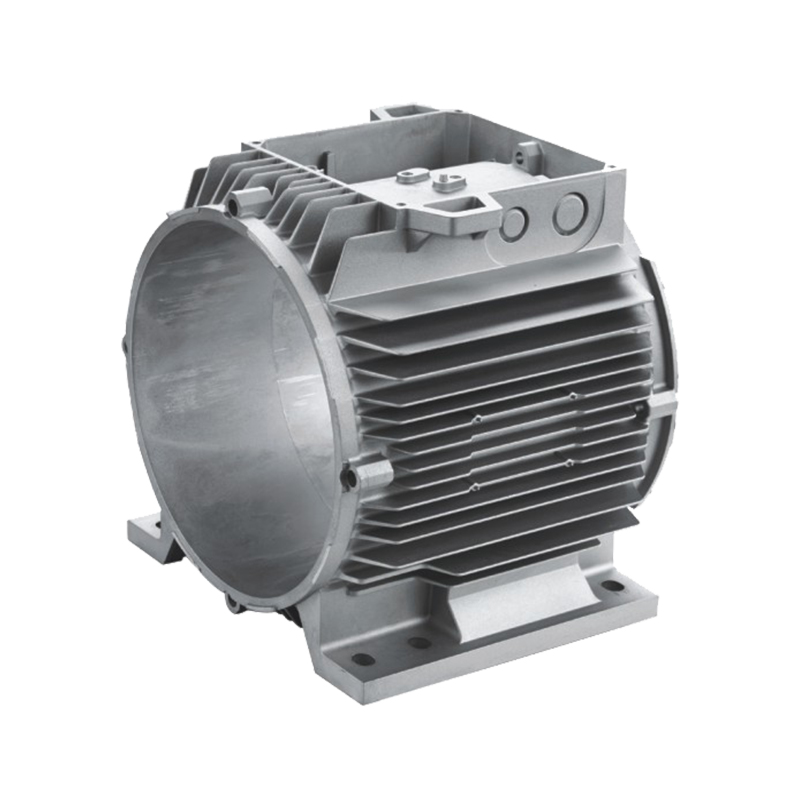 Carcasa del motor eléctrico Marco del estator Fundición a presión de aluminio Carcasa del motor eléctrico Marco del estator Fundición a presión de aluminio Ver producto →
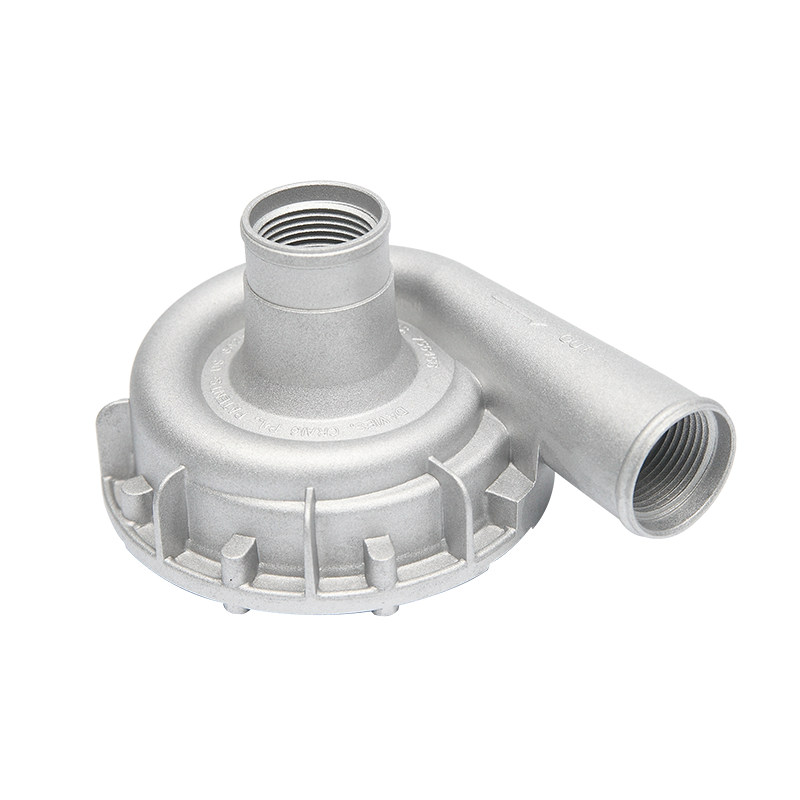
Las carcasas de LED y los disipadores de calor, la caja de cambios y los componentes de elevación, las válvulas de control y las piezas neumáticas siguen la misma lógica: paredes más delgadas, menos poros después del recubrimiento, mejor estanqueidad a la presión.
División indicativa del trabajo asistido por vacío y de alto vacío en una cartera de pedidos mixta de automoción e industria.
Los compradores que consideran la aspiradora como una mejora universal suelen pagar por herramientas que no pueden utilizar. Vale la pena tener claros los límites.
El proceso solo funciona si la especificación de compra lo admite. Vale la pena incluir cuatro puntos en la consulta.
Ningbo Jieda Moulding & Machine fabrica matrices y piezas de fundición de aluminio y zinc en su planta de Beilun, con mecanizado CNC, recubrimiento en polvo y anodizado internos, certificación IATF16949 y máquinas de cámara fría de 200 t a 1600 t. El lado del molde de esa cadena es donde se gana o se pierde un programa de vacío.
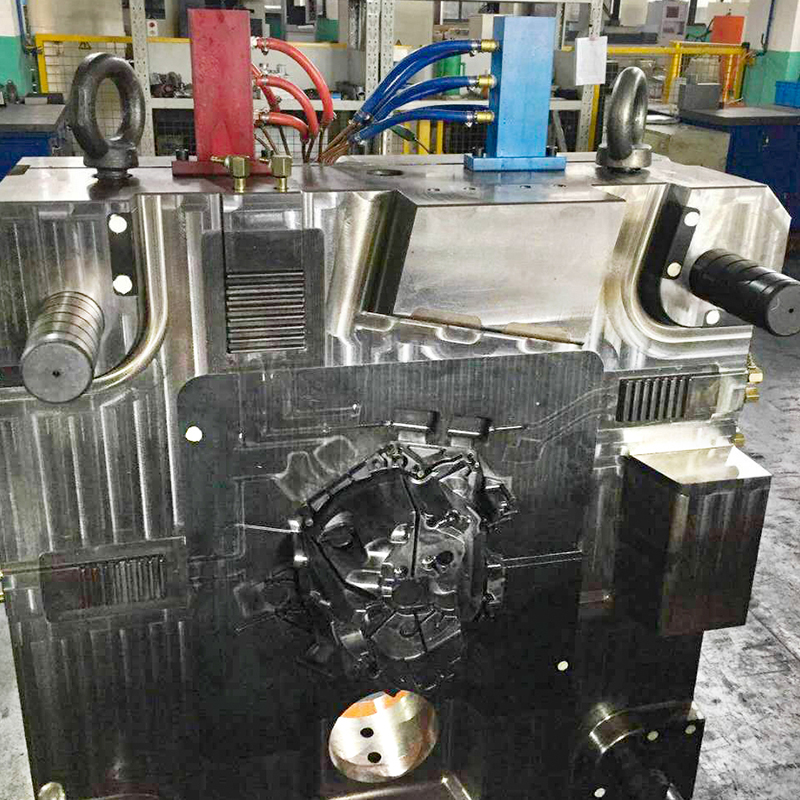 Moldes de fundición a presión de aluminio personalizados de alta presión Moldes de fundición a presión de aluminio personalizados de alta presión Ver producto →
Puedes leer más sobre el empresa y su operación de fundición a presión si necesita verificar la capacidad o el ajuste del equipo.
No. La fundición asistida por vacío utiliza un vacío modesto, generalmente de 200 a 500 mbar, principalmente para ayudar a los respiraderos. La fundición al vacío eleva la cavidad a 50-100 mbar y es la versión que hace que el tratamiento térmico, la soldadura y la estanqueidad a presión confiable sean realistas. Cuando un proveedor cotiza la fundición a presión al vacío, solicite la presión medida en la cavidad.
Las aleaciones estándar de Al-Si, como A380 o ADC12, ganan principalmente en tasa de desechos y calidad de superficie. Las aleaciones estructurales con bajo contenido de hierro y manganeso controlado, utilizadas para piezas de paredes delgadas y tratables térmicamente, ganan mucho más; son la razón por la que se desarrollaron los sistemas de alto vacío. Las aleaciones de zinc también se pueden fundir al vacío, pero el beneficio es menor porque el zinc fluye más fácilmente.
No. Reduce la probabilidad de que se formen poros de gas grandes, pero aún se producen porosidad por contracción, cierres en frío e inclusiones. La mayoría de los programas mantienen el muestreo de rayos X más pruebas de fugas al 100 % en piezas herméticas a la presión y, en su lugar, utilizan el registro de vacío para demostrar la estabilidad del proceso.
Si la pieza debe aguantar presión, ser tratada térmicamente o soldada, normalmente sí; la alternativa es un proceso diferente o un paso de impregnación. Para una pieza simple, de paredes gruesas y no presurizada, el 10-25 % adicional en el costo del troquel rara vez se amortiza.
La ventaja de la fundición a presión al vacío no es una característica. Es un cambio en lo que el proceso puede prometer: una pieza fundida que mantiene la presión, sobrevive a un ciclo de tratamiento térmico, acepta un recubrimiento sin ampollas y llega al mecanizado con una tasa de rechazo predecible. Si su próxima pieza se juzga por una prueba de fugas o un requisito de fatiga, vale la pena pagar por ese cambio. Si es un soporte, probablemente no lo sea.
¿ESTÁ USTED LISTO PARA COOPERAR CON JIEDA?
*Su correo electrónico está seguro con nosotros, no enviamos spam.

PRODUCTOS
INFORMACIÓN DE CONTACTO
nbjd011@126.com
+86-574-86115705
No. 58 Calle Mold, Zona industrial de tecnología Daqi, Distrito de Beilun, Ciudad de Ningbo

 English
 Español
 italiano