Contenido
La tendencia de los componentes automotrices livianos se entiende mejor a través de un número: una reducción del 10% en el peso del vehículo mejora la economía de combustible entre un 6% y un 8% en los vehículos con motor de combustión y ofrece una ganancia proporcional similar en autonomía eléctrica. Esa relación directa entre la demanda masiva y energética está ahora integrada en las plataformas de vehículos de toda la industria. Se pide a los proveedores que entreguen secciones de pared más delgadas, menor masa y menos piezas sin sacrificar la durabilidad. Las previsiones del mercado confirman el impulso: se espera que el mercado mundial de materiales ligeros para automóviles alcance los 125.600 millones de dólares en 2033, expandiéndose a una tasa compuesta anual del 4,5% a partir de 2026.
El aligeramiento ya no está reservado a los coches deportivos premium. Tres fuerzas lo han convertido en un requisito básico para turismos y vehículos comerciales.
En primer lugar, los objetivos de emisiones de flotas en la Unión Europea, Estados Unidos y China siguen siendo más estrictos. La eliminación de masa reduce la energía necesaria para acelerar, ascender y mantener la velocidad, por lo que la reducción de peso favorece directamente el cumplimiento de las emisiones de CO2. En segundo lugar, los vehículos eléctricos se enfrentan a un equilibrio directo entre la autonomía y el coste de la batería. Una reducción de masa del 10% puede agregar aproximadamente entre un 6% y un 8% a la autonomía de conducción, lo que para un paquete típico de 60 kWh equivale a varios kilovatios-hora de capacidad de batería ahorrada. En tercer lugar, el aluminio se ha vuelto competitivo en costos en la fundición a alta presión una vez que se incluyen en el cálculo la consolidación de componentes y la reducción del mecanizado.
La trayectoria del mercado proyectada a continuación muestra la escala del cambio.
Proyección: 4,5% CAGR de 2026 a 2033.
Los metales siguen representando la mayor proporción de materiales ligeros, y el aluminio por sí solo representa alrededor del 42% del consumo. La implicación para los proveedores es práctica: aquellos que puedan producir piezas fundidas de aluminio de paredes delgadas con tolerancias estrictas captarán una proporción enorme de los programas de vehículos nuevos.
Ningún material triunfa en todas las aplicaciones. Cada candidato de peso ligero ofrece una combinación específica de densidad, resistencia, costo y comportamiento de fabricación. La siguiente tabla resume las principales opciones.
| Material | Ahorro de peso frente al acero | Costo relativo | Aplicaciones comunes | Proceso típico |
|---|---|---|---|---|
| AHSS / acero de alta resistencia | 10-25% | Bajo | Estructuras de carrocería, rieles de chasis. | Estampado, conformado |
| Aluminio (fundido) | 30-50% | moderado | Carcasas de baterías, carcasas de motores, cajas de cambios, bombas. | Fundición a presión de alta presión |
| Magnesio (fundido) | 45-60% | Alto | Paneles de instrumentos, bastidores de dirección, carcasas. | Fundición a presión, tixomoldeo |
| Plásticos de ingeniería | 20-40% | Bajo to moderate | Colectores, tapas, soportes interiores. | moldeo por inyección |
| Compuestos de fibra de carbono | 50-60% | muy alto | Paneles de carrocería, inserciones estructurales, coches deportivos. | RTM, moldeo por compresión |
Puntos medios indicativos basados en estudios de aligeramiento publicados.
Las piezas fundidas de aluminio destacan cuando un componente necesita una geometría compleja, un buen comportamiento térmico y volúmenes de producción superiores a unos pocos miles de unidades al año. La fundición a alta presión convierte esos requisitos en piezas repetibles con un trabajo secundario mínimo.
La fundición a presión de alta presión (HPDC) es el proceso dominante detrás de muchos componentes estructurales y funcionales livianos. El aluminio fundido se inyecta en un molde de acero reutilizable a alta presión, produciendo una geometría terminada en un solo disparo. Las secciones de pared se pueden sujetar a 2-3 mm en piezas grandes, en comparación con 4-5 mm para piezas de fundición de hierro convencionales, y las nervaduras, protuberancias, inserciones y puntos de montaje se funden en su lugar.
El molde determina la fidelidad dimensional y la calidad interna. La disposición del canal de enfriamiento, la posición de la compuerta y la ubicación de la ventilación influyen en la porosidad y la distorsión, y estos factores se traducen directamente en la tasa de desperdicio y el desempeño de la garantía. Por lo tanto, los OEM valoran a los proveedores que diseñan y construyen sus propios moldes, porque las iteraciones de moldes y los cambios de ingeniería ocurren más rápido en una sola instalación.
La fundición a presión también favorece la consolidación de componentes. Una pieza fundida puede reemplazar una soldadura de varias piezas de acero estampadas, eliminando sujetadores, reduciendo la acumulación de tolerancias y reduciendo el tiempo de ensamblaje. La carcasa de un motor eléctrico, por ejemplo, combina el bastidor del estator, los asientos de los cojinetes y la camisa de refrigeración en un solo componente que se mecaniza sólo en superficies críticas.
El aluminio HPDC posee varias familias de componentes donde el peso, la disipación de calor y la rigidez estructural son más importantes.
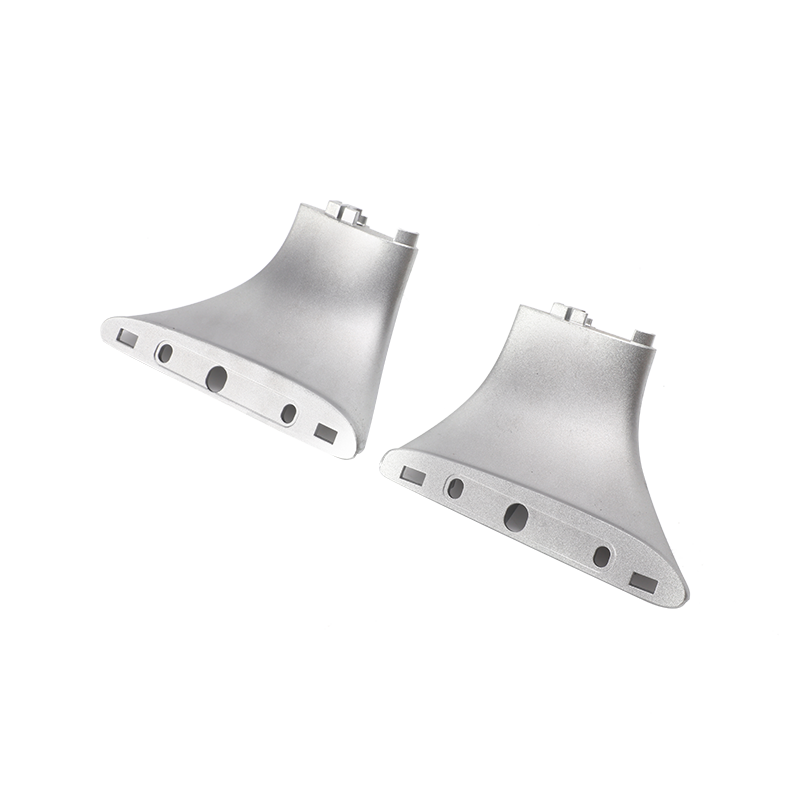
Los gabinetes de las baterías deben ser rígidos, sellados y lo más livianos posible. Las carcasas y cubiertas de fundición a presión de aluminio cumplen los tres requisitos. También apoyan la gestión térmica al proporcionar una ruta de calor desde la parte superior de los módulos, y sus patrones de nervaduras se pueden ajustar para rutas de carga de choque sin masa excesiva. Debido a que los paquetes de baterías se encuentran entre los conjuntos más pesados de un vehículo eléctrico, cada kilogramo ahorrado en el gabinete amplía directamente la autonomía. El papel estructural de estos recintos en la seguridad en caso de colisión se trata en nuestro artículo sobre Cómo las carcasas y cubiertas de baterías contribuyen a la seguridad de los vehículos de nuevas energías .
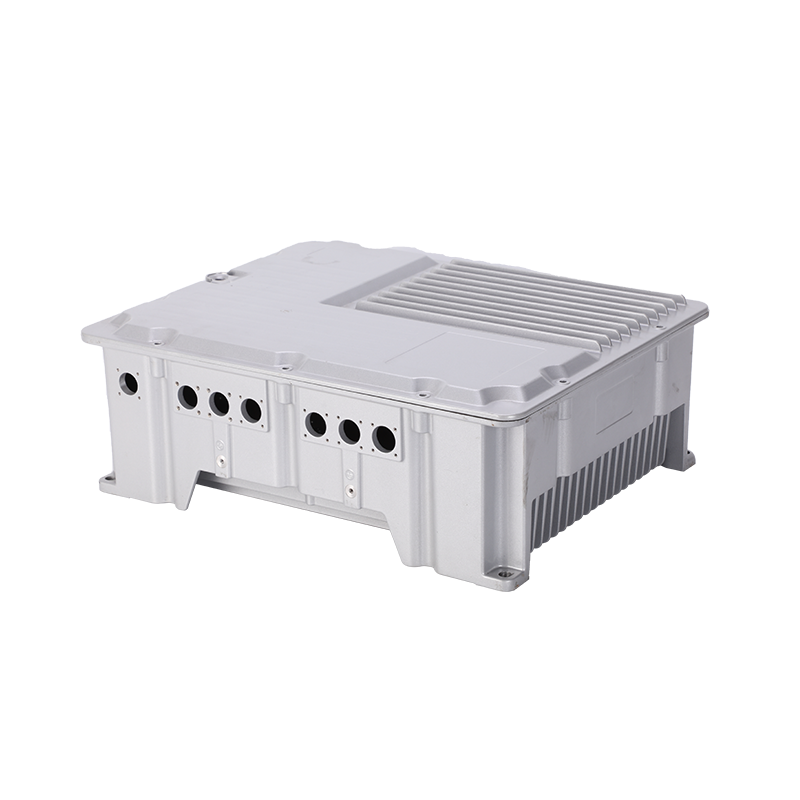
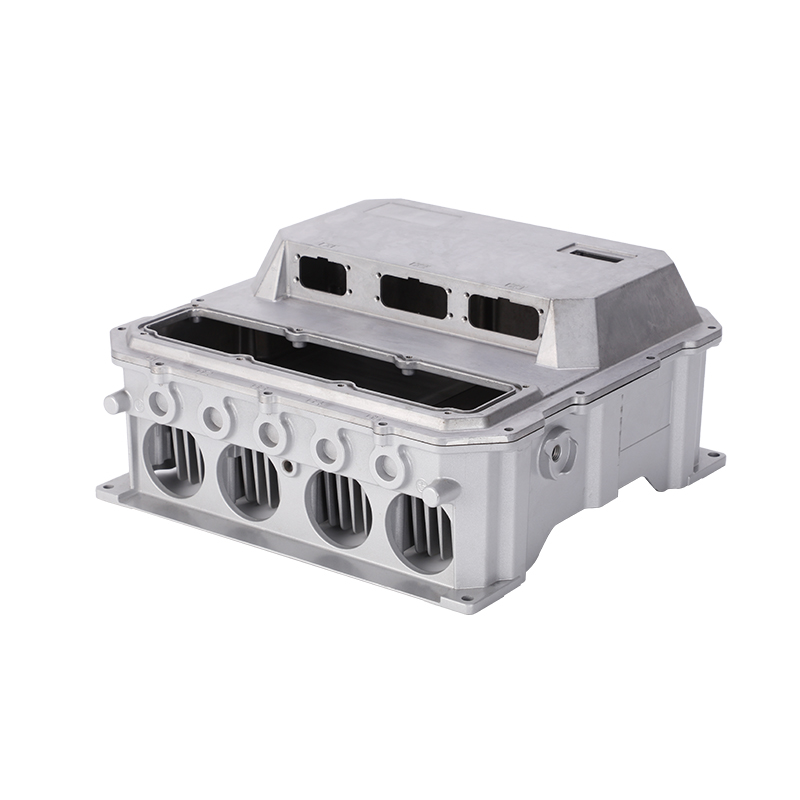 Aluminio Die-Cast Battery Housing and Cover for Electric Vehicles Esta carcasa de fundición protege los paquetes de baterías de vehículos eléctricos con alta resistencia, resistencia a la corrosión y buen sellado, al tiempo que ayuda a la disipación del calor y reduce el peso para ampliar la autonomía del vehículo. Ver producto →
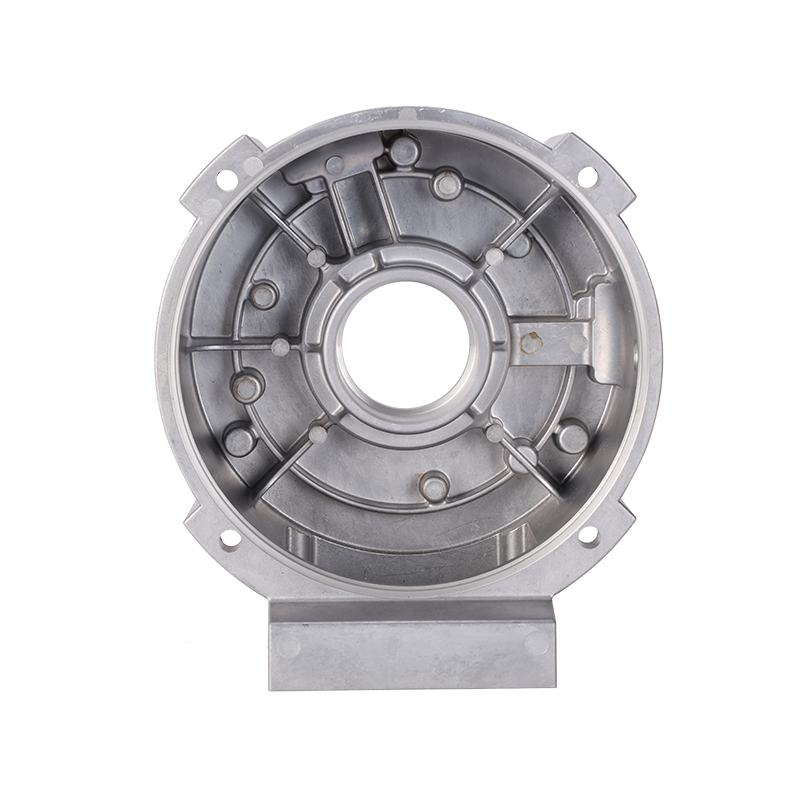
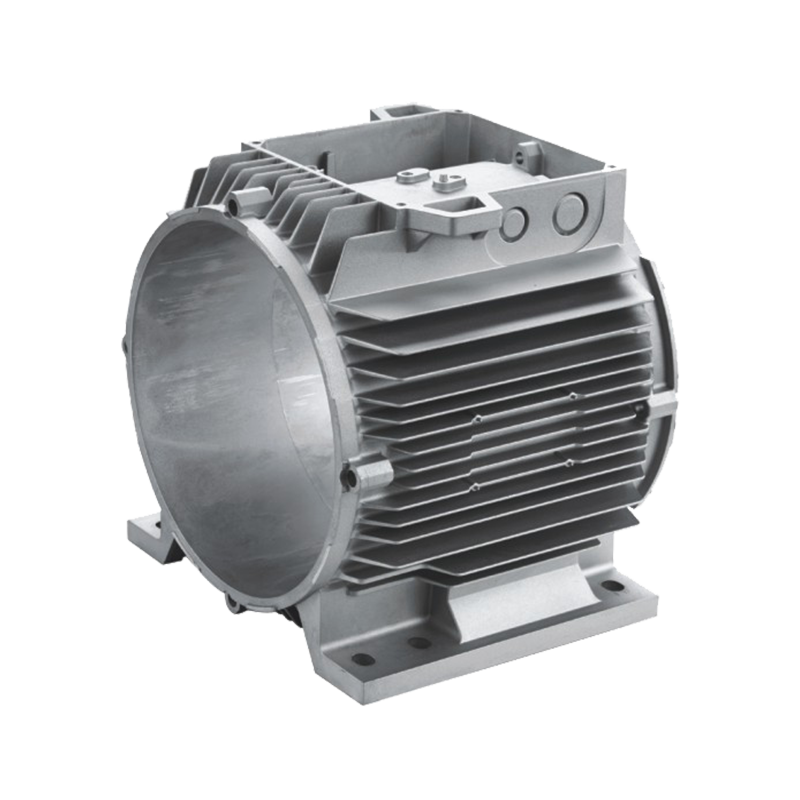
La carcasa del motor alberga el estator, los cojinetes del rotor y, a menudo, la camisa de refrigeración. La conductividad térmica del aluminio permite que el motor funcione más frío con la misma potencia y su capacidad de moldeo crea canales de refrigerante internos sin tubos separados. Reemplazar un marco de motor fabricado de acero con una fundición a presión de aluminio generalmente reduce la masa entre un 35 y un 45 % y acorta la cadena de fabricación desde los accesorios de soldadura hasta una única estación de fundición. Los escudos finales y las cubiertas de las cajas de terminales pertenecen a la misma familia, lo que permite a los fabricantes de motores consolidar su base de proveedores.
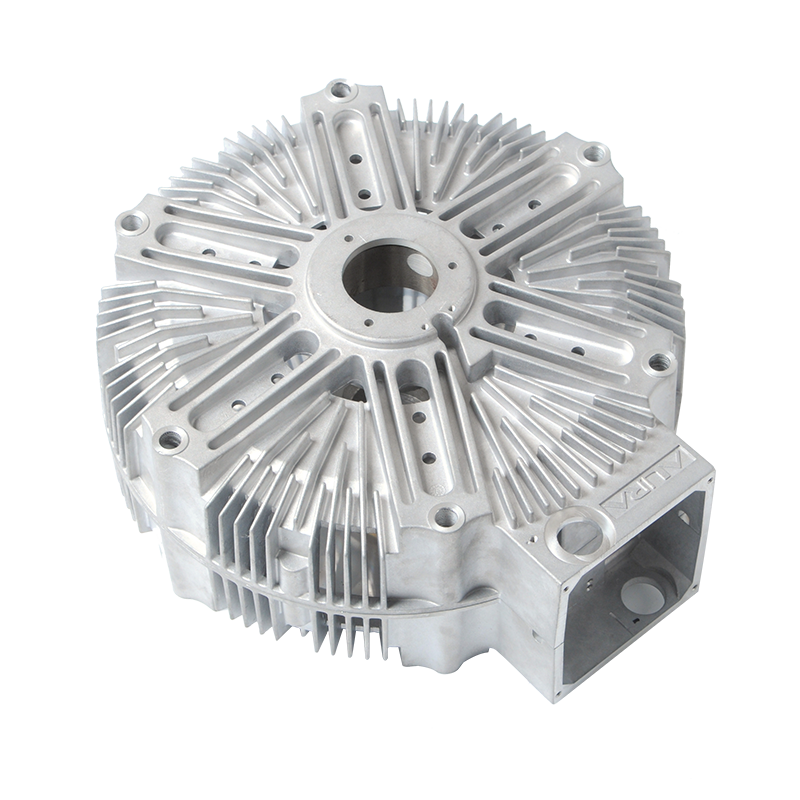
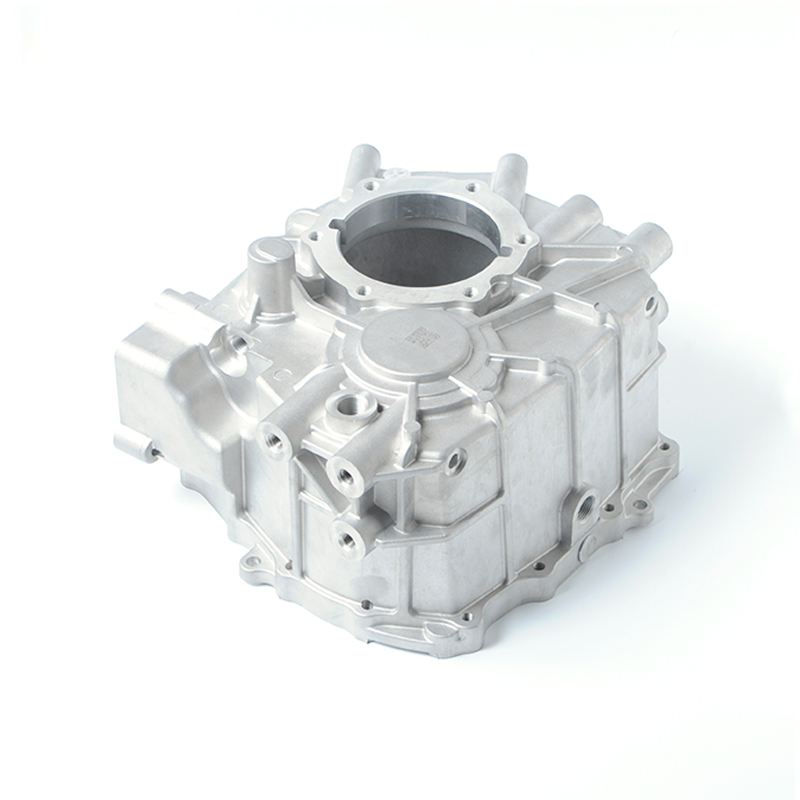 Alto-Pressure Aluminum Die-Cast Motor Housing for Automobiles Esta carcasa del motor protege los componentes internos del polvo, proporciona soporte mecánico y mejora la eficiencia. La fundición a presión de aluminio reduce la masa entre un 35 y un 45 % en comparación con los marcos de acero. Ver producto →
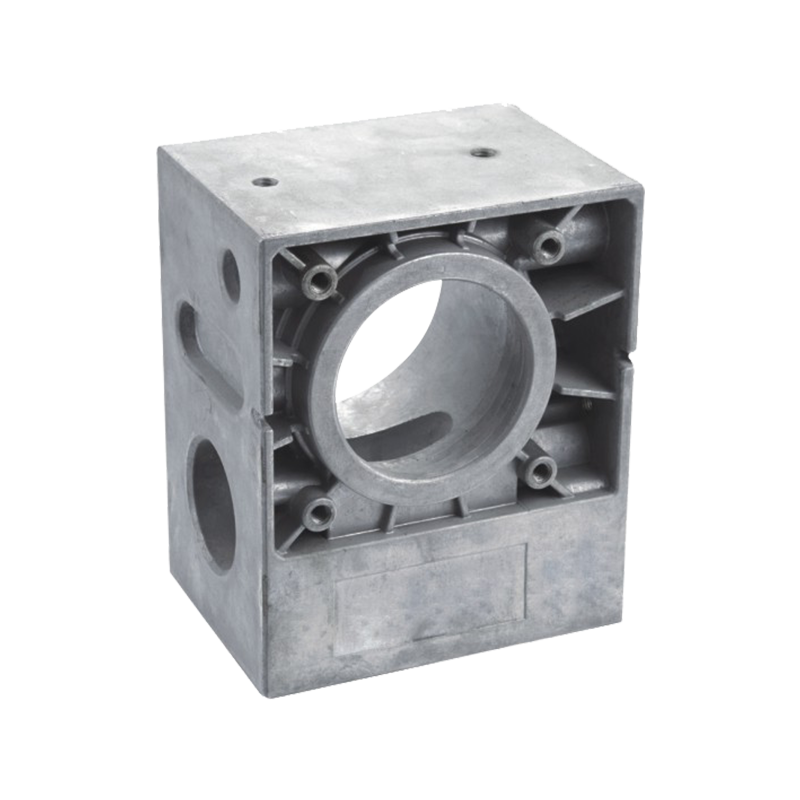
Las bombas de agua funcionan cerca del motor o de la unidad motriz, donde la vibración, la corrosión del refrigerante y los ciclos térmicos son constantes. Los cuerpos de bomba de aluminio fundido son sustancialmente más livianos que los equivalentes de hierro y, al mismo tiempo, mantienen la resistencia de la pared por encima de 2 mm. Cuando la bomba se asienta sobre un soporte móvil, la diferencia de masa reduce la carga sobre los componentes adyacentes y reduce el peso total del sistema. Las caras de montaje mecanizadas y las ranuras para juntas tóricas se producen en una cadena de proceso, por lo que la pieza llega lista para instalar.
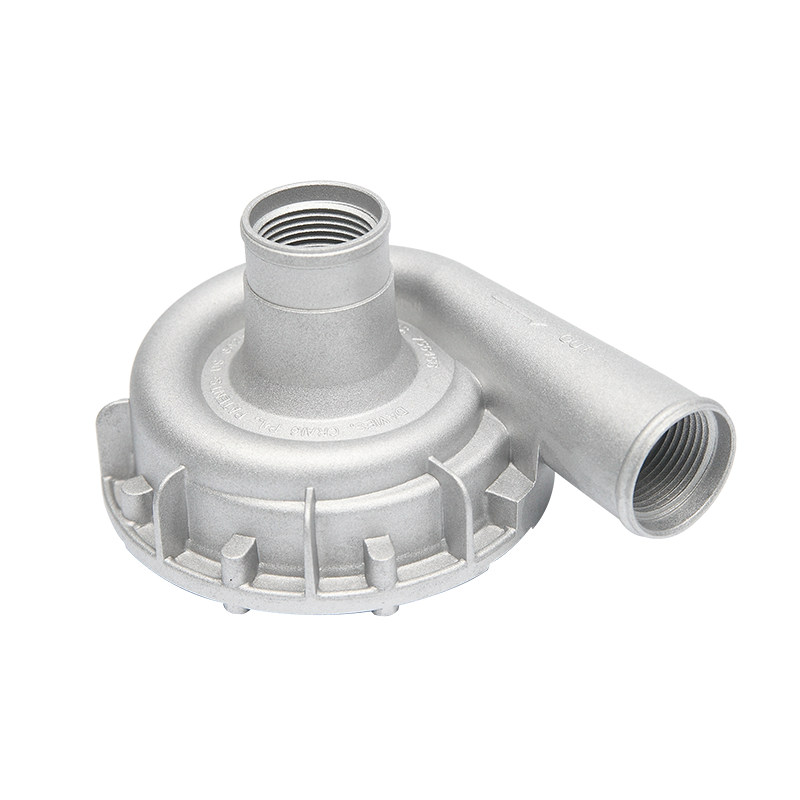
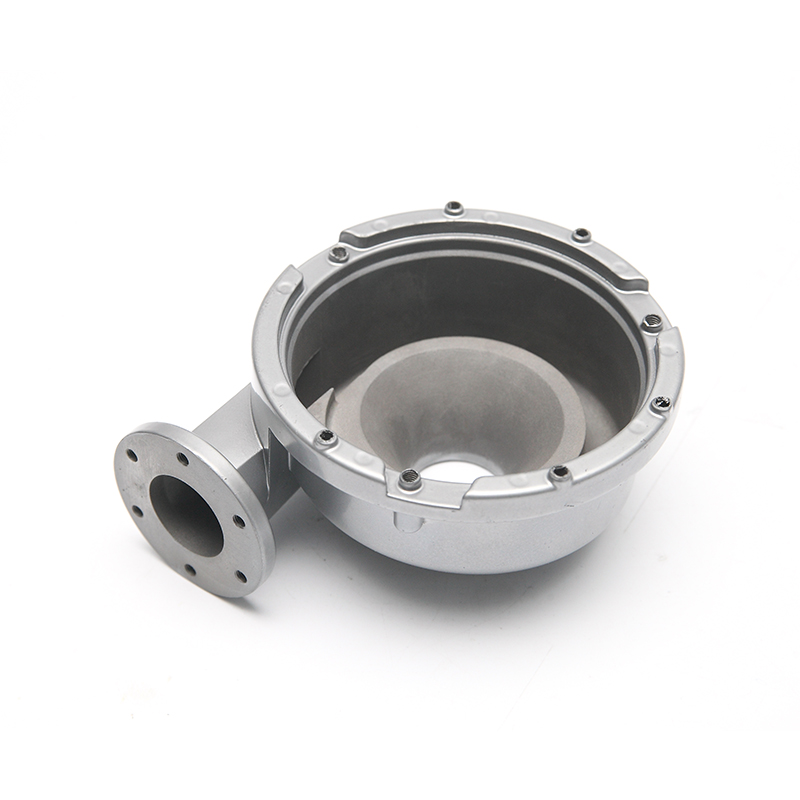 Bomba de agua liviana mecanizada de aluminio fundido a presión Esta bomba de agua de aluminio ofrece una instalación sencilla, un sellado estable y un peso reducido cerca del motor. Las caras y ranuras de montaje mecanizadas se producen en una cadena de proceso para una instalación sencilla. Ver producto →
Los compradores que evalúen proveedores de fundición a presión de aluminio deberían comparar más que el precio por kilogramo. Los siguientes puntos separan los programas confiables de los costosos.
Nuestra propia operación ha seguido este modelo integrado desde 1987. Con diseño de moldes interno, máquinas de fundición a presión de 200 a 1600 toneladas, mecanizado CNC y certificación IATF 16949, Máquina y moldeo Jieda de Ningbo proporciona el perfil de capacidad descrito anteriormente. Debido a que toda la cadena funciona bajo un mismo techo, los cambios de ingeniería se gestionan más rápidamente y los resultados de las inspecciones se comparten antes.
Dependiendo de la geometría y del material reemplazado, la fundición a presión de aluminio reduce el peso del componente entre un 30 y un 50 %. Una carcasa de motor que pesa 8 kg en hierro fundido normalmente pesa entre 4,5 y 5 kg como una fundición a presión de aluminio en la misma envoltura.
Por kilogramo, sí. Por pieza terminada, no necesariamente. La consolidación de componentes, la eliminación de soldaduras y sujetadores y tiempos de ciclo más rápidos a menudo compensan el mayor costo del material. El factor más importante es la inversión en herramientas, que se amortiza mejor en volúmenes superiores a 20.000 piezas por año.
Sí. La fundición a presión a alta presión produce piezas densas y de baja porosidad cuando se controlan los parámetros del proceso. Las caras de sellado mecanizadas, las pruebas de fugas y las cubiertas con juntas son estándar. Los patrones de nervaduras de paredes delgadas ayudan a que los gabinetes pasen las pruebas de aplastamiento e intrusión mientras mantienen el peso del paquete por debajo de los equivalentes de acero.
El recubrimiento en polvo proporciona una película uniforme y duradera y es común para las piezas debajo del capó. El anodizado se adapta a superficies resistentes al desgaste, pero requiere una química de aleación controlada. Para los conductos internos de refrigerante, los tratamientos de sellado previenen la corrosión y las fugas.
El aligeramiento no es una fase temporal. Es el resultado de una presión regulatoria y económica persistente y favorece procesos que convierten las propiedades de los materiales en ahorros de peso a nivel de componentes a escala de producción. La fundición a presión de aluminio a alta presión es uno de esos procesos. Los compradores que comprendan las ventajas y desventajas de la selección de aleaciones, el espesor de la pared, las herramientas y la calidad del proveedor tomarán mejores decisiones de abastecimiento en el próximo ciclo.
¿ESTÁ USTED LISTO PARA COOPERAR CON JIEDA?
*Su correo electrónico está seguro con nosotros, no enviamos spam.

PRODUCTOS
INFORMACIÓN DE CONTACTO
nbjd011@126.com
+86-574-86115705
No. 58 Calle Mold, Zona industrial de tecnología Daqi, Distrito de Beilun, Ciudad de Ningbo

 English
 Español
 italiano