Contenido
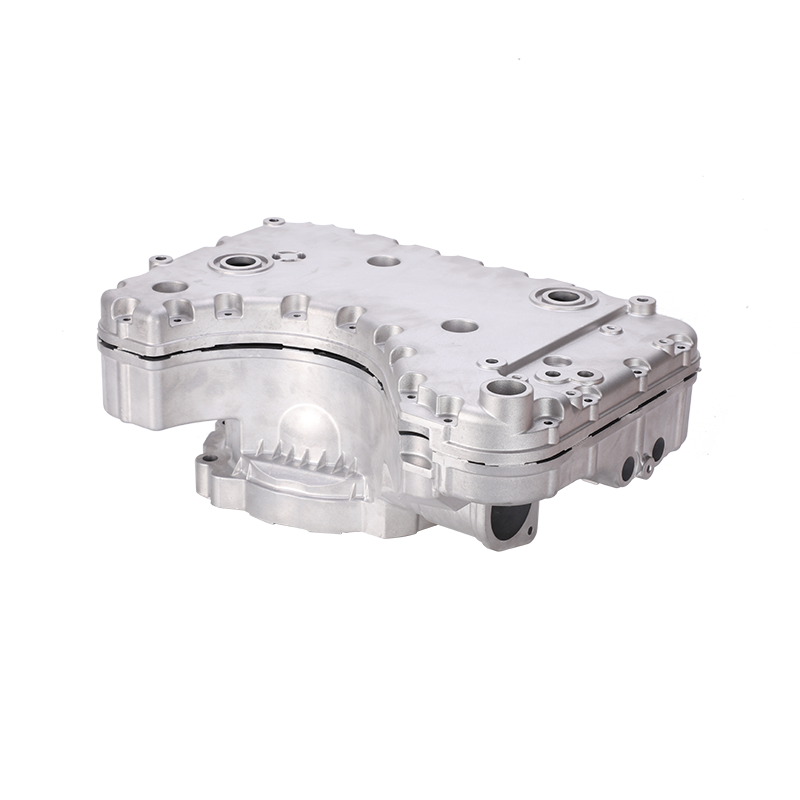
Un contenedor de carcasas de caja de cambios de aluminio fundido estaba esperando para ser cargado en Ningbo cuando la inspección entrante del cliente detectó porosidad en tres piezas de la misma secuencia de disparo. Las piezas fundidas habían pasado controles visuales en la línea de producción porque la porosidad estaba bajo la superficie; sólo se hizo visible después de que el mecanizado CNC abrió las cavidades. Ese patrón (defecto pasado por alto, descubrimiento posterior, reclamo disputado) es la rutina más costosa en la calidad de la fundición a presión. La detección de defectos por IA ahora lo está alterando, y eso cambia la forma en que los compradores deben evaluar a los proveedores de fundición a presión.
Los sistemas de visión basados en inteligencia artificial detectan defectos que los ojos entrenados pasan por alto y lo hacen a velocidad lineal. La investigación sobre la inspección de piezas fundidas ha pasado de experimentos con conjuntos de datos de imágenes a arquitecturas orientadas a la producción, incluidas redes neuronales convolucionales jerárquicas que localizan un defecto y clasifican su tipo, y detectores basados en YOLO en tiempo real que se ejecutan en computadoras industriales estándar. El resultado práctico es consistente en todos los estudios de caso: tasas de detección claramente superiores a las comprobaciones manuales, especialmente para características sutiles como soldadura temprana, cierres en frío y marcas de flujo.
El detonante económico es real. Las cámaras industriales, las GPU integradas y las herramientas de capacitación de código abierto son mucho más asequibles que hace cinco años, por lo que una planta con varias máquinas puede instalar una estación de cámara en una prensa de corte y crear conjuntos de datos a partir de su propia producción. Los modelos entrenados en las piezas fundidas de la propia planta superan a los clasificadores genéricos porque cada troquel tiene una firma térmica y de llenado única.
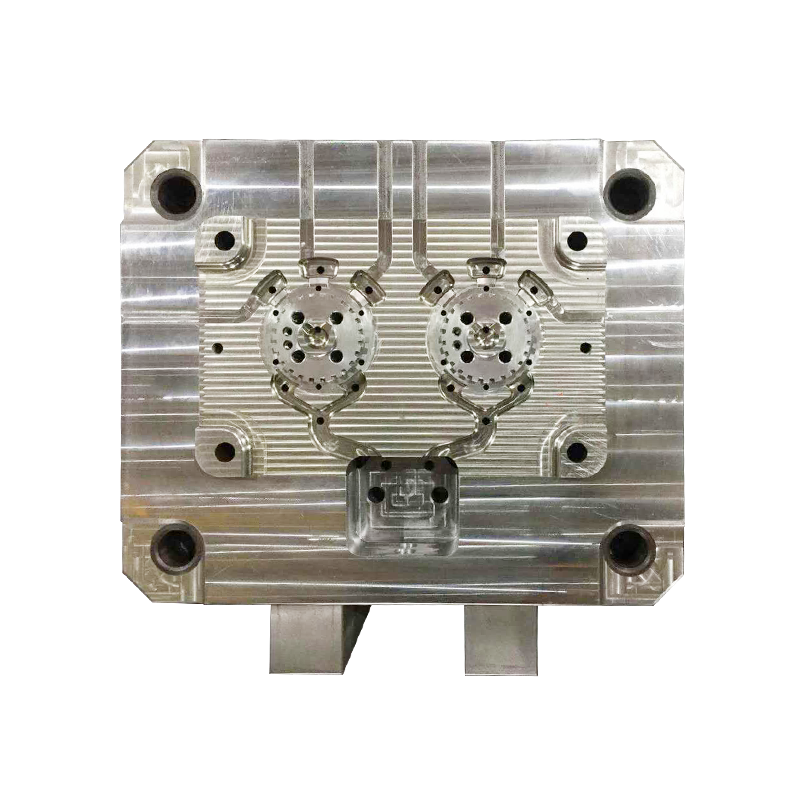
Lo que la IA no hace es reemplazar el conocimiento de los procesos. Un paso de inspección informa el síntoma; La prevención del defecto depende de los parámetros de disparo, el equilibrio de temperatura del troquel y Diseño de moldes, que sigue siendo la primera línea de defensa. contra problemas recurrentes como soldaduras y porosidad del gas.
Los defectos de fundición a presión de aluminio se comportan de manera diferente bajo inspección. Algunas son visibles y fáciles de clasificar; otros son internos y requieren rayos X o seccionamiento. Los sistemas de IA añaden valor en ambos niveles.
| defecto | formación | Mejor método de detección | Por qué la inspección manual tiene dificultades |
|---|---|---|---|
| Porosidad de los gases | Gas atrapado durante el tiro rápido | Radiografía o tomografía computarizada; Lectura de radiografía asistida por IA | Subsuperficial, pequeño y distribuido aleatoriamente. |
| Cavidad de contracción | Contracción localizada durante la solidificación. | rayos X; seccionamiento destructivo | A menudo se concentra dentro de paredes gruesas. |
| cierre en frio | Dos frentes de flujo metálico no logran fusionarse | Visual de superficie; prueba de tinte penetrante | Aparece como una línea delgada similar a una marca de flujo. |
| marca de flujo | Patrón de llenado no uniforme | Iluminación de superficie dirigida | Depende de una iluminación constante y de la atención del operador |
| Soldadura | Soldaduras de aluminio al acero del troquel. | Control visual de los primeros disparos; cámara de superficie | La atención se desvanece durante los largos turnos de producción |
| destello | Desequilibrio de sujeción del troquel | Comprobación de geometría de visión sencilla | Las características de los bordes son repetitivas y monótonas de juzgar. |
La forma práctica de pensar en la IA es como un sistema graduado: la visión de la superficie 2D en la línea de corte detecta los defectos de la superficie superior; la luz estructurada capta la desviación de la geometría; La radiografía con clasificadores convolucionales respalda la inspección interna; y los sensores de proceso alimentan una capa de predicción que señala disparos riesgosos antes de que el metal se haya solidificado.
Distribución típica de los tipos de defectos informados en los datos de calidad de la fundición a presión de aluminio; las proporciones reales varían según la aleación, el diseño del troquel y la ventana del proceso.
Implementar la detección de defectos mediante IA no consiste en instalar una cámara y esperar resultados. El valor depende de dónde se ubica el punto de inspección en relación con las operaciones de valor agregado. En una línea típica de fundición a presión de aluminio para piezas industriales y de automoción, la lógica es:
El orden importa. Detectar un defecto antes del mecanizado evita desperdicios de mecanizado; atraparlo antes del montaje evita retrabajos; atraparlo antes del envío protege la relación. Las piezas con requisitos funcionales estrictos lo demuestran más claramente.
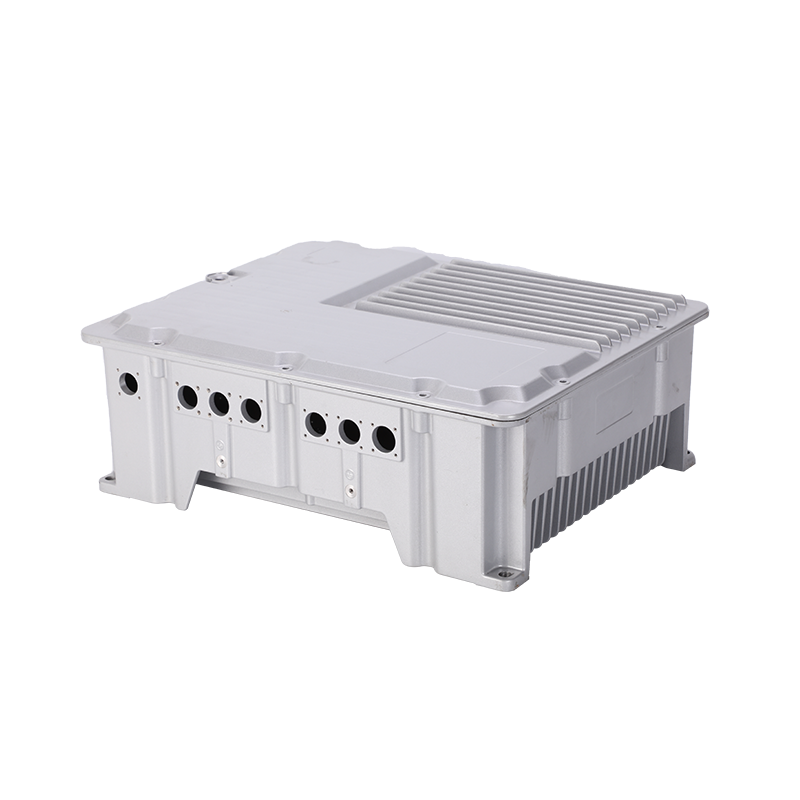
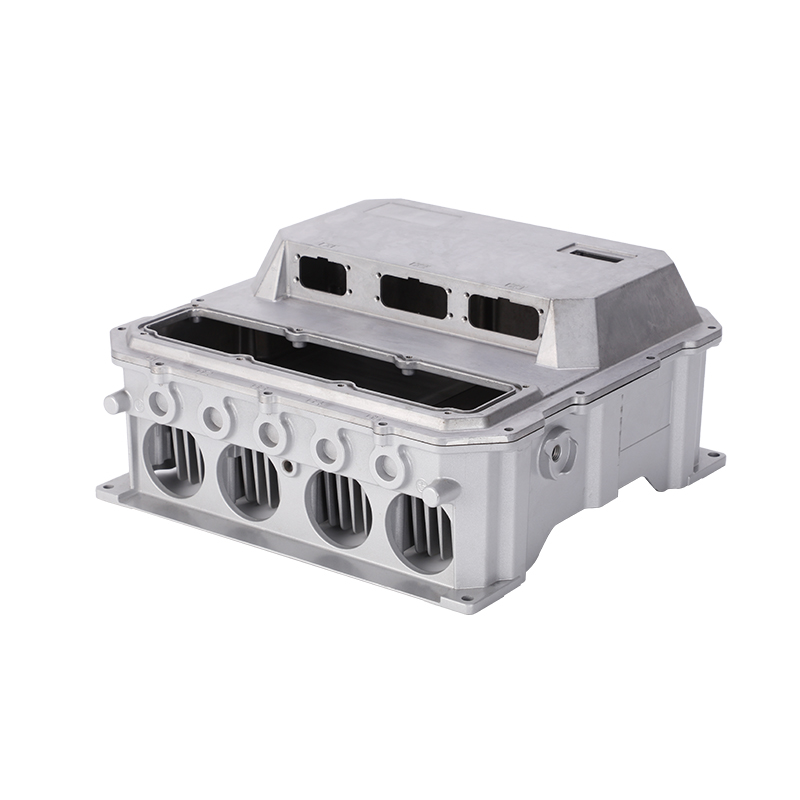 Carcasa y cubierta de batería de aluminio fundido a presión para vehículos eléctricos Esta carcasa protectora combina resistencia, sellado y disipación de calor para proteger los paquetes de baterías en vehículos de nueva energía, lo que hace que las comprobaciones dimensionales y de fugas sean fundamentales antes del montaje. Ver producto →
Las carcasas de baterías para vehículos de nueva energía transportan alto voltaje y calor continuo, por lo que una sola pieza porosa puede causar una falla de aislamiento después de meses de servicio. Es por eso que la integridad de las fugas y la estabilidad dimensional se verifican en cada etapa, no solo en la inspección final. La misma disciplina se aplica a las carcasas de motores, cajas de engranajes, cuerpos de válvulas y otras piezas fundidas estructurales.
A menos que un defecto se le escape al cliente, el punto de inspección adecuado lo detecta por poco dinero. Tres números de referencia enmarcan la economía:
Rangos representativos que van desde ensayos de calidad de fundición a presión publicados; Los resultados varían según el tipo de defecto, la geometría de la pieza y las condiciones de iluminación.
El lado de los costos es igualmente concreto. Un solo defecto que se escape en una pieza fundida mecanizada de alto valor puede igualar el precio de una estación de cámara completa. El retorno real depende de tres variables: valor agregado después del punto de inspección, tasa de defectos de referencia y si el proveedor utiliza datos de defectos para ajustar los parámetros del proceso.
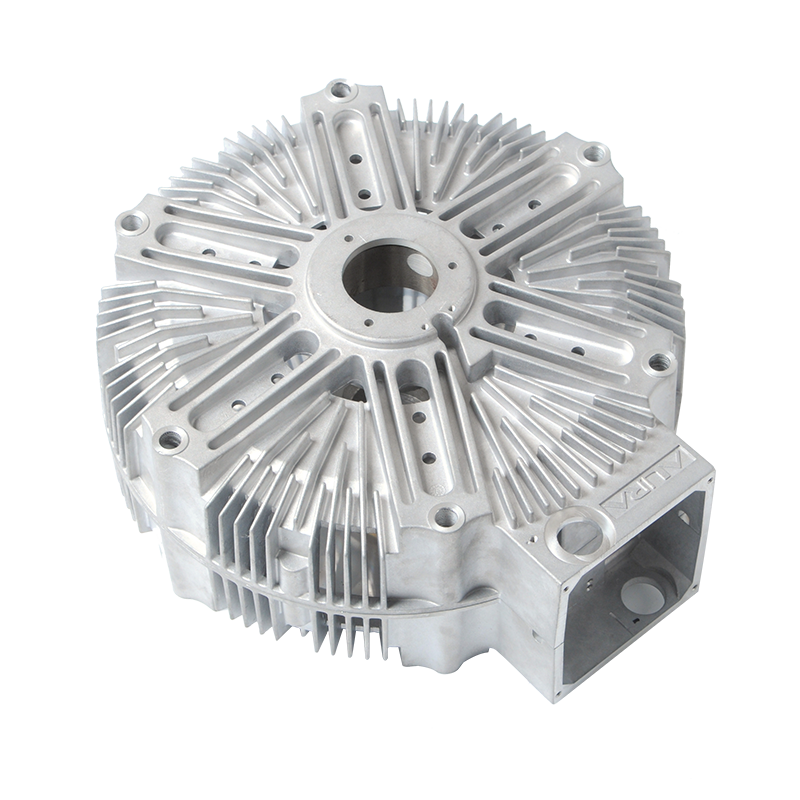
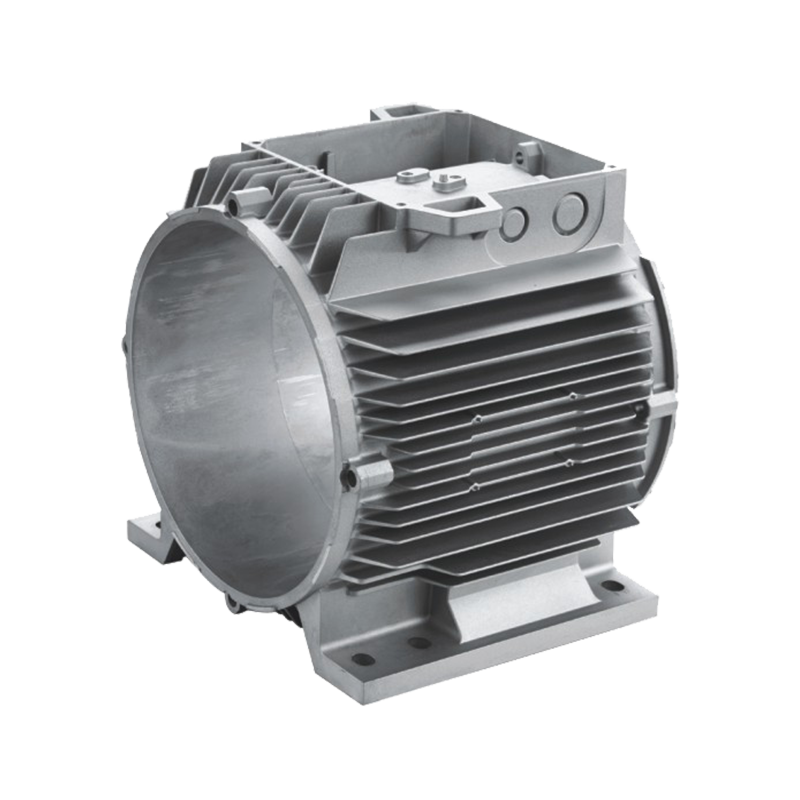
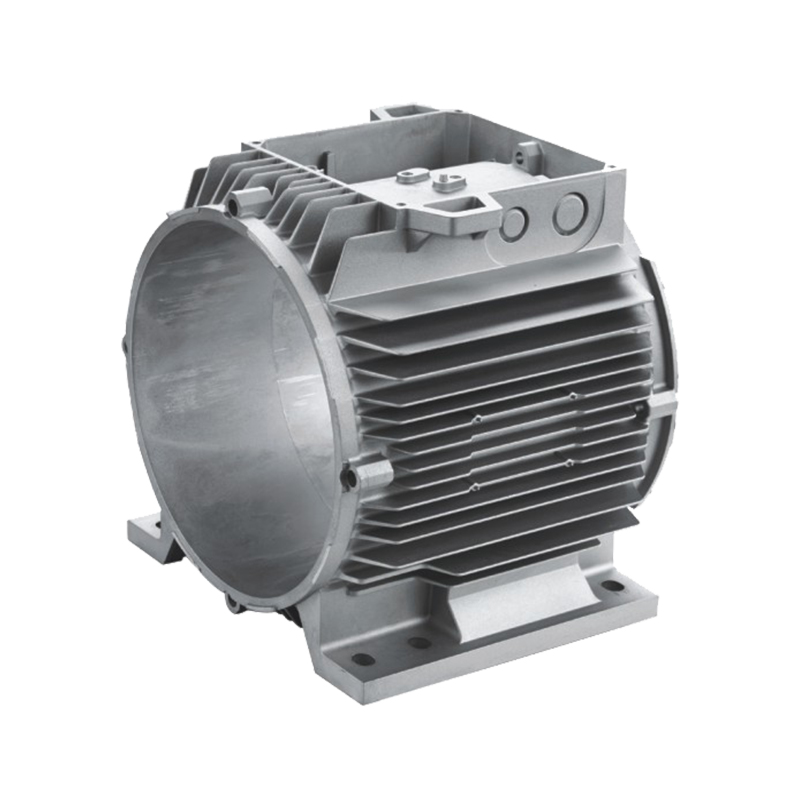 Carcasa del motor eléctrico y marco del estator de aluminio fundido a presión Diseñado para tolerancias de diámetro ajustadas y disipación de calor estable, este marco de estator soporta motores en aplicaciones industriales y automotrices, por lo que una inspección temprana evita costosos desechos de mecanizado. Ver producto →
La carcasa de un motor eléctrico concentra su valor en tolerancias de diámetro ajustadas y una cavidad de estator mecanizada. Si aparece porosidad después del mecanizado, la pérdida de chatarra incluye el tiempo de mecanizado, no sólo el costo de fundición. Colocar la inspección antes de ese paso cambia la aritmética para el comprador.
Curva de mejora ilustrativa basada en patrones de estudios de casos; Los ahorros reales dependen de la combinación de piezas y la calidad inicial.
Una guía práctica para los compradores: pregunte al proveedor cómo inspecciona la característica específica que importa en su pieza: el bolsillo del estator de la carcasa de un motor, los canales internos de una válvula hidráulica o la planitud de la tapa de la batería de un vehículo eléctrico.
Las declaraciones de calidad son fáciles de imprimir y difíciles de verificar. Cuando un proveedor menciona la IA o la inspección avanzada, un comprador puede buscar pruebas concretas en cuatro áreas:
Estos factores importan más que la marca de la cámara. en Ningbo Jieda , anclajes de control de calidad en una instalación de 130 empleados en Beilun, Ningbo, con certificación IATF 16949, 28 empleados técnicos y diseño de moldes interno respaldado por máquinas de fundición a presión de alta presión de hasta 1600 toneladas. El mismo equipo que diseña el molde también realiza la fundición, el mecanizado y el tratamiento de superficies, por lo que un defecto encontrado en la inspección final se puede rastrear hasta el diseño del troquel o los parámetros de disparo en la misma instalación.
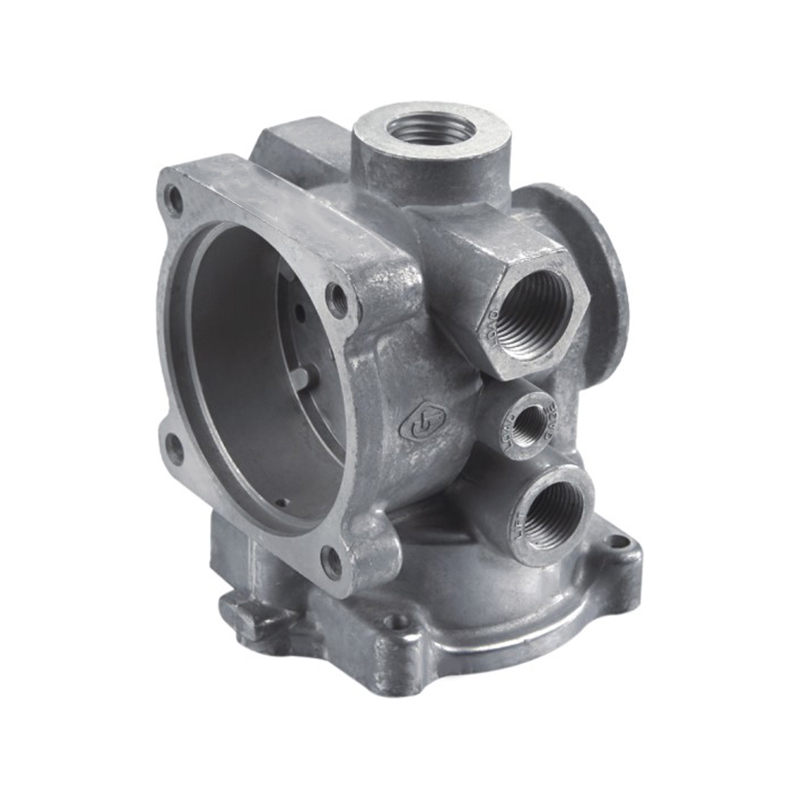 Válvula de control de fundición a presión de aluminio mecanizado y con recubrimiento en polvo Con canales internos, caras de sellado y un revestimiento resistente a la corrosión, esta válvula regula el flujo en sistemas industriales. El control interno total desde el molde hasta el recubrimiento final garantiza una calidad trazable. Ver producto →
Un cuerpo de válvula de control ilustra el beneficio. Sus canales internos afectan el flujo, sus caras de sellado afectan la estanqueidad y su exterior con recubrimiento en polvo debe resistir la corrosión. Cuando un equipo se encarga del molde, la fundición, el mecanizado y el recubrimiento, los datos de inspección permanecen conectados desde el primer disparo hasta el informe final: el tipo de trazabilidad que el control de calidad basado en IA está diseñado para reforzar.
No. Los rayos X siguen siendo el método de referencia para la porosidad interna y las cavidades por contracción. La IA mejora la interpretación de los rayos X al ayudar a los inspectores a encontrar patrones de defectos de manera más rápida y consistente, pero no elimina la necesidad de radiografías o juicios metalúrgicos.
Las pruebas de producción suelen requerir varios miles de imágenes etiquetadas por clase de defecto para lograr una alta precisión en una nueva geometría. La transferencia de aprendizaje, la generación de defectos sintéticos y las condiciones estables del proceso pueden reducir ese número.
Puede funcionar, pero la economía mejora cuando el proveedor produce piezas repetidas mediante un proceso controlado. Para tiradas cortas, un modelo compartido con geometrías similares o un sistema de visión basado en reglas suele ser más rentable.
Solicite datos de defectos por número de pieza, incluidas tasas de falsos negativos, y solicite que piezas de muestra con defectos conocidos pasen por la línea durante una auditoría. Un sistema en funcionamiento debería detectar un defecto detectado cada vez.
La pregunta para un comprador de fundición a presión ya no es si la IA reemplazará a los inspectores humanos. Se trata de si un proveedor trata la inspección como una puerta estática o como un sistema conectado que lee cada pieza, registra los datos y los devuelve al troquel y a la máquina. El segundo modelo envía piezas buenas de forma constante. El primer modelo envía piezas bonitas hasta el día en que envía una mala.
¿ESTÁ USTED LISTO PARA COOPERAR CON JIEDA?
*Su correo electrónico está seguro con nosotros, no enviamos spam.

PRODUCTOS
INFORMACIÓN DE CONTACTO
nbjd011@126.com
+86-574-86115705
No. 58 Calle Mold, Zona industrial de tecnología Daqi, Distrito de Beilun, Ciudad de Ningbo

 English
 Español
 italiano