Contenido
Dos dibujos llegan al mismo escritorio la misma semana. Uno es un pestillo de 120 g para la puerta de un turismo; el otro es una carcasa de motor de 1,8 kg que se encuentra a unos 90 mm de un colector de escape. Ambos llevan la misma nota: "fundición a presión, aleación por confirmar".
La respuesta corta, antes de cualquier tabla: elija zinc cuando la pieza sea pequeña, de paredes delgadas, cosméticamente visible o deba mantener tolerancias estrictas casi sin mecanizado. Elija aluminio cuando la pieza sea grande, sensible al peso o se caliente.
Esa única regla resuelve la mayoría de las decisiones sobre fundición a presión de automóviles. Lo que no le dice es dónde se encuentra realmente el límite, cuánto cuesta adivinar mal y qué detalles del dibujo deben cambiar cuando se cambia de aleación. Esas tres preguntas son el resto de este artículo.
El zinc y el aluminio se funden en máquinas diferentes por una razón física. Las aleaciones de zinc se funden cerca de 390 °C, temperatura lo suficientemente baja como para que una máquina de cámara caliente mantenga el recipiente, el cuello de cisne y la boquilla sumergidos en la masa fundida y dispare una dosis medida en segundos. El aluminio se funde a cerca de 600 °C y se vierte a 650-700 °C, lo que destruiría las partes ferrosas de una cámara caliente, por lo que el aluminio pasa por la cámara fría: el metal se vierte en una manga de perdigones en cada ciclo.
Esa brecha en el proceso explica la mayoría de las consecuencias posteriores. El zinc rellena secciones más delgadas más rápido, mantiene dimensiones más estrechas y deja una mejor superficie de fundición. El aluminio transporta mucha menos masa para el mismo volumen y tolera mucho más calor.
| Propiedad | Zamak 3 (zinc) | A380 / ADC12 (aluminio) |
|---|---|---|
| densidad | 6,6 g/cm³ | 2,71 g/cm³ |
| Punto de fusión | ~387°C | ~600 °C, vertido a 650–700 °C |
| Resistencia máxima a la tracción | ~283 MPa | ~324MPa |
| Fuerza de producción | ~221MPa | ~159MPa |
| Dureza | ~82 HB | ~80 HB |
| Conductividad térmica | ~113 W/m·K | ~96 W/m·K |
| Muro mínimo práctico | 0,5–1,0 mm | 1,5–2,5 mm |
| Tolerancia lineal, características pequeñas. | ±0,025–0,05 mm | ±0,05–0,13 mm |
| proceso de fundición | cámara caliente | Cámara fria |
| Vida típica del troquel | A menudo 500.000 disparos | Normalmente entre 100.000 y 150.000 disparos |
El zinc es aproximadamente 2,4 veces más denso que el aluminio. Rediseñe el mismo volumen de zinc a aluminio y eliminará aproximadamente el 59% de la masa. Es por eso que los programas basados en el peso, como el alcance de los vehículos eléctricos o los objetivos de masa no suspendida, comienzan con el aluminio y rara vez miran hacia atrás.
La contrapartida es el espesor de la pared. Una nervadura de 0,6 mm funde zinc de forma fiable; Es probable que la misma nervadura en el A380 se corte en corto o se cierre en frío, por lo que el diseño se mueve a 1,5-2,5 mm. Las paredes más gruesas en una aleación más ligera recuperan parte de la ventaja de peso y siempre añaden tiempo de solidificación y coste del ciclo.
El tercer número es la temperatura y es donde comienzan la mayoría de las fallas en el campo. El zinc fundido pierde fuerza rápidamente por encima de aproximadamente 95 a 100 °C y se arrastra bajo una carga constante, por lo que una unión atornillada que mantiene el torque a temperatura ambiente puede relajarse después de un verano de calor debajo del capó. El aluminio A380 mantiene la mayor parte de su resistencia a unos 150 °C, y calidades como A360 o AlSi10MnMg van más allá.
Comparar las dos aleaciones únicamente por el precio del metal es una trampa. La aleación de zinc suele costar más por kilogramo que el aluminio y, como es más densa, una pieza de zinc del mismo volumen también consume más kilogramos. En cuanto al coste del material, el zinc pierde casi siempre.
La comparación cambia una vez que cuentas el resto del proceso. Un punto de fusión más bajo y una solidificación más rápida reducen el tiempo del ciclo y los recortes de fundición de cámara caliente se desechan. Las paredes delgadas y las tolerancias estrictas significan que la pieza deja el troquel cerca de su forma neta, por lo que el taladrado, el fresado y el acabado desaparecen. Los troqueles funcionan a menor temperatura y duran mucho más, lo que distribuye el costo de las herramientas entre más piezas. El zinc también mecaniza más rápido y los grifos son más limpios, lo que es importante para soportes y carcasas con una docena de orificios roscados.
Una regla viable: el zinc gana cuando el contenido de mecanizado es alto, las tolerancias son estrictas o el volumen anual es grande. El aluminio gana cuando la pieza es pesada, grande o está cargada de calor, porque ningún ahorro de proceso compensa una penalización de densidad de 2,4 veces o una falla por fluencia en servicio. El mecanizado sigue la misma lógica y es un ejercicio de ingeniería diferente para cada ruta: las matrices de aluminio necesitan acero para herramientas para trabajo en caliente, refrigeración generosa y gestión térmica para sobrevivir ciclo tras ciclo del metal a 650 °C.
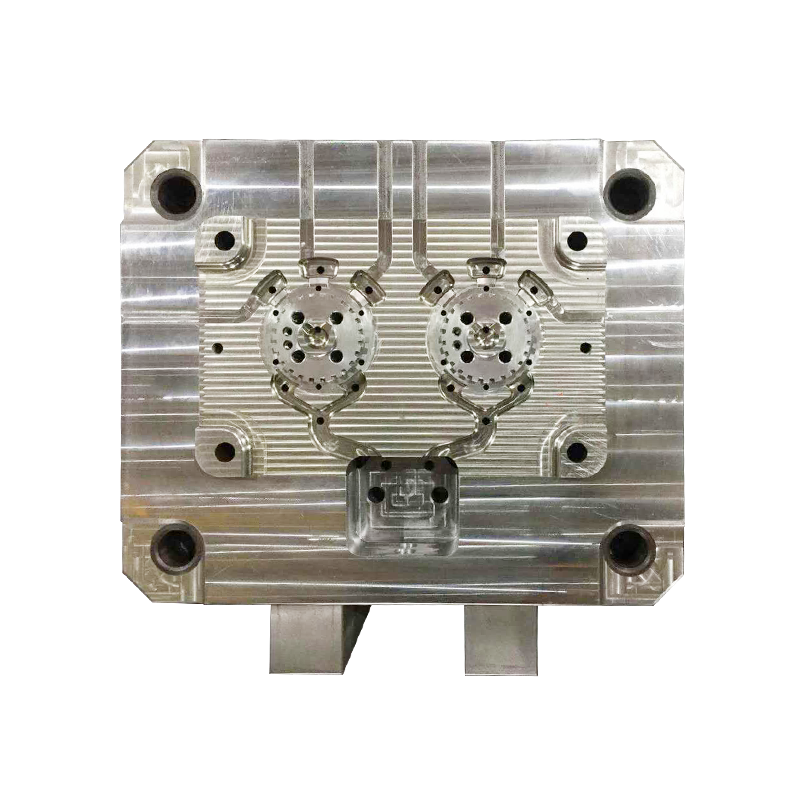
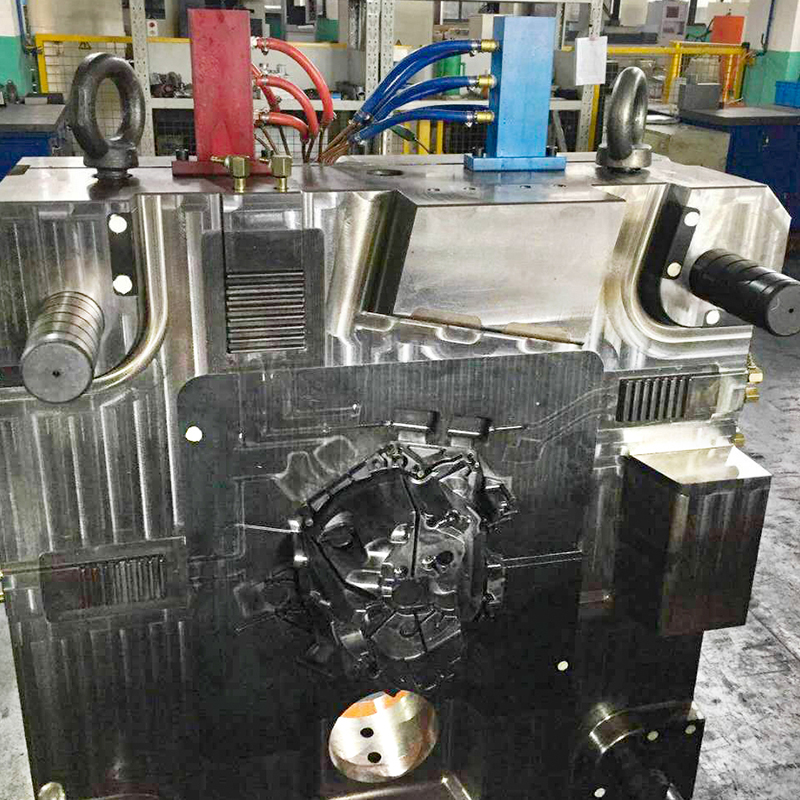 Moldes de fundición a presión de aluminio de alta presión personalizados Moldes personalizados de fundición a presión de aluminio de alta presión para componentes precisos; revisar cuando las tolerancias estrictas o los altos volúmenes anuales hacen que las herramientas de aluminio sean la ruta práctica. Ver producto →
El zinc gana su lugar en componentes pequeños, precisos y de gran volumen donde, de otro modo, las operaciones secundarias dominarían el precio por pieza:
Cada una de estas piezas es lo suficientemente pequeña como para que la penalización de densidad se mida en gramos, mientras que el beneficio de precisión se mide en pasos de mecanizado eliminados y menores desechos.
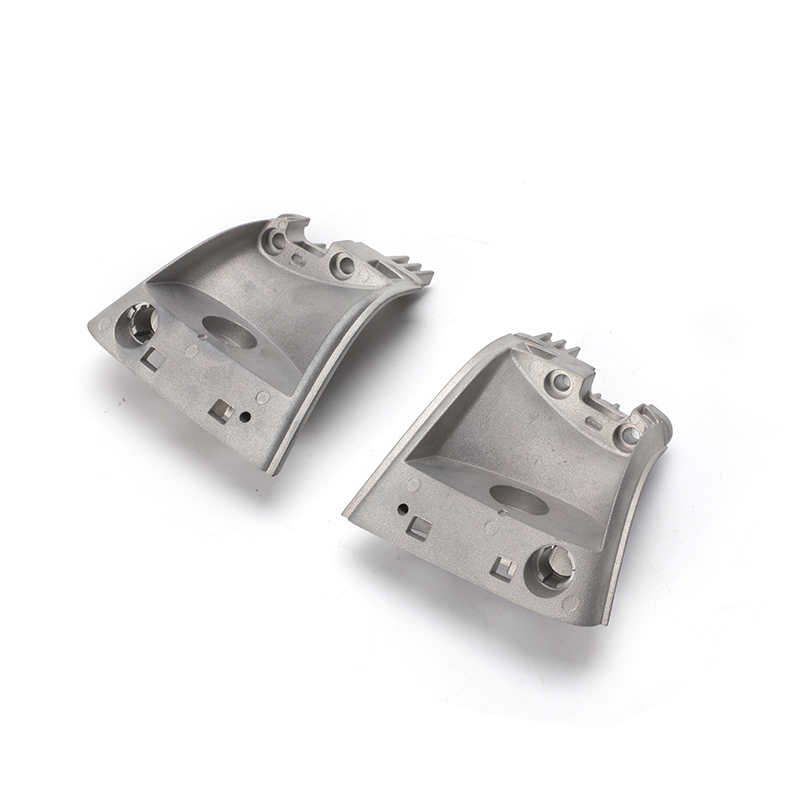 Soporte de soporte para portaequipajes de automóvil de fundición a presión de zinc Pequeño soporte de fundición a presión de aleación de zinc para portaequipajes de automóviles, adecuado para piezas compactas de automóviles donde la precisión y el mecanizado reducido son importantes. Ver producto →
El aluminio toma las partes donde manda la masa o el calor:
El zinc rara vez es competitivo por encima de unos pocos kilogramos, por lo que en piezas fundidas grandes la decisión la toma a menudo la máquina, no la hoja de datos del material.
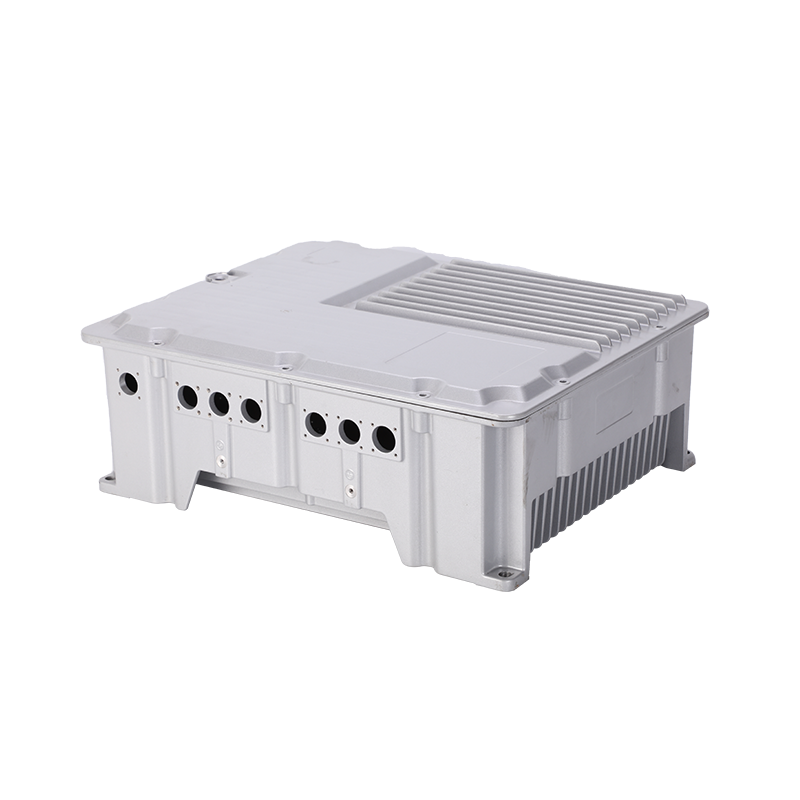
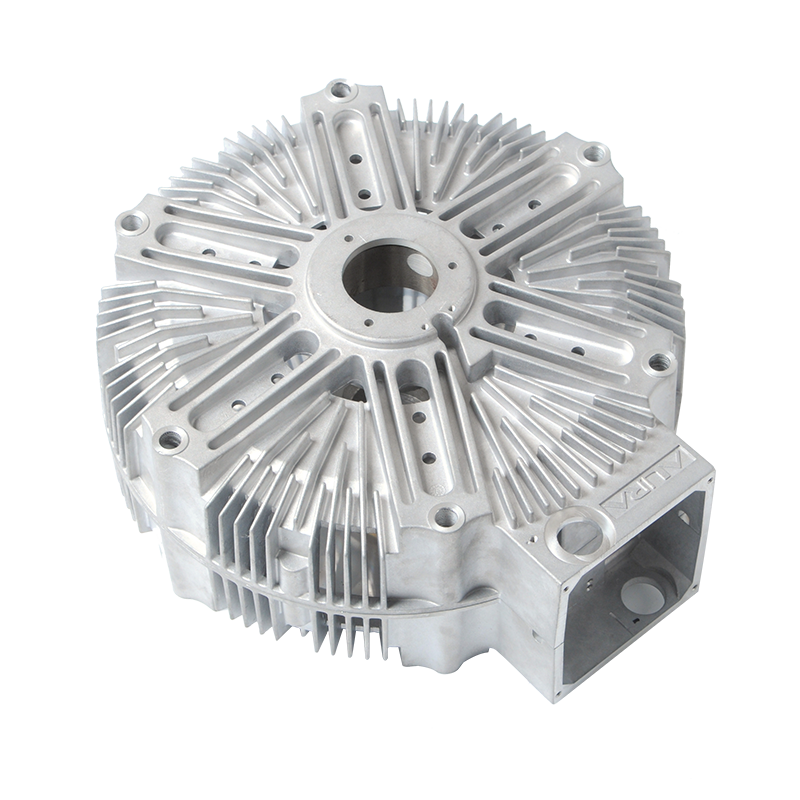
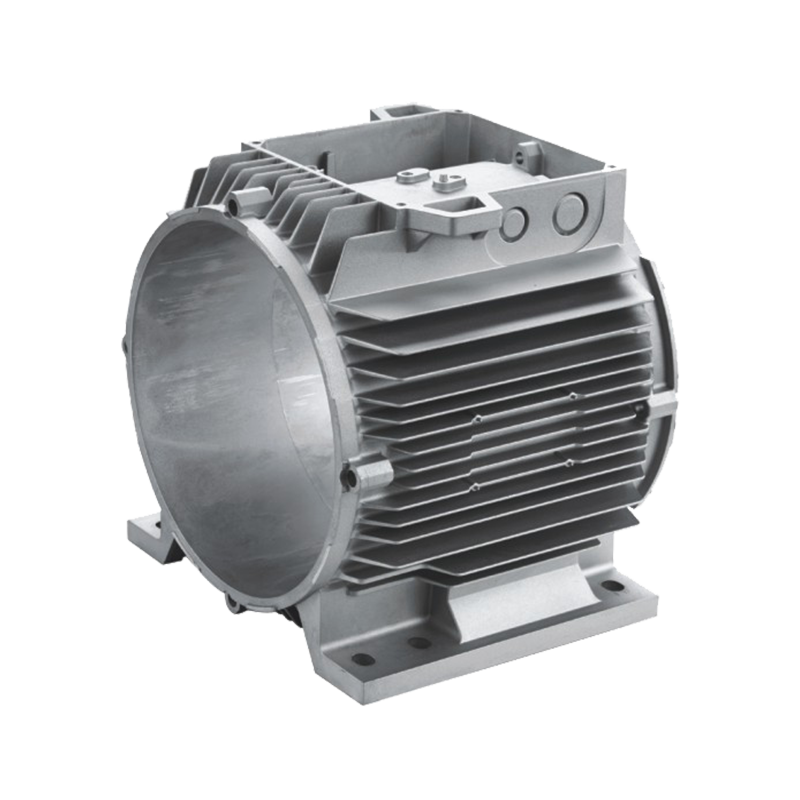
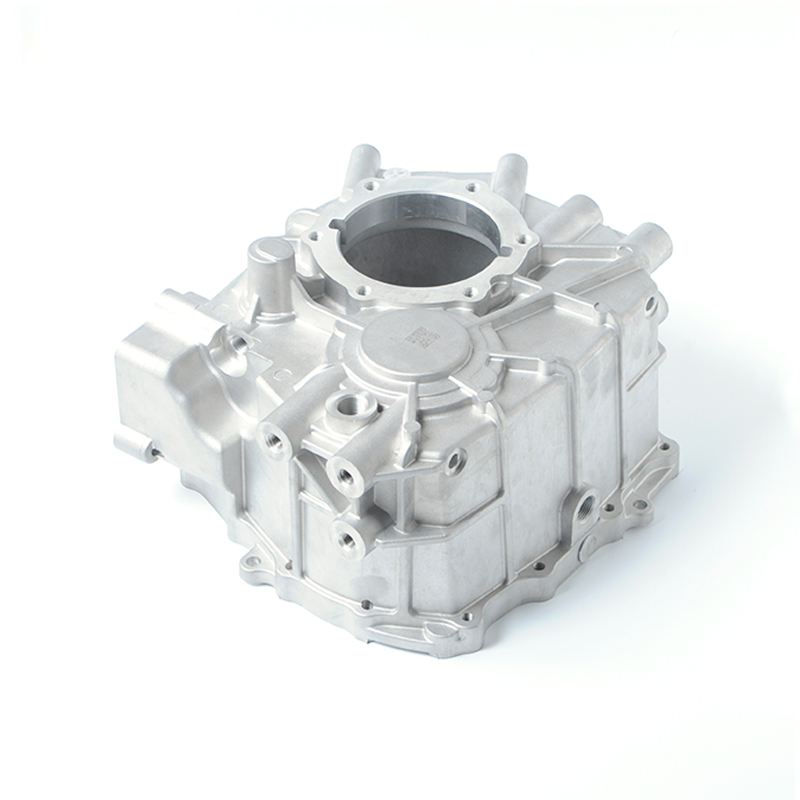 Carcasa de motor de automóvil de fundición a presión de aluminio de alta presión Aluminio die-cast motor housing for automotive use, from 2 kg to 20 kg, suited to larger castings where mass and heat guide material choice. Ver producto →
El zinc acepta bien las roscas formadas y roscadas y mantiene la torsión en secciones delgadas, por lo que los soportes de zinc pequeños a menudo no necesitan inserciones. El aluminio es más blando en el flanco de la rosca, por lo que cualquier cosa abierta y cerrada en servicio (una cubierta, un panel de acceso, una carcasa de filtro) debe llevar un inserto de acero o un tornillo formador de rosca diseñado para aluminio. En partes como Cárteres y sumideros de aceite sellados , el patrón de pernos y la altura del saliente deben diseñarse en función de ese comportamiento de rosca, no copiarse de un dibujo de zinc.
El zinc se encuentra debajo del aluminio, el acero y el acero inoxidable en la serie galvánica, por lo que una pieza de zinc atornillada a una estructura de aluminio se convierte en el ánodo de sacrificio. En el servicio costero o con sal de carretera, se corroe primero. Los revestimientos, las arandelas aislantes o un soporte de aluminio son las soluciones habituales, y esta es una de las razones por las que el zinc es menos común en los herrajes exteriores del chasis.
Por encima de aproximadamente 95 °C, el zinc se deforma lentamente bajo carga permanente. Cualquier pieza de zinc que tenga una precarga cerca de una fuente de calor debe evaluarse con un margen de temperatura o trasladarse a aluminio.
El zinc requiere pasivación, recubrimiento en polvo, revestimiento electrónico y revestimiento decorativo con poca preparación de la superficie. El aluminio con alto contenido de silicio, como el A380, se anodiza de manera desigual y, a menudo, se vuelve oscuro o moteado, por lo que los programas que necesitan una apariencia anodizada uniforme generalmente especifican una aleación con bajo contenido de silicio o cambian a un recubrimiento en polvo.
No por kilogramo. La aleación de zinc suele costar más y es 2,4 veces más densa. El zinc se vuelve más barato a nivel de pieza terminada cuando las tolerancias estrictas, las paredes delgadas y el alto contenido de mecanizado aumentarían el costo de procesamiento del aluminio, o cuando el volumen es lo suficientemente alto como para beneficiarse de una vida útil más larga del troquel.
Sí, pero no en contacto directo con humedad. El zinc es el ánodo de la pareja y se corroerá preferentemente. Utilice revestimientos, arandelas aislantes o un sellador compatible en la junta.
El aluminio A380 tiene la resistencia máxima a la tracción más alta, aproximadamente 324 MPa frente a 283 MPa para Zamak 3, mientras que el zinc tiene el límite elástico más alto. La resistencia por kilogramo no está igualada: el aluminio gana por un amplio margen.
El zinc se funde de forma fiable en paredes de 0,5 a 1,0 mm. El aluminio necesita aproximadamente entre 1,5 y 2,5 mm, según la geometría y la longitud del flujo. Vaya más delgado que esos límites y espere tomas cortas, cierres fríos y porosidad.
Aluminio, casi sin excepción. Estas piezas son grandes, necesitan rutas térmicas y, a menudo, tienen características estructurales o de sellado. El zinc todavía ingresa al mismo vehículo en pequeños soportes, conectores y componentes de pestillo.
¿ESTÁ USTED LISTO PARA COOPERAR CON JIEDA?
*Su correo electrónico está seguro con nosotros, no enviamos spam.

PRODUCTOS
INFORMACIÓN DE CONTACTO
nbjd011@126.com
+86-574-86115705
No. 58 Calle Mold, Zona industrial de tecnología Daqi, Distrito de Beilun, Ciudad de Ningbo

 English
 Español
 italiano