Contenido
Un cuerpo de válvula de control que mantiene su prueba de presión en el moldeador y luego arrastra el banco del actuador 2000 ciclos después generalmente no es un defecto. Hay un desacuerdo sobre los datos de referencia: la pieza fundida se midió desde una superficie de línea divisoria que el maquinista nunca tocó, y el asiento terminó a 0,15 mm del eje que suponía el modelo de flujo.
La respuesta corta es comprar la fundición a presión de aluminio y el mecanizado CNC como un solo paquete, y congelar los datos de mecanizado antes de cortar el troquel. Todo lo que no pueda sujetarse en un dispositivo debe diseñarse en la pieza fundida. Lo que sigue es cómo se desarrolla eso en la práctica para los cuerpos de válvulas: elección de la aleación, disposición del troquel, las operaciones de mecanizado que realmente establecen la geometría del asiento y los criterios de aceptación que vale la pena escribir en una orden de compra.
El aluminio es el valor predeterminado para los cuerpos de las válvulas de control porque la misma envoltura es aproximadamente un 60 % más liviana que el hierro fundido y aproximadamente un 65 % más liviana que el latón, y no necesita revestimiento para sobrevivir a un uso normal con agua, glicol o neumáticos. La fundición a presión a alta presión también le permite perforar los conductos de entrada y salida y la plataforma de montaje del actuador de una sola vez, eliminando la perforación, la soldadura fuerte o un segundo paso de ensamblaje.
La limitación es la estanqueidad a la presión. El gas atrapado durante la fundición a presión a alta presión deja microporosidad que una prueba de aire de 1 a 2 bar no encontrará, pero sí un golpe de ariete de 16 bar. Para un cuerpo que debe sellar, la especificación sensata es llenado asistido por vacío, volumen de desbordamiento generoso, 0,5 mm de material restante en cada cara de sellado y una prueba de presión del 100 % antes del primer corte. La elección de la aleación también es importante: ADC12 y A380 se vierten bien y se limpian a máquina, A360 es más duro y resistente a la corrosión, y ninguna fundición convencional a alta presión debe venderse como T6 tratada térmicamente.
Donde el aluminio se detiene es el vapor vivo, los adornos químicos agresivos y el trabajo de ciclo alto donde el asiento recibe toda la fuerza de cierre. En esos casos el cuerpo se queda en aluminio y los adornos (anillo de asiento, disco, guía de vástago) se insertan en acero inoxidable o bronce. Se trata de una decisión de diseño más que de casting, y corresponde a la reunión del DFM, no al departamento de reclamaciones.
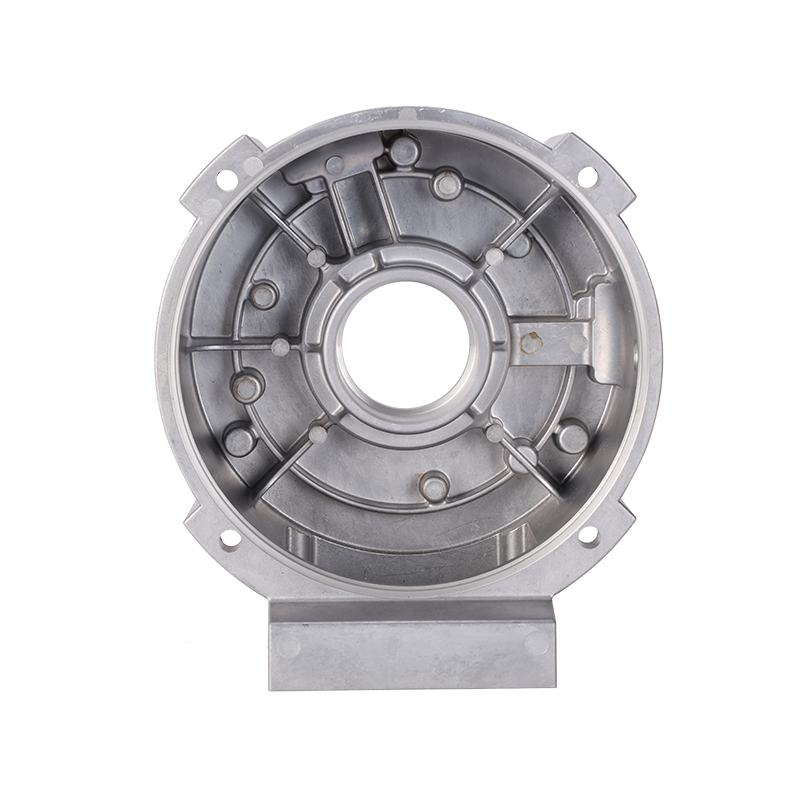
Los objetivos de referencia pertenecen al plano de fundición, no al diseño de accesorios del taller de maquinaria. La disposición viable consiste en dos almohadillas mecanizadas en el lado de la línea de separación, una cara de extremo saliente y dos orificios tubulares, marcados A, B y C, con el troquelado de modo que esas características sean estables y accesibles en la primera operación. Esta única decisión mueve más válvulas de "los sellos tienen fugas en el 3% de las unidades" a un Pareto normal que cualquier mejora de mecanizado.
El diseño de la compuerta y el desbordamiento controla la porosidad que el corte del asiento expondrá posteriormente. Mantenga la galleta y los patines alejados del saliente del anillo del asiento, equilibre el enfriamiento alrededor del orificio para que la pieza fundida no se enfríe y forme un óvalo y deje una pared adicional alrededor del orificio del vástago si ese orificio tendrá camisa. Los pasadores eyectores no deben aterrizar en una cara de sellado o en una junta; una marca de eyector orgullosa de 0,05 mm es una ruta de fuga una vez que se aplica el recubrimiento sobre ella.
La soldadura es el otro riesgo de las herramientas. El aluminio desgarrado en el cuerpo de una válvula es un problema de enfriamiento y de superficie del troquel mucho más a menudo que un problema de la máquina de fundición, y El diseño del molde puede evitar la mayoría de las soldaduras de metales. mucho antes de que se vierta la primera muestra.
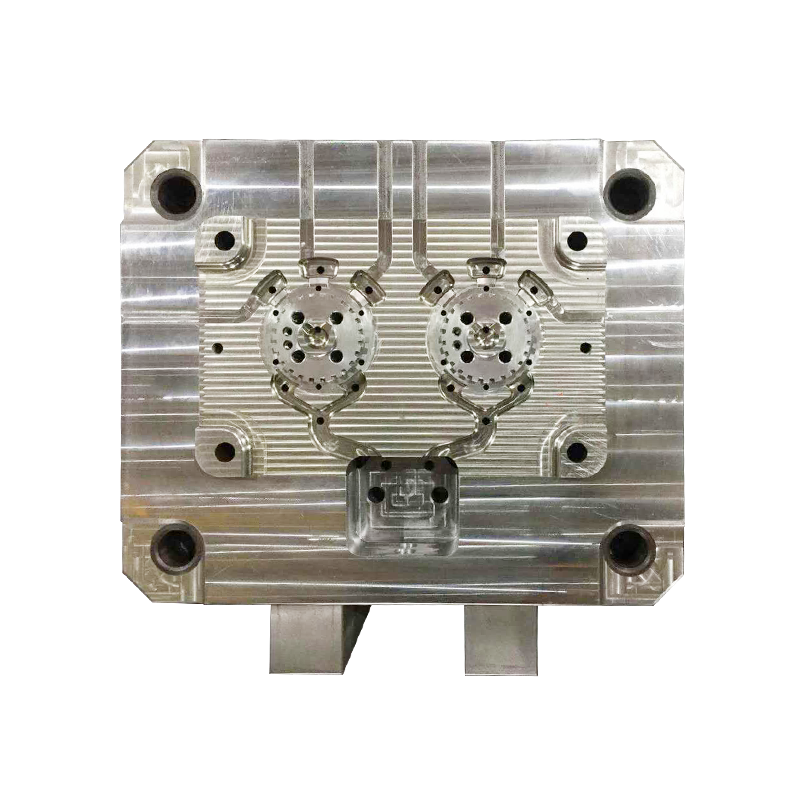
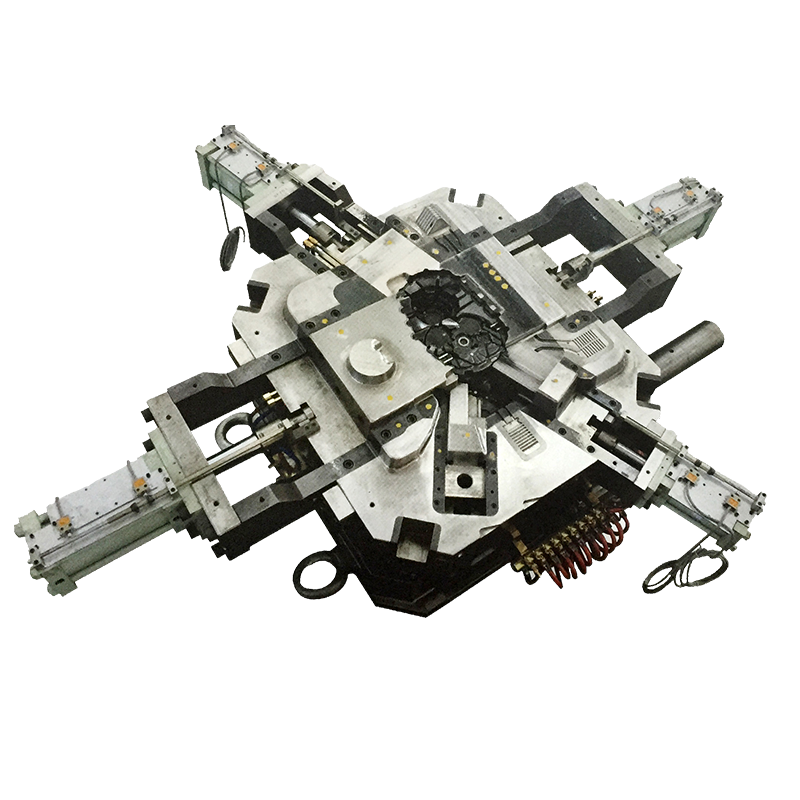
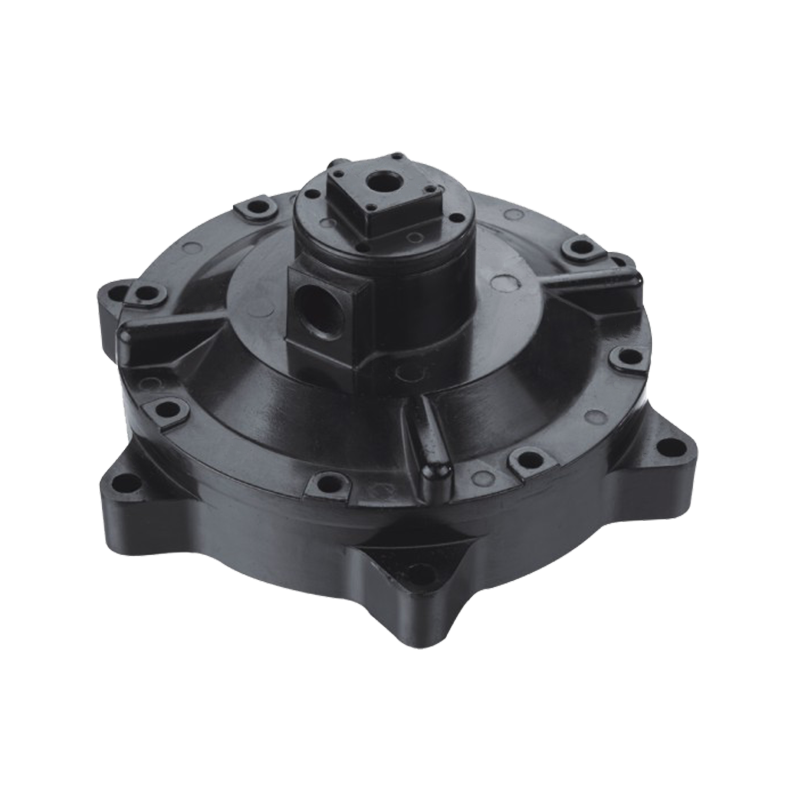
 Moldes de fundición a presión de aluminio personalizados para producción a alta presión Cuando el diseño del troquel debe evitar la soldadura y soportar datos de mecanizado estables, estos moldes personalizados incluyen selección de aleaciones y simulación de flujo. Ver producto →
En la operación se deben mecanizar las almohadillas de referencia y la cara de la brida a partir de resaltes fundidos; La operación dos debe ubicarse únicamente en esas superficies mecanizadas. Si ambas operaciones se ubican en superficies de fundición en bruto, la tolerancia de fundición se agrega dos veces a la tolerancia de mecanizado y la relación orificio-asiento varía de una muestra a otra.
Cuando la geometría lo permita, el asiento, el orificio y la guía del vástago deben terminarse sin volver a fijarlos. El mandrinado en un centro de mecanizado CNC mantiene una desviación total de 0,02 a 0,03 mm entre el asiento y el orificio del vástago; dividir el asiento en un segundo elemento generalmente duplica esa cantidad. La planitud del asiento de 0,02 mm con Ra 1,6 µm en la banda de contacto es lo que permite el montaje sin necesidad de lapeado manual.
Enrosque los puertos después del revestimiento para que la rosca quede cuadrada con la cara de la junta y calibre la rosca clase 6H con un tapón en lugar de hacerlo a ojo. La planitud de 0,05 mm y Ra 3,2 µm en la cara de una brida sella una junta estándar. Cuando el recubrimiento en polvo sigue al mecanizado, tape las roscas, enmascare el asiento y la brida y controle la temperatura de curado para que el recubrimiento no se introduzca en el orificio.
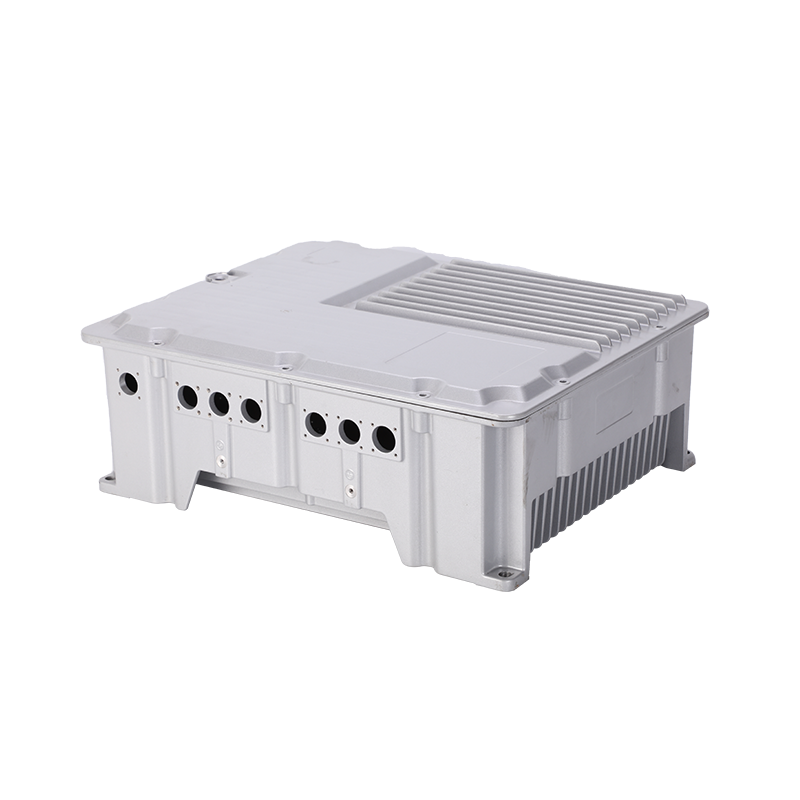
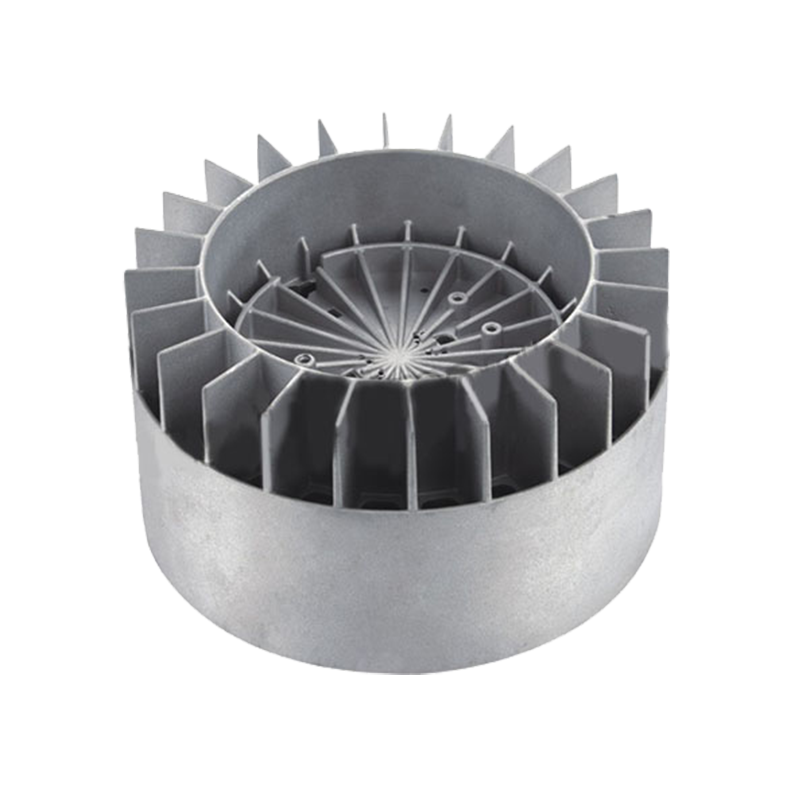
 Válvulas de control de aluminio fundido a presión con mecanizado y recubrimiento en polvo Para conjuntos de control de flujo que necesitan roscas de puerto cuadradas, caras de brida selladas y recubrimiento en polvo enmascarado, estas válvulas de aluminio fundido se fabrican según el dibujo. Ver producto →
| Característica | Condición como fundido | Después del mecanizado CNC | Por qué es importante |
|---|---|---|---|
| Diámetro del orificio de la válvula | ±0,25–0,40 mm | IT7, ±0,015–0,025 mm | Establece el coeficiente de flujo y la holgura del vástago. |
| Cara de contacto asiento/disco | No formado | Planitud 0,02 mm, Ra 1,6 µm | Se apaga sin lamer la mano. |
| Desviación del asiento al orificio del vástago | No aplicable | 0,03 mm TIR | Previene la carga lateral y el desgaste prematuro del asiento. |
| Hilo de puerto | Agujero con núcleo | Rosca M, clase 6H | Ruta de fuga en la conexión |
| Cara de sellado de brida | Culata de 0,3 a 0,5 mm | Planitud 0,05 mm, Ra 3,2 µm | Sello de junta a presión nominal |
| Pared en la cavidad de presión | Mínimo nominal de 3,0 mm | Sin cambios | Margen de explosión y estanqueidad a la presión. |
Dos notas sobre la lectura de esto. Todo lo que aparece en la última columna debe poder medirse en la inspección final; si un valor no se puede medir con una herramienta que el inspector realmente posee, no pertenece al dibujo. Y el margen de stock es un coste de mecanizado: cortar 0,5 mm de cada cara de sellado lleva tiempo, así que especifíquelo donde ocupa su lugar.
Sí, con fundición asistida por vacío, una pared mínima de 3 mm en la cavidad de presión y una prueba de presión al 100% a 24 bar antes del mecanizado. Por encima de esa clasificación, o bajo ciclos rápidos, un orificio con manguito y un anillo de asiento insertado son la ruta más segura.
Porque la superficie bruta soporta la tolerancia del troquel y su desgaste. La ubicación en puntos de referencia mecanizados primero evita que el asiento herede 0,3 mm de variación de inclinación y contracción, que es exactamente el error que se muestra como un actuador de arrastre.
Sólo cuando la máscara esté suelta. Las roscas, el asiento y la base de la brida deben estar tapados o encintados; una cara de asiento revestida no sellará y, al volver a cortarla, generalmente se rompe la relación de orificio que pagó para establecer.
Jieda mantiene el taller de matrices, las celdas de fundición de 200 a 1600 t, los centros de mecanizado CNC y la línea de recubrimiento en polvo en Beilun, Ningbo, bajo IATF 16949. Para un cuerpo de válvula que importa, porque la llamada de referencia, el corte del asiento y la máscara de recubrimiento se encuentran dentro de un sistema de calidad en lugar de ser negociados entre tres proveedores cuando aparece una fuga.
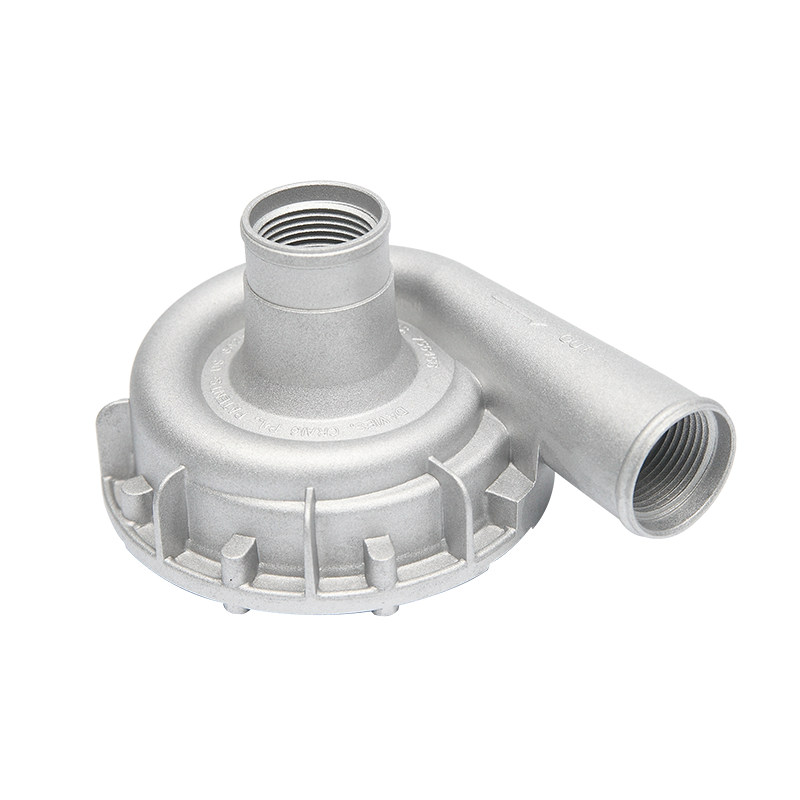
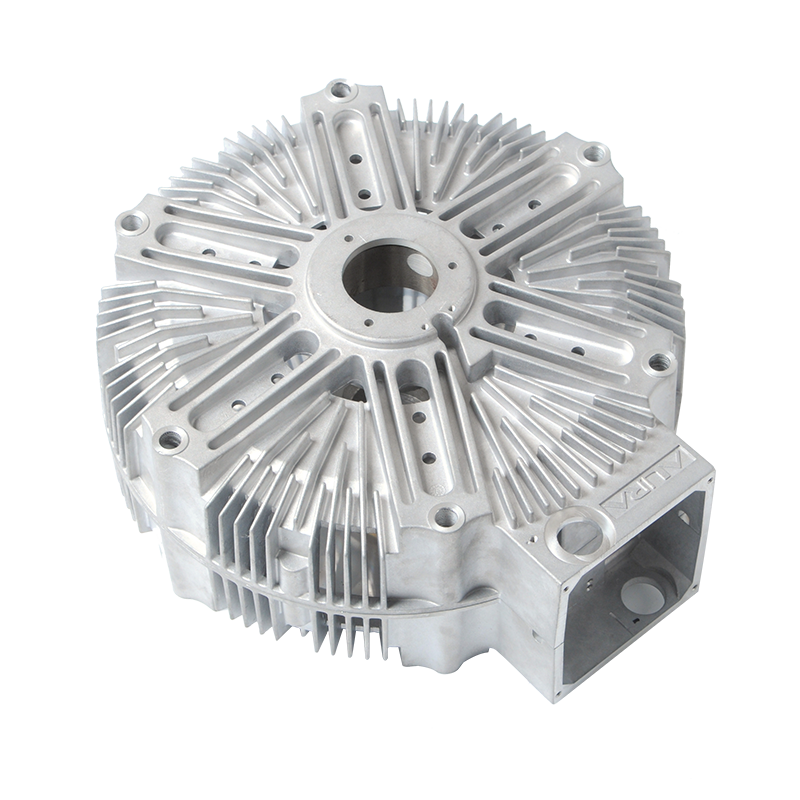
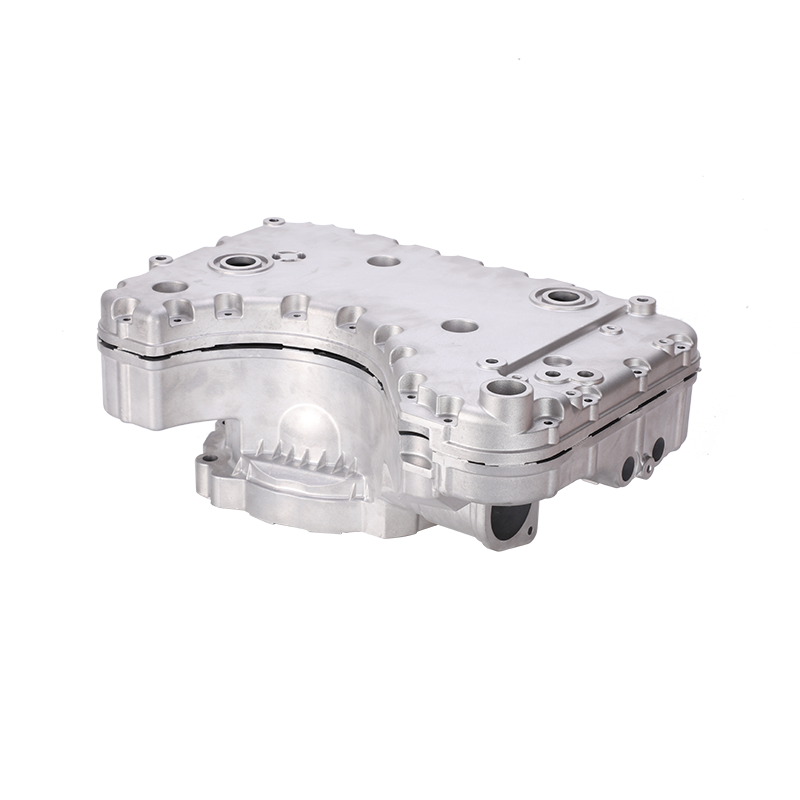
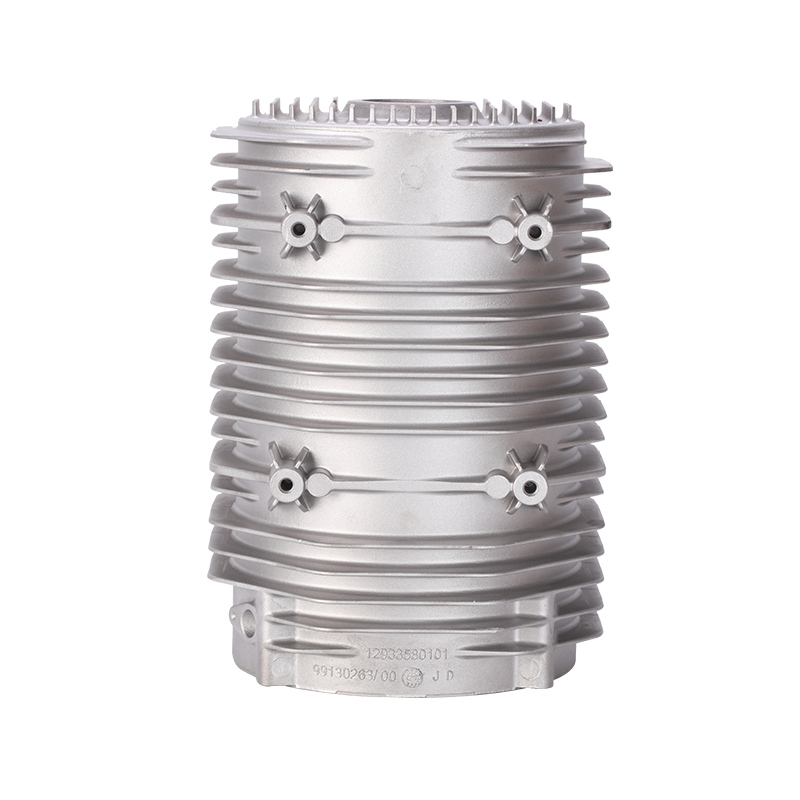
Si está obteniendo un cuerpo de válvula u otra pieza fundida mecanizada, el piezas de fundición a presión de aluminio La gama muestra las geometrías que ya están en producción. Envíe el dibujo, la clasificación de presión y el medio, y solicite un esquema de datos con la cotización; una cotización sin uno es un precio, no un plan.
¿ESTÁ USTED LISTO PARA COOPERAR CON JIEDA?
*Su correo electrónico está seguro con nosotros, no enviamos spam.

PRODUCTOS
INFORMACIÓN DE CONTACTO
nbjd011@126.com
+86-574-86115705
No. 58 Calle Mold, Zona industrial de tecnología Daqi, Distrito de Beilun, Ciudad de Ningbo

 English
 Español
 italiano