Contenido
Elija la fundición a presión cuyo necesite miles de piezas metálicas idénticas de paredes delgadas a un bajo costo por pieza. Elija el mecanizado CNC para prototipos y piezas únicas con tolerancias estrictas, la fundición en arena para lotes muy grandes o muy pequeños y el moldeo por inyección cuando el plástico sea aceptable.
Estos rangos de lotes son reglas generales. El verdadero punto de equilibrio depende del peso, la geometría, la aleación y la tolerancia de la pieza, así que confírmelo con una cotización.
La fundición a presión es un proceso que inyecta metal no ferroso fundido en un molde de acero endurecido a alta presión y luego expulsa una pieza casi en forma neta en cuestión de segundos. Debido a que el molde se reutiliza decenas de miles de veces, el alto costo de las herramientas se distribuye entre todas las piezas y el costo por pieza cae drásticamente a medida que crece el volumen.
Ningbo Jieda Moulding & Machine fabrica moldes de fundición a presión de aluminio y piezas de precisión desde 1987 en Beilun, Ningbo. Explora nuestro moldes de fundición a presión , piezas de fundición a presión de aluminio and piezas de fundición a presión de zinc .
La fundición a presión ofrece el menor coste de metal por pieza en volumen, pero exige el mayor equipamiento inicial entre los procesos metálicos. La siguiente tabla muestra valores típicos para ayudarle a seleccionar un proceso.
| factores | fundición a presión | Mecanizado CNC | Fundición en arena | moldeo por inyección |
|---|---|---|---|---|
| Mejor tamaño de lote | 3.000 to millions | 1 a 500 | 1 a 1.000 | 5.000 to millions |
| Costo por pieza en volumen | Bajo | Alto | Medio | muy bajo |
| Pared mínima típica | Aproximadamente de 1,0 a 2,5 mm de aluminio, hasta 0,5 mm de zinc | Alrededor de 0,5 a 1,0 mm | Alrededor de 3 a 6 mm | Alrededor de 0,5 a 3 mm |
| Acabado superficial (Ra) | 1,6 a 3,2 micrómetros como modelo | 0,4 a 3,2 micrómetros | 6,3 a 25 micrómetros | 0,1 a 1,6 micrómetros |
| Materiales | Aleaciones de aluminio, zinc, magnesio y cobre. | Casi cualquier metal o plástico. | Hierro, acero, aluminio, bronce. | Termoplásticos y algunos termoestables. |
| Hora de las primeras partes | Alrededor de 6 a 12 semanas | dias | Alrededor de 2 a 4 semanas | Alrededor de 4 a 10 semanas |
El CNC gana por debajo de unos pocos cientos de piezas, y la fundición a presión gana una vez que el costo de las herramientas se distribuye entre miles de piezas. El CNC elimina el material del tocho sólido, mientras que la fundición a presión da forma a la forma de una sola vez.
A modo de ejemplo, una compleja carcasa de aluminio cortada de un tocho puede pasar de 20 a 40 minutos en un centro de mecanizado y eliminar más de la mitad del metal inicial. La misma carcasa, fundida a presión, sale de la máquina en menos de dos minutos y sólo necesita un acabado ligero en las caras críticas.
La fundición en arena gana en tamaño de pieza y lotes pequeños, mientras que la fundición a presión gana en precisión, calidad de superficie y velocidad. Los moldes de arena son baratos y desechables, pero cada molde se usa una vez.
La fundición a presión y el moldeo por inyección siguen la misma lógica, un molde de acero reutilizable que se llena bajo presión, pero la fundición a presión fabrica piezas de metal y el moldeo por inyección, piezas de plástico. La pregunta decisiva es si su pieza necesita propiedades metálicas.
Muchos productos utilizan ambos: un marco de aluminio fundido para mayor resistencia y refrigeración, envuelto en cubiertas de plástico moldeado por inyección.
La fundición a presión se convierte en la opción de metal más barata una vez que el lote supera las 3.000 piezas. El gráfico muestra dónde cada proceso suele tener sentido financiero en una escala logarítmica.
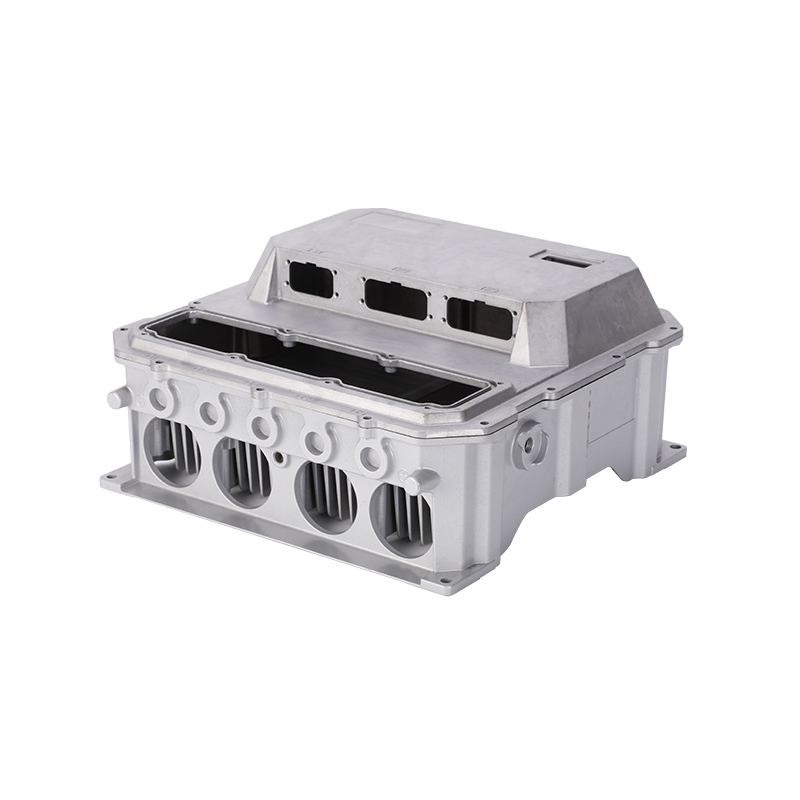
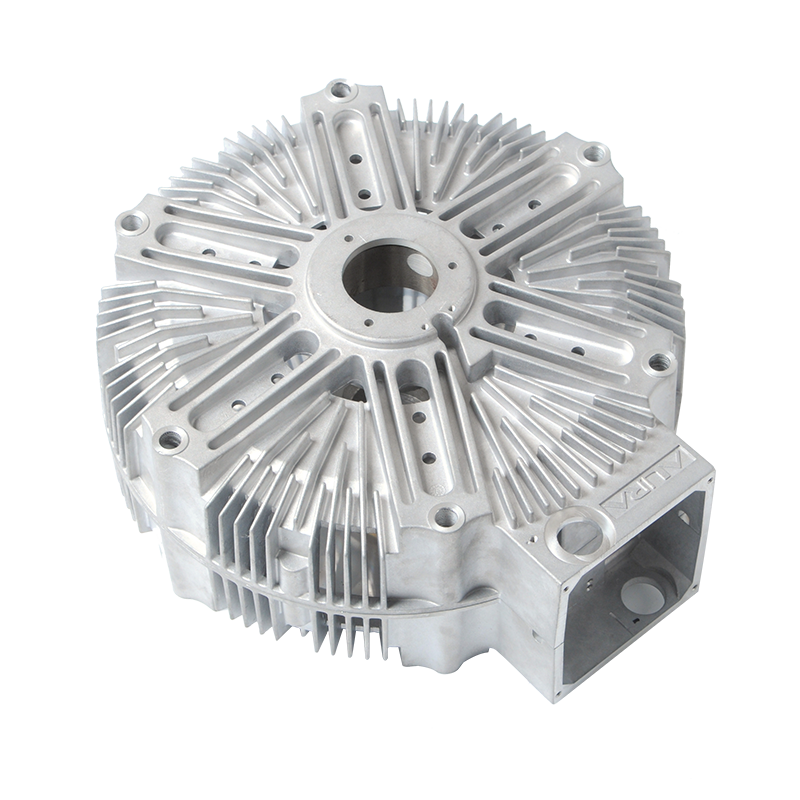
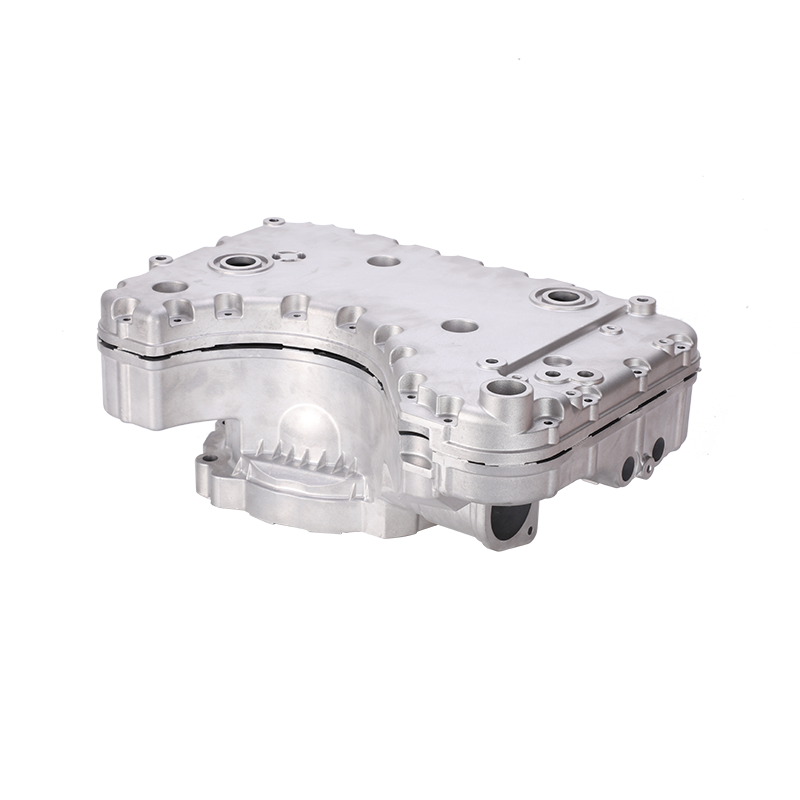
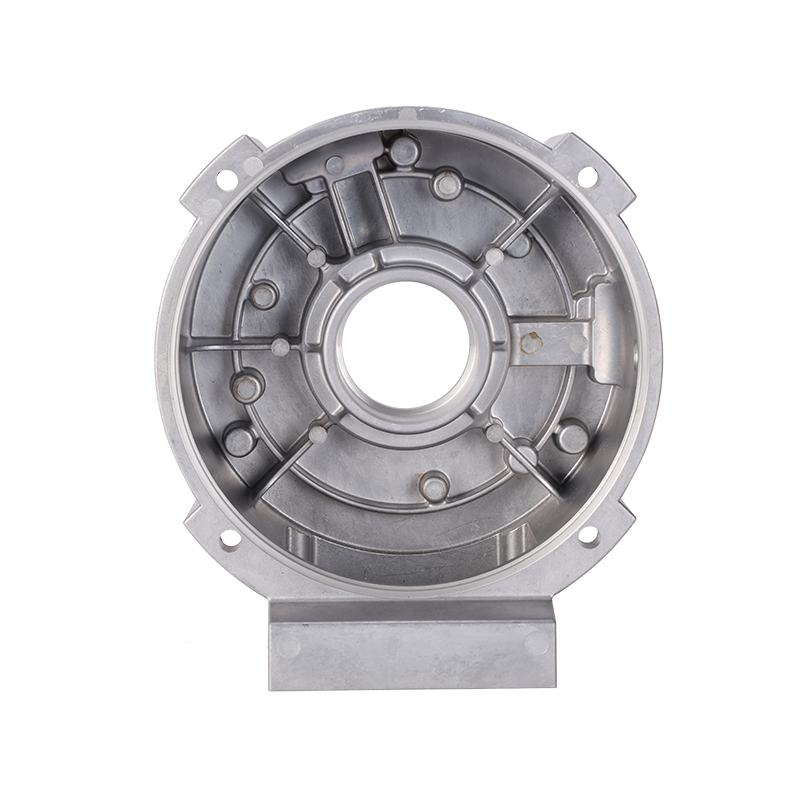
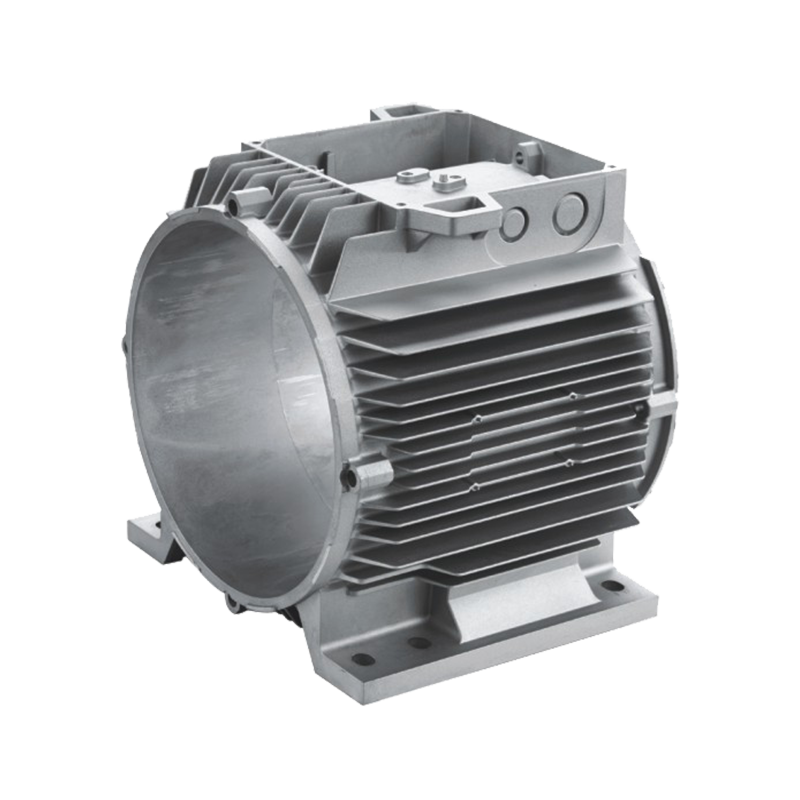
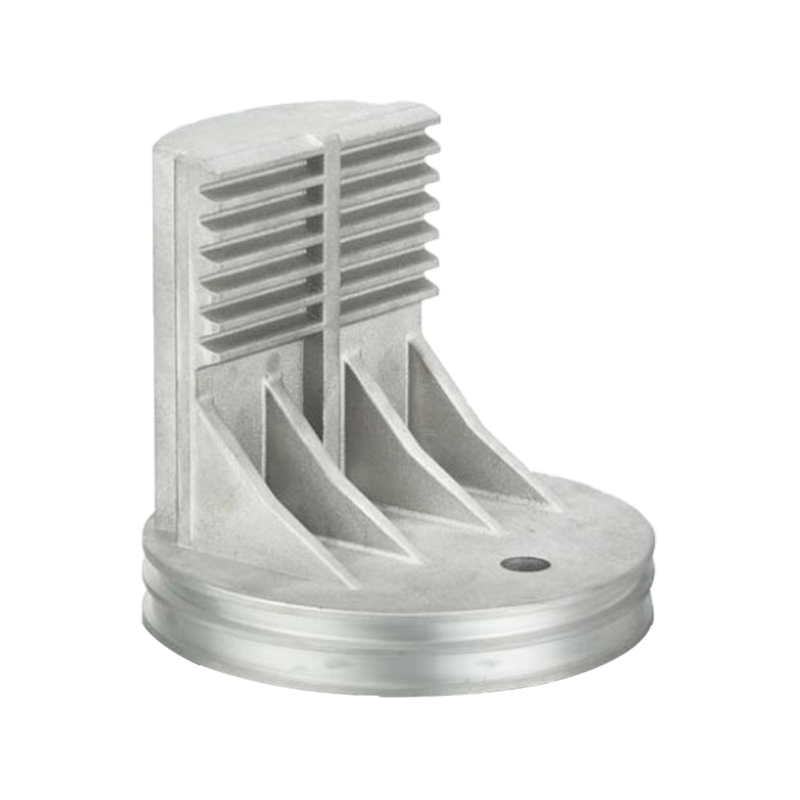
Jieda diseña el molde y fabrica la pieza fundida bajo un mismo techo, por lo que un equipo posee las herramientas, la fundición, el mecanizado y el acabado. Explore una selección de nuestro trabajo a continuación.
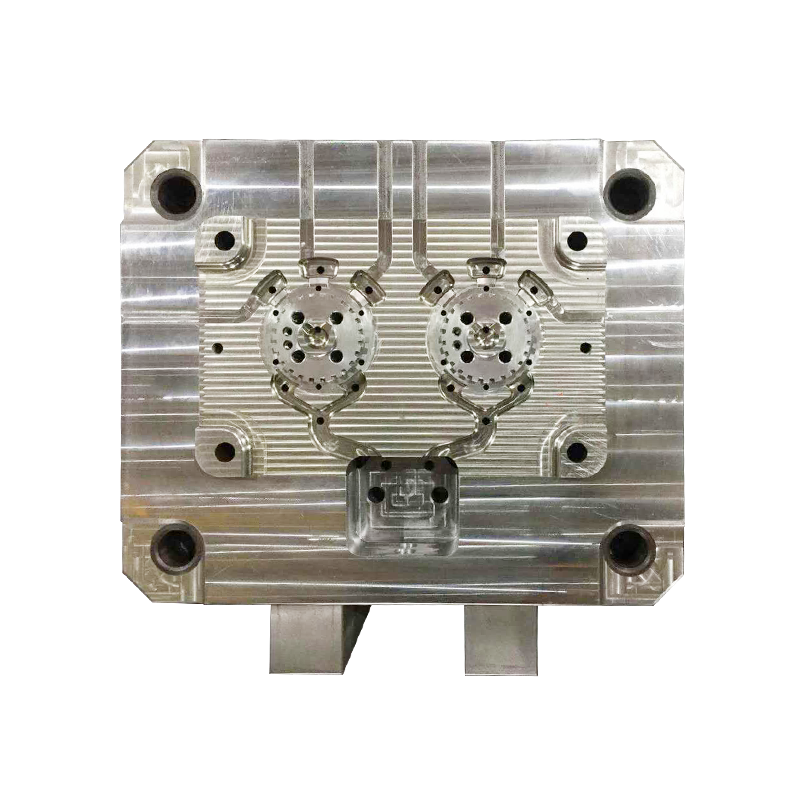 Moldes de fundición a presión de aluminio personalizados de alta presión Molde de fundición a presión
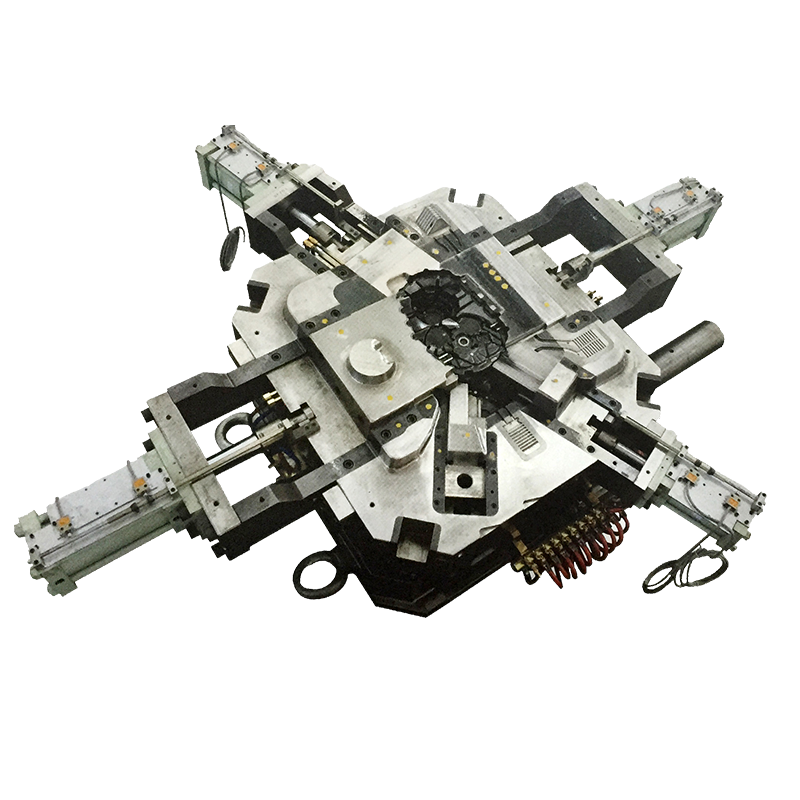 Moldes de fundición a presión de zinc personalizados de alta precisión Molde de fundición a presión
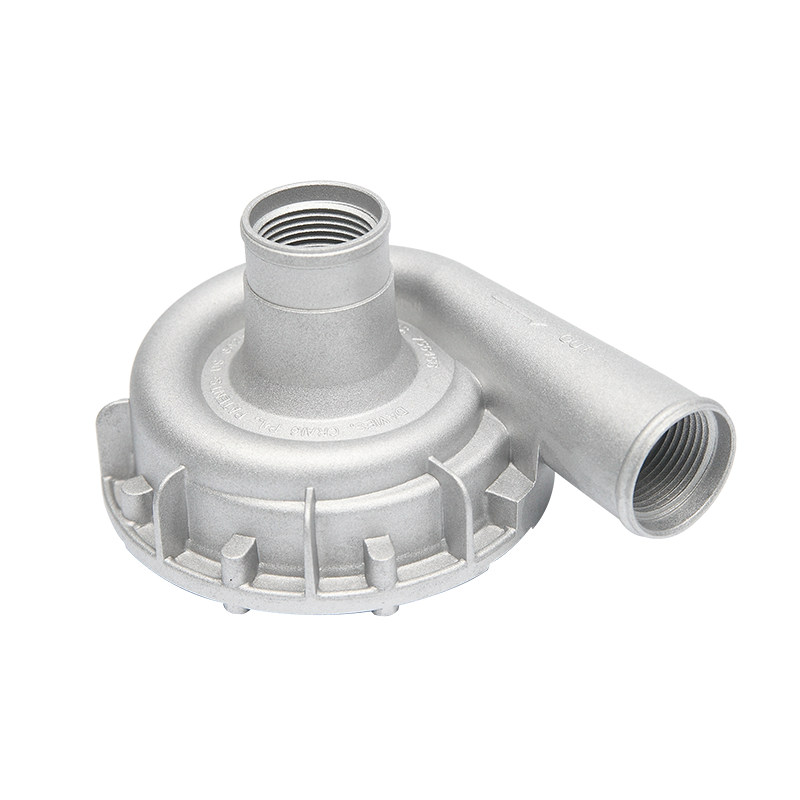 Bomba de agua liviana de fundición a presión de aluminio, mecanizada, fácil instalación Piezas de fundición a presión de aluminio
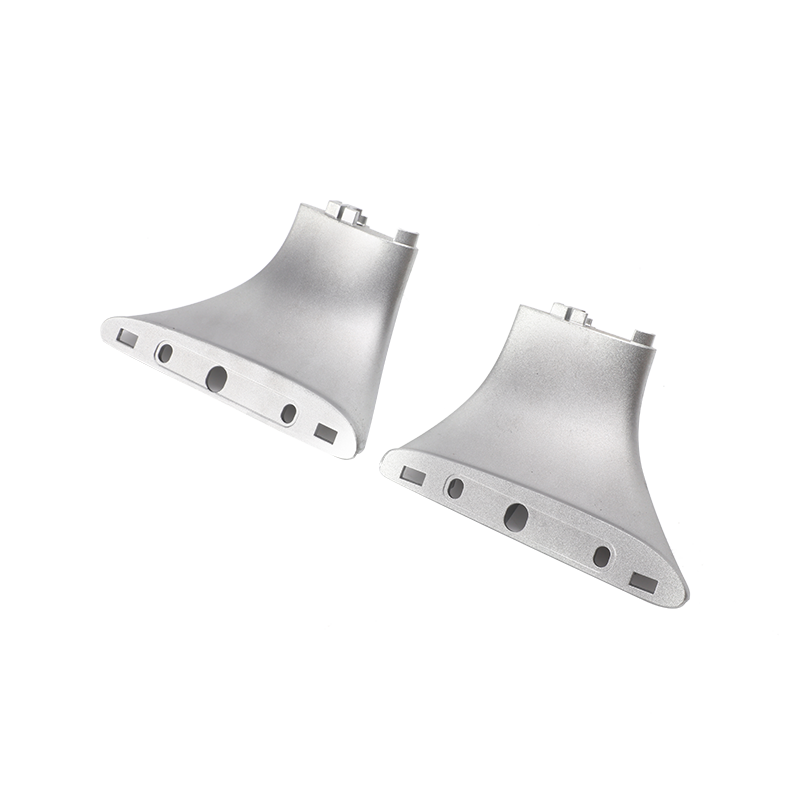 Soporte de soporte para portaequipajes de coche de fundición a presión de zinc Piezas de fundición a presión de zinc
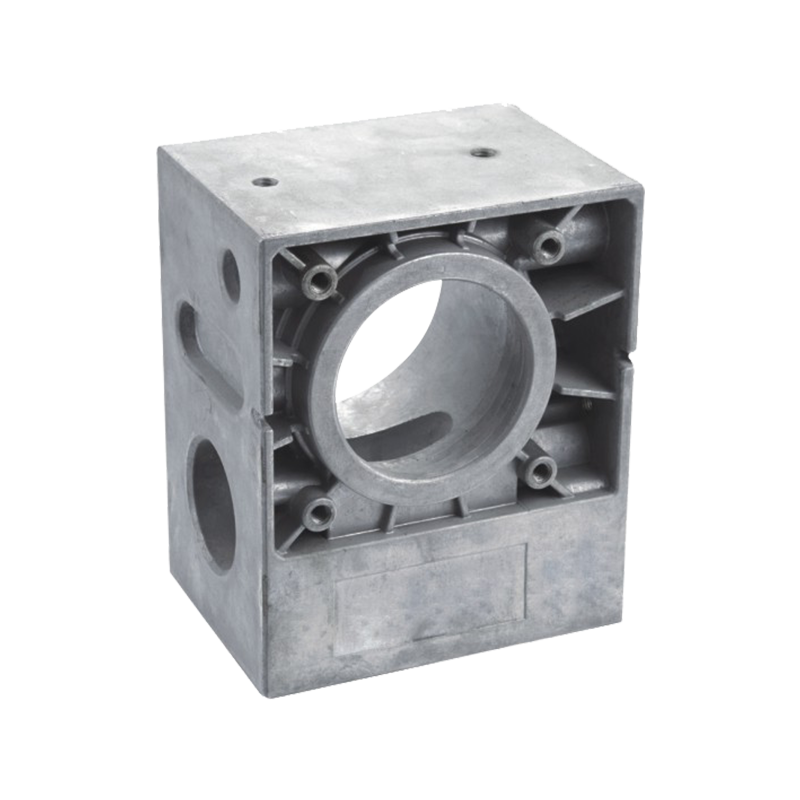 Operador de puerta industrial o carcasa de caja de cambios para montacargas en fundición a presión de aluminio Cajas de cambios
Decida primero por el volumen anual, luego por la geometría y luego por el material, porque el volumen por sí solo elimina la mitad de las opciones. Utilice las cuatro cartas como filtro rápido.
La ruta más rentable para piezas metálicas de precisión suele ser la fundición a presión para la forma y el CNC solo para las características críticas. Esto reduce el tiempo de mecanizado y permite lograr ajustes perfectos en orificios, roscas y caras de sellado.
Los análisis de flujo CAD, CAM y CAE predicen la porosidad y los cortes en frío antes de cortar el acero.
La aleación fundida llena el molde bajo presión y la pieza es expulsada.
Las puertas, los corredores y el flash se eliminan de la fundición en bruto.
Los orificios, roscas y caras de sellado se mecanizan hasta alcanzar la tolerancia final.
Se aplica anodizado, recubrimiento en polvo o enchapado. Lea nuestro Guía de RFQ de anodizado .
Los controles dimensionales y las pruebas de fugas o presión confirman cada lote.
El error más costoso es elegir un proceso a partir del precio del prototipo en lugar del volumen de vida útil. Evite estos cinco patrones.
Una RFQ completa permite a un proveedor recomendar el proceso correcto y cotizarlo en una sola ronda. Envíe los siguientes artículos juntos.
Sí en volumen. La fundición a presión suele ser más barata una vez que el lote alcanza unos pocos miles de piezas, mientras que el CNC es más barato para unos pocos cientos de piezas o menos.
No por sí solo. Las tolerancias de fundición son más flexibles que las tolerancias mecanizadas, por lo que las características críticas generalmente se terminan mediante CNC después de la fundición.
La fundición a presión generalmente proporciona una piel más fina y densa en las paredes delgadas, pero el llenado a alta presión puede atrapar la porosidad del gas. Un buen diseño del flujo del molde y la ventilación reducen este riesgo para las piezas estructurales.
En ocasiones, para piezas no estructurales con baja carga térmica. No puede reemplazar la fundición a presión donde se requiere disipación de calor, blindaje EMI o rigidez a la temperatura.
Envíe su plano y volumen anual, y nuestros ingenieros le dirán si la fundición a presión, el CNC o una ruta híbrida ofrecen el costo total más bajo. Conozca más sobre nuestro Servicio OEM y ODM o comprobar el Preguntas frecuentes .
Solicitar una cotización¿ESTÁ USTED LISTO PARA COOPERAR CON JIEDA?
*Su correo electrónico está seguro con nosotros, no enviamos spam.

PRODUCTOS
INFORMACIÓN DE CONTACTO
nbjd011@126.com
+86-574-86115705
No. 58 Calle Mold, Zona industrial de tecnología Daqi, Distrito de Beilun, Ciudad de Ningbo

 English
 Español
 italiano