Contenido
Una carcasa que mide limpia en la CMM aún puede fallar en una prueba de fuga de 0,5 bar, y esa contradicción generalmente se detecta meses antes, en una leyenda de aleación, una posición de puerta o una tolerancia que nadie cuestionó en la etapa de solicitud de presupuesto. La fundición a presión de aluminio para piezas de automóviles es un proceso en el que el diseño de las piezas, las herramientas y el tonelaje de la máquina deben ponerse de acuerdo antes de disparar el primer disparo; corregir cualquiera de ellos después de cortar el troquel cuesta un orden de magnitud más que hacerlo bien sobre el papel.
La versión corta: tres decisiones conllevan la mayor parte del riesgo: el grado de la aleación, el diseño térmico de la herramienta y cómo se especifican las tolerancias y los márgenes de mecanizado. Si se hacen bien, el recubrimiento, el sellado y el embalaje se convertirán en una rutina. Si se equivocan, cada inspección posterior se convertirá en una discusión. Lo que sigue es cómo se desarrolla cada decisión en programas automotrices reales, con los números con los que normalmente trabajamos en nuestra planta en Beilun, Ningbo.
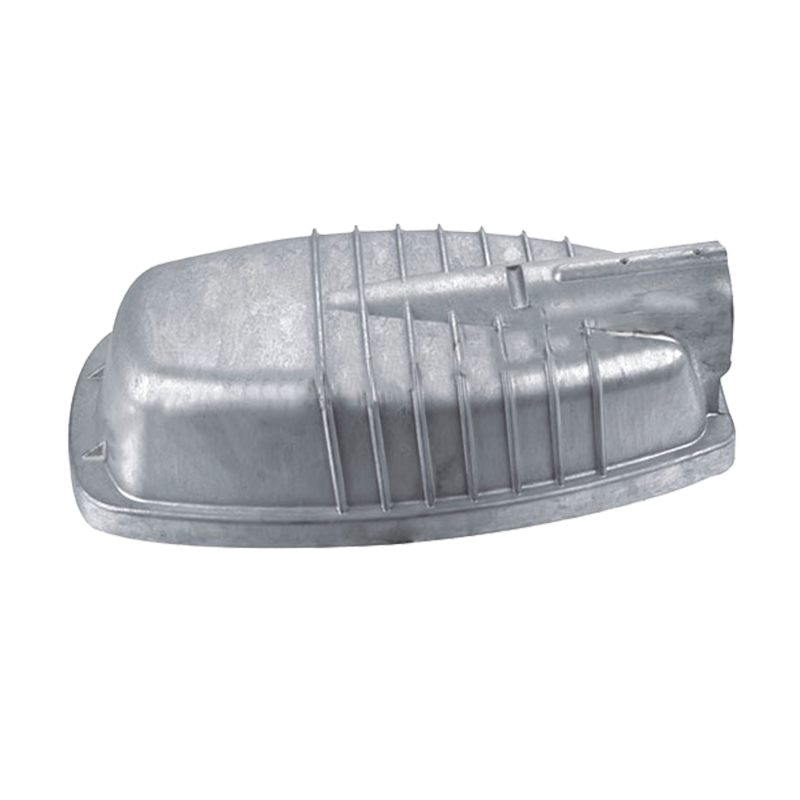
ADC12 (A383) es la respuesta correcta para la mayoría de los soportes, cubiertas y carcasas pequeñas, y la respuesta incorrecta para una carcasa de batería adyacente a un accidente o cualquier pieza que deba absorber energía o doblarse después del moldeo. La hoja de datos no le dirá eso; los requisitos de ensamblaje sí lo harán. Por eso siempre nos preguntamos qué debe hacer primero la pieza: mantener la presión, soportar la carga, disipar el calor o simplemente cuidar inmediatamente después del recubrimiento en polvo.
| familia de aleaciones | Uso típico en automoción | Por qué se elige | donde muerde |
|---|---|---|---|
| ADC12/A383 | Cubiertas, soportes, carcasas pequeñas. | Mejor fluidez, rellena paredes delgadas, menor costo por kilo | Bajo alargamiento; Las fases ricas en hierro duro desgastan las herramientas y complican el mecanizado. |
| A380 | Carcasas de motores, cuerpos de bombas, cubiertas estructurales. | Buen equilibrio entre resistencia y capacidad de moldeo. | Resistencia media a la corrosión; depende en gran medida de la calidad del recubrimiento |
| A360 | Piezas de pared delgada y estancas a la presión | Mejor ductilidad y comportamiento a la corrosión que ADC12 | Ventana de proceso más estrecha; La chatarra aumenta rápidamente si el equilibrio térmico es deficiente. |
| Calidades bajas en hierro y de alta elongación | Carcasas para baterías, estructuras resistentes a colisiones | Mayor elongación y conductividad térmica. | Necesita llenado asistido por vacío y control estricto del hierro en la masa fundida. |
La consecuencia práctica es que el control químico pertenece a la orden de compra, no sólo al certificado de material. Los niveles de hierro, cobre y zinc varían con la tasa de reciclaje, y una variación del 0,2% en el hierro puede cambiar tanto la ductilidad como el comportamiento de mecanizado en la misma herramienta. Pregunte por la química por serie, no por envío, y compruébela con el dibujo en lugar de con el último lote.
Cuatro modos de falla representan la mayor parte del retrabajo que vemos en las piezas fundidas de automóviles, y los cuatro son predecibles a partir del dibujo:
El primero es el más caro porque es invisible hasta la prueba de estanqueidad. También es el más fácil de arreglar: un rebosadero modificado, un inserto de matriz local o una pequeña costilla en la pieza suele ser suficiente. Hacer eso en la simulación antes de cortar el acero cuesta una fracción de hacerlo después de las primeras 500 piezas.
Una matriz es una máquina térmica, no solo una cavidad. Dos herramientas cortadas según el mismo dibujo pueden producir piezas completamente diferentes si el equilibrio térmico es diferente, por lo que el diseño de la herramienta debe revisarse junto con el equipo de fundición y no de forma aislada.
La posición de la compuerta establece el tiempo de llenado, y el tiempo de llenado establece tanto la calidad de la superficie como la porosidad. Para carcasas de automóviles de paredes delgadas, normalmente nuestro objetivo es de 30 a 60 milisegundos para el llenado, manteniendo la velocidad de la compuerta en un rango que evita que el metal se atomice. Luego, la ubicación del desbordamiento controla dónde terminan la masa fría y el gas. En piezas con requisitos de fugas, primero modelamos el flujo y diseñamos líneas de enfriamiento para que la matriz alcance un mapa térmico estable dentro de los primeros 20 a 30 disparos, no después de una hora de ajustes.
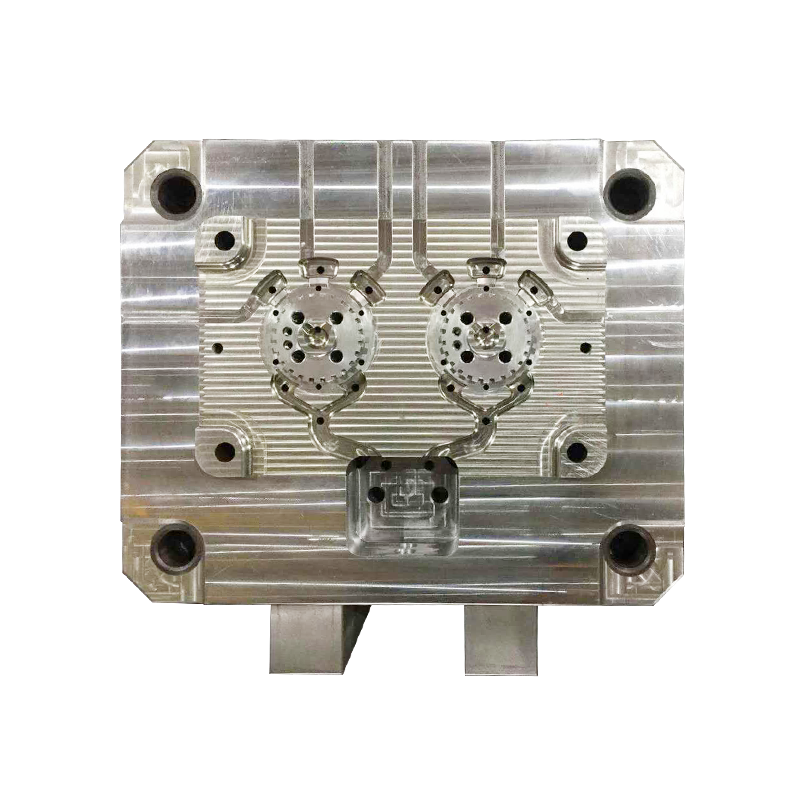
Nuestro trabajo de utillaje propio parte de la simulación CAD/CAM/CAE, con Moldes de fundición a presión de aluminio de alta presión personalizados construido alrededor del tonelaje de la máquina en el que realmente funcionará la pieza, en lugar de alrededor de una base de matriz genérica. Esa única alineación elimina la mayor parte de la inconsistencia de la vida temprana que se manifiesta como chatarra intermitente.
El acero para trabajo en caliente clase H13 de 44 a 48 HRC, nitrurado en el área de la puerta, es una base razonable para herramientas automotrices. Cuando una protuberancia o una sección pesada concentra calor, preferimos colocar un inserto reemplazable en la etapa de construcción que reparar una cavidad más tarde. La vida útil de la herramienta depende de la aleación, el tiempo del ciclo y el enfriamiento, pero con un ciclo de mantenimiento adecuado la mayoría de los troqueles automotrices alcanzan varios cientos de miles de disparos antes de una renovación importante, y los registros de los troqueles deberían indicarle exactamente cuándo llegará ese punto.
Pregunte por lo que necesita la asamblea, no por el número más ajustado que un proveedor esté dispuesto a firmar. Las tolerancias excesivamente ajustadas en la fundición aumentan el costo de la herramienta y el tiempo de inspección sin mejorar el ajuste, mientras que una indicación floja en el orificio del rodamiento le costará un día de mecanizado por lote. Estos son los valores que normalmente mantenemos:
Cuando el espesor de la pared sea crítico, especifíquelo con una tolerancia y un punto de referencia en lugar de solo un valor nominal. El espesor de la pared fundida varía con el desgaste de la matriz, y una pared nominal de 2,5 mm a la que se le permite crecer hasta 3,2 mm cambia el peso, el comportamiento de enfriamiento y el riesgo de fugas al mismo tiempo.
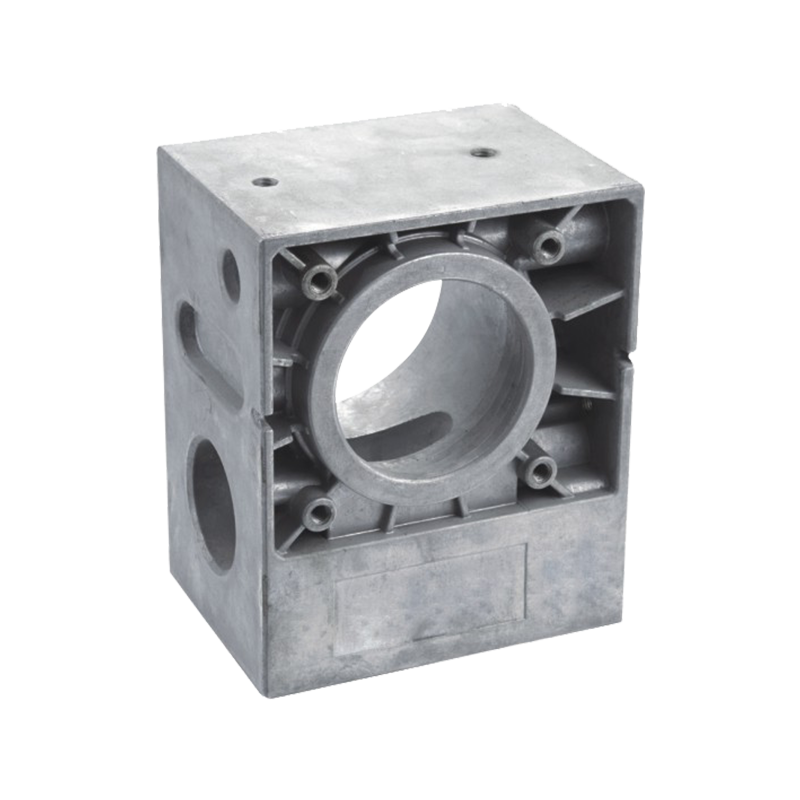
La mayoría de las piezas fundidas de automóviles se envían mecanizadas y en las operaciones secundarias es donde suelen aparecer los problemas de ajuste y fugas. La fundición puede ser perfecta y aun así provocar una parada de la línea si el orificio del rodamiento y la cara de montaje se mecanizan en dos configuraciones.
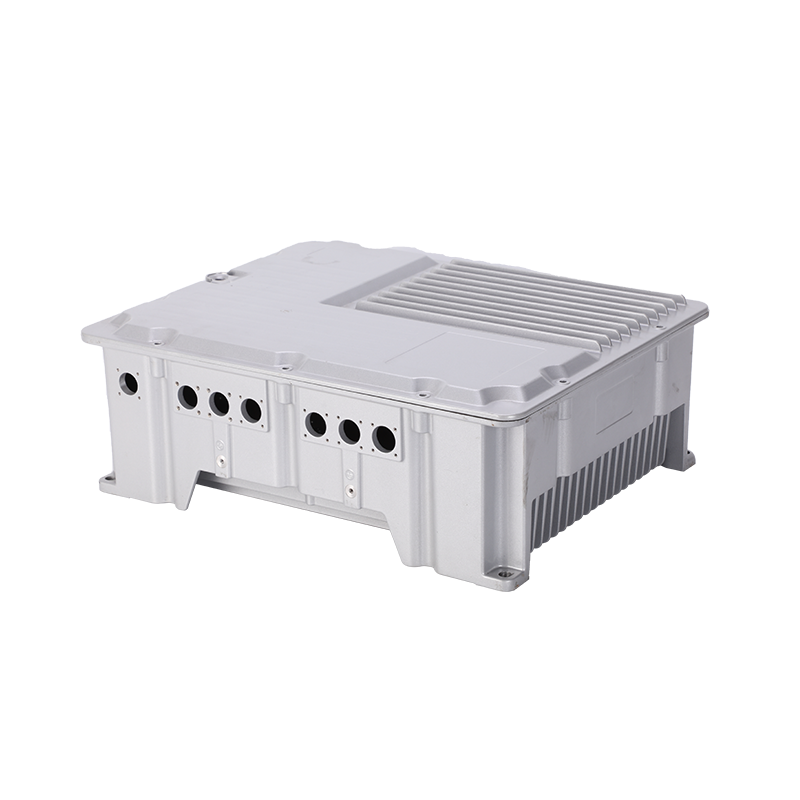
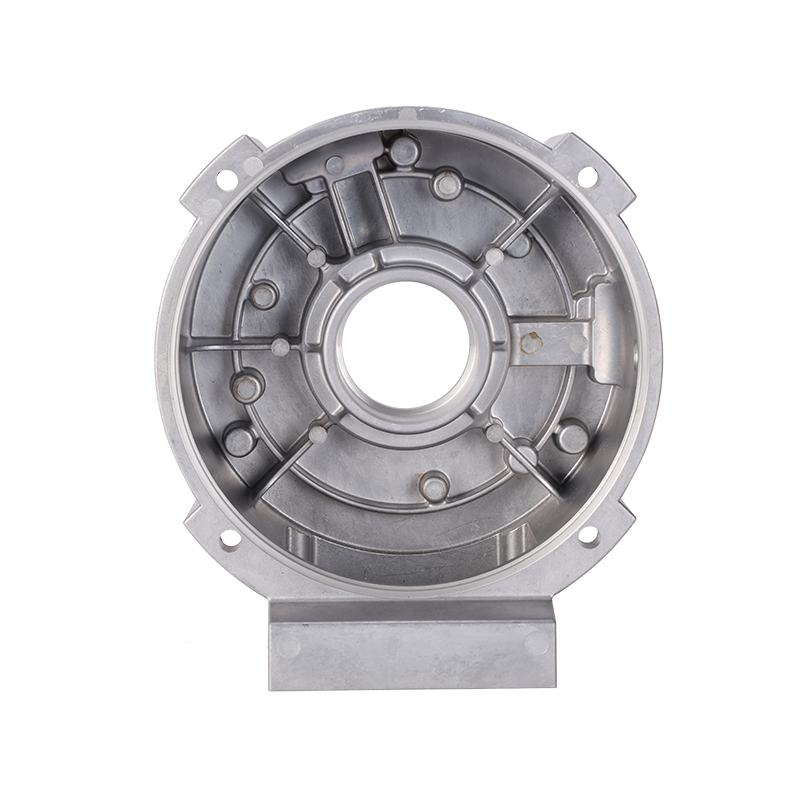
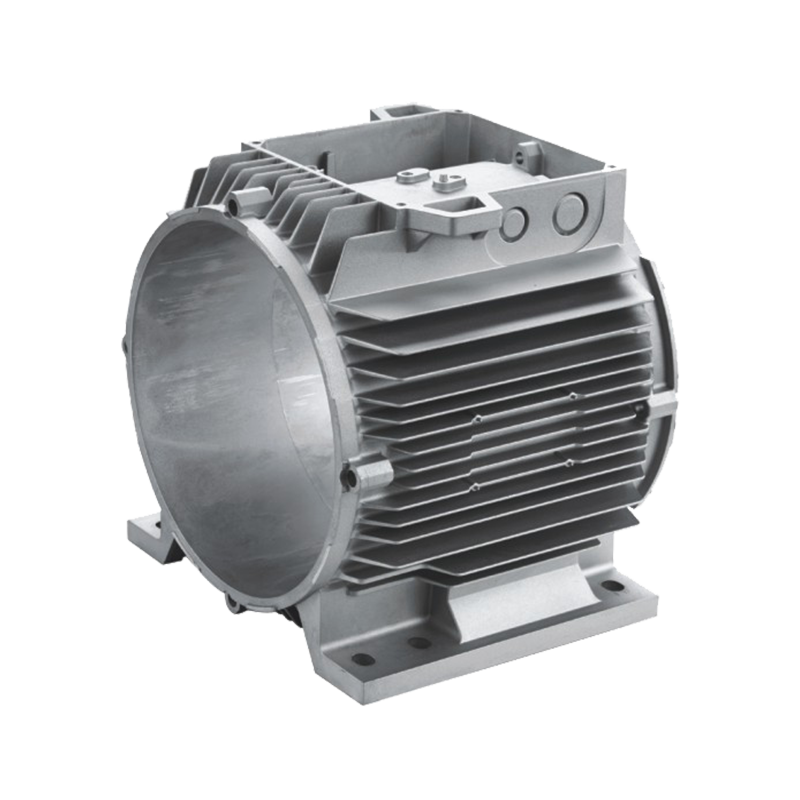
Para las carcasas del estator y del motor eléctrico, es mejor mecanizar el asiento del estator, el orificio del cojinete y las caras de montaje en una sola pieza, de modo que la concentricidad se mantenga mediante el proceso y no mediante la inspección. Luego se aplica el recubrimiento en polvo después del enmascarado, de modo que las roscas y las superficies de sellado permanezcan limpias.
 Carcasa de motor de automóvil en fundición a presión de aluminio a alta presión Carcasa de motor fundida a presión para aplicaciones de motores eléctricos de automoción, con opciones de aleación de aluminio, pruebas de fugas y rayos X, y recubrimiento en polvo después del enmascaramiento. Ver producto →
Los cárteres y cárteres de aceite añaden una restricción diferente: la brida de sellado debe permanecer plana a través de la junta atornillada y la ranura de la junta debe ser mecanizada, no fundida. La prueba de fugas entre 0,3 y 0,5 bar con control de caída de presión es una medida sensata antes de que la pieza llegue a la línea del motor.
 Cárter y Cárter de Aceite con Sellado para Vehículos Cárter y cárter de aceite de fundición a presión de aluminio para automóviles, vehículos y motocicletas, enfocados al sellado sin fugas, control de porosidad, controles de rayos X y disipación de calor. Ver producto →
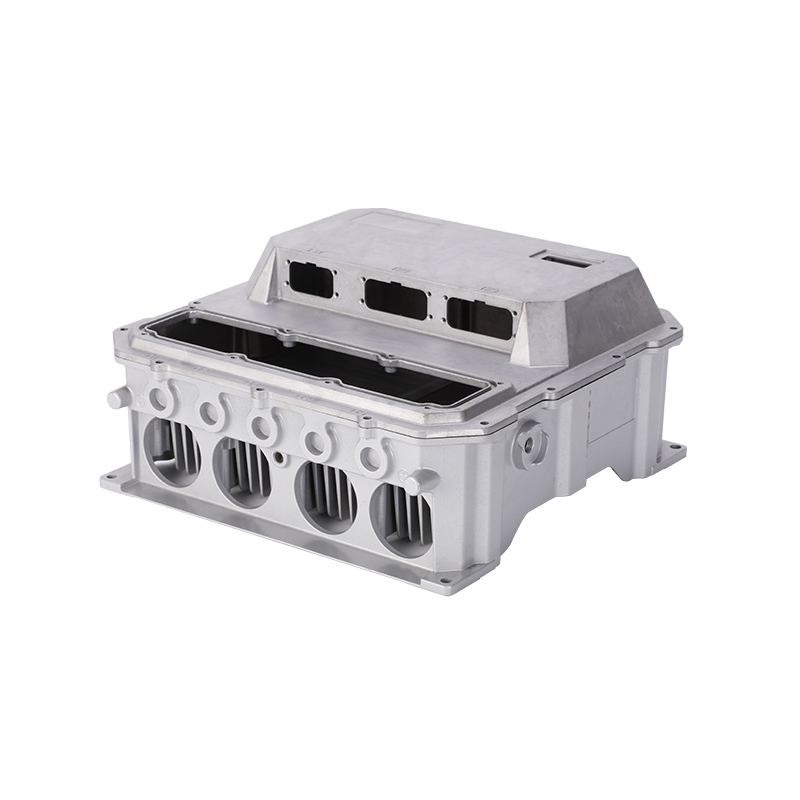
Las carcasas de baterías son las menos indulgentes del grupo. El gabinete soporta cargas de choque, sella contra el agua y el polvo y, a menudo, también funciona como una interfaz de enfriamiento, por lo que tanto el alargamiento como la conductividad térmica son importantes, razón por la cual se utilizan aleaciones bajas en hierro y llenado asistido por vacío. Si todavía está sopesando la estrategia de sellado, esta descripción general de Cómo las carcasas de baterías contribuyen a la seguridad de los vehículos de nuevas energías es un punto de partida útil para la revisión del diseño.
 Carcasa y tapa de batería para vehículos de nueva energía Carcasa y tapa de batería de aluminio fundido a presión para vehículos eléctricos, con sellado, disipación de calor, resistencia para protección de la batería y soporte del sistema de calidad IATF16949. Ver producto →
En el caso del trabajo en el sector del automóvil, la cuestión no es si un proveedor tiene un certificado, sino si existe la evidencia que lo respalda según el programa. Una breve lista de auditoría:
Nuestra propia operación se organiza en torno a esas expectativas: certificación IATF 16949, aproximadamente 130 empleados, incluidos aproximadamente 28 ingenieros y personal técnico, más de 80 máquinas que abarcan desde 1.600 t hasta 200 t, prensas de cámara fría más centros de mecanizado CNC, electroerosión y corte de alambre, en un edificio de 12.000 m² en Beilun, el distrito generalmente descrito como la capital de moldes de fundición a presión de China. Las piezas se envían a clientes de EE. UU., Alemania, Italia, Reino Unido, Francia, Polonia, Finlandia, India y Australia.
Las diferencias de precios entre cotizaciones para el mismo dibujo generalmente se deben a cuatro variables, y vale la pena preguntar sobre cada una de ellas explícitamente:
De 1,0 a 1,5 mm es lo habitual para cubiertas y carcasas con una matriz bien equilibrada. Por debajo de 1,0 mm, el llenado se vuelve sensible al diseño de la compuerta y a la temperatura del troquel, y se recomienda encarecidamente la simulación más asistencia de vacío antes de comprometerse con el herramental.
Sí, y para los programas automotrices, generalmente acorta el ciclo cuando aparece un problema dimensional: la solución se puede realizar en el molde en lugar de negociarse entre tres empresas. También mantiene el esquema de referencia consistente desde el plano de fundición hasta la pieza terminada.
Para una carcasa de complejidad media, el diseño y la simulación toman de una a dos semanas, la construcción del molde generalmente de seis a diez semanas dependiendo del tamaño y el número de insertos, luego el muestreo y la corrección. Planifique enviar el primer artículo después de dos o tres rondas de prueba en lugar de una.
Ellos pueden. El zinc suele ser la mejor opción para soportes pequeños, delgados y con mucho detalle donde el aluminio necesitaría una puerta mucho más grande. Mantener ambos procesos bajo un mismo sistema de calidad evita dividir el PPAP entre proveedores.
La conclusión útil es que la mayoría de los problemas de fundición de automóviles se deciden sobre el papel: la aleación elegida en función de los requisitos de ensamblaje, el troquel diseñado en torno a un mapa térmico y las tolerancias escritas según lo que la pieza realmente debe hacer. Si se encuentra en la etapa de solicitud de cotización y desea una segunda opinión sobre el espesor de la pared, el grado de la aleación o la estrategia de sellado antes de cortar las herramientas, envíe el plano y los requisitos funcionales; la revisión generalmente cuesta menos que una ronda de prueba.
¿ESTÁ USTED LISTO PARA COOPERAR CON JIEDA?
*Su correo electrónico está seguro con nosotros, no enviamos spam.

PRODUCTOS
INFORMACIÓN DE CONTACTO
nbjd011@126.com
+86-574-86115705
No. 58 Calle Mold, Zona industrial de tecnología Daqi, Distrito de Beilun, Ciudad de Ningbo

 English
 Español
 italiano