Contenido
Una carcasa de motor mecanizada alcanza la prueba de fugas con una fina burbuja en la ranura del sello. Las dimensiones son buenas, la química de la aleación está dentro del rango y el troquel ha funcionado durante meses. Sin embargo, la pieza se desecha o se coloca en contención. Así es como suele aparecer la porosidad en la fundición a presión: un defecto localizado y repetible que afecta la estanqueidad a la presión, el acabado del mecanizado o la resistencia estructural.
La respuesta práctica: tratar la porosidad como una característica del proceso, no como un defecto aleatorio. La porosidad del gas, la porosidad por contracción y los huecos relacionados con el flujo necesitan soluciones diferentes. Identifique el tipo de poro, la ubicación y el momento antes de cambiar el vacío o la temperatura del troquel. Ese orden evita que la solución de problemas se convierta en una serie de conjeturas de parámetros.
La mayor parte de la porosidad de la fundición a presión se divide en dos familias. La porosidad del gas proviene del aire, vapor o gas de descomposición atrapado durante el llenado y la solidificación. La porosidad por contracción proviene de la pérdida de volumen cuando la pieza fundida se congela sin suficiente metal de alimentación. Se producen defectos mixtos, pero la primera separación aún guía la acción correctiva.
| Tipo | Aspecto y ubicación típicos. | causa probable | Primeros controles |
|---|---|---|---|
| Porosidad de los gases | Huecos redondeados o irregulares; a menudo cerca de compuertas, respiraderos o extremos de flujo; pueden aparecer como poros después del mecanizado. | Aire atrapado, fuga de vacío, vapor de lubricante o gas derretido. | Ruta de ventilación, respuesta al vacío, perfil de disparo, pulverización del troquel, desgasificación del fundido. |
| Porosidad de contracción | Huecos esponjosos o irregulares; generalmente en puntos calientes, protuberancias gruesas o secciones aisladas. | Alimentación insuficiente, congelación temprana en la puerta o enfriamiento desequilibrado. | Mapa térmico, tiempo de congelación de la puerta, ubicación de desbordamiento, intensificación. |
Si el poro es brillante y redondeado, es más probable que haya gas. Si es irregular y está agrupado en un punto caliente, verifique primero la contracción. Confirmar con radiografía, tomografía computarizada o seccionamiento; La inspección visual por sí sola no es suficiente para las piezas estancas a la presión.
Una ventilación deficiente, puntas de émbolo desgastadas, vacío insuficiente o un perfil de disparo que cierra la puerta demasiado pronto pueden atrapar aire. El aerosol o el lubricante que se convierte en vapor agrega carga de gas. La solución no es sólo "más vacío". Verifique las rutas de ventilación, la respuesta de la válvula de vacío, la lubricación del émbolo y el punto donde sella la cavidad.
El aluminio se encoge al solidificarse. Si no se puede introducir una protuberancia pesada, una unión de nervaduras o una sección gruesa aislada a través de la compuerta, se forma una cavidad de contracción. Los cambios bruscos de muros, una puerta que se congela temprano y desbordamientos fuera de lugar son factores comunes. Las elecciones de diseño a menudo deciden si el dado puede alimentar el último punto a congelar; es por eso que opciones de diseño de moldes que afectan el enfriamiento y el flujo del metal merecen una revisión antes del juicio.
Los troqueles fríos pueden congelar la puerta antes de tiempo. Las áreas sobrecalentadas pueden permanecer blandas y encogerse. Diferentes secciones de pared necesitan una refrigeración diferente. Verifique los mapas térmicos, el flujo del canal de enfriamiento y el patrón de rociado. Un troquel que funciona bien en un ciclo puede producir porosidad cuando se acorta el tiempo del ciclo o se reduce la pulverización para el acabado de la superficie.
Una desgasificación deficiente, material de carga húmedo o un tiempo de retención prolongado pueden elevar el gas disuelto. Si el chorro de metal golpea una pared, se dobla hacia atrás o crea una zona muerta, pueden quedar atrapadas películas de óxido y aire. La velocidad de la compuerta, el área de la compuerta, la ubicación del desbordamiento y la temperatura del troquel en el frente del flujo son importantes. En muchos proyectos, la porosidad disminuye después de un cambio en el patrón de llenado en lugar de un aumento del vacío.
Utilice una secuencia corta para no ajustar cuatro parámetros a la vez y perder la capacidad de saber qué cambio ayudó.
Para piezas automotrices y selladas, la inspección debe coincidir con el riesgo. Un yeso cosmético puede permitir una porosidad limitada en un área no crítica. Es posible que la carcasa del motor, el cuerpo de la válvula o el recinto de la batería necesiten una prueba de fugas y una zona de aceptación definida. Poner esa norma en el dibujo o acuerdo de calidad; "sin porosidad" no es una especificación aplicable.
La solución duradera combina diseño, control de procesos y criterios de aceptación. Utilice la tabla como punto de partida y luego confirme el cambio con el método de inspección utilizado para la producción.
| Síntoma | Primeros controles | Acción típica |
|---|---|---|
| Fuga en una cara de sellado cerca de la puerta | Ventilación, válvula de vacío, perfil de disparo, rociador de matriz | Abrir o reparar respiraderos; estabilizar el vacío; ajustar la curva de tiro |
| Vacío esponjoso en un jefe grueso | Balance térmico, congelación de compuerta, ubicación de desbordamiento | Agregue enfriamiento; reubicar el desbordamiento; ajustar la intensificación |
| Poros en una superficie mecanizada | Gas fundido, desgasificación, limpieza de carga. | Mejorar la desgasificación; carga seca; reducir el tiempo de espera |
| Cierre en frío o pliegue de óxido. | Patrón de llenado, temperatura del troquel, velocidad de la compuerta | Revisar las puertas; elevar la temperatura del troquel; ajustar la velocidad de llenado |
Escriba los requisitos de porosidad como requisitos funcionales. Para una pieza estructural, defina la ruta de carga y el tamaño de hueco permitido. Para una pieza sellada, defina la tasa de fuga y la presión de prueba. Para una superficie mecanizada, defina si los poros expuestos son aceptables y en qué zonas. Esto es más útil que una nota general de "sin porosidad".
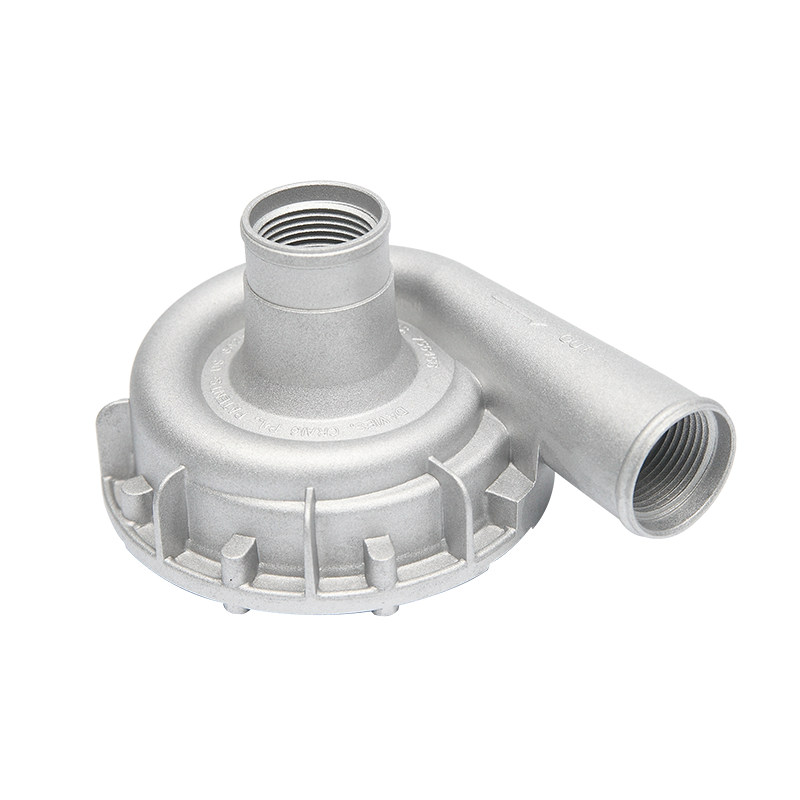
Nuestro equipo de Ningbo trabaja con la disciplina de proceso IATF 16949 y fabrica moldes de fundición a presión de aluminio y piezas fundidas de precisión para aplicaciones de automoción, motores, cajas de cambios, iluminación, válvulas y nuevas energías. Un proceso estable comienza con un molde que pueda alimentar la pieza fundida y ventilar la cavidad. Para proyectos donde las herramientas y el proceso se desarrollan juntos, revise la piezas de fundición a presión de aluminio alcance el alcance con antelación y luego establezca el estándar de porosidad teniendo en cuenta la función de la pieza.
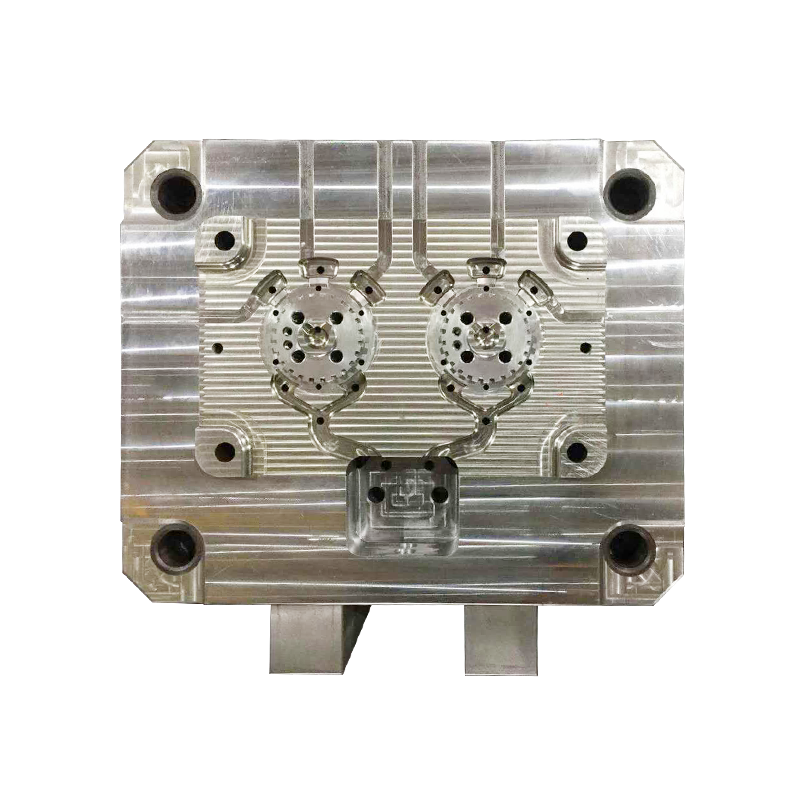
 Moldes de fundición a presión de aluminio de alta presión personalizados Revise estos moldes de alta presión personalizados con anticipación para alinear las herramientas con el proceso, los estándares de porosidad, la simulación de flujo del molde y la disciplina IATF 16949. Ver producto →
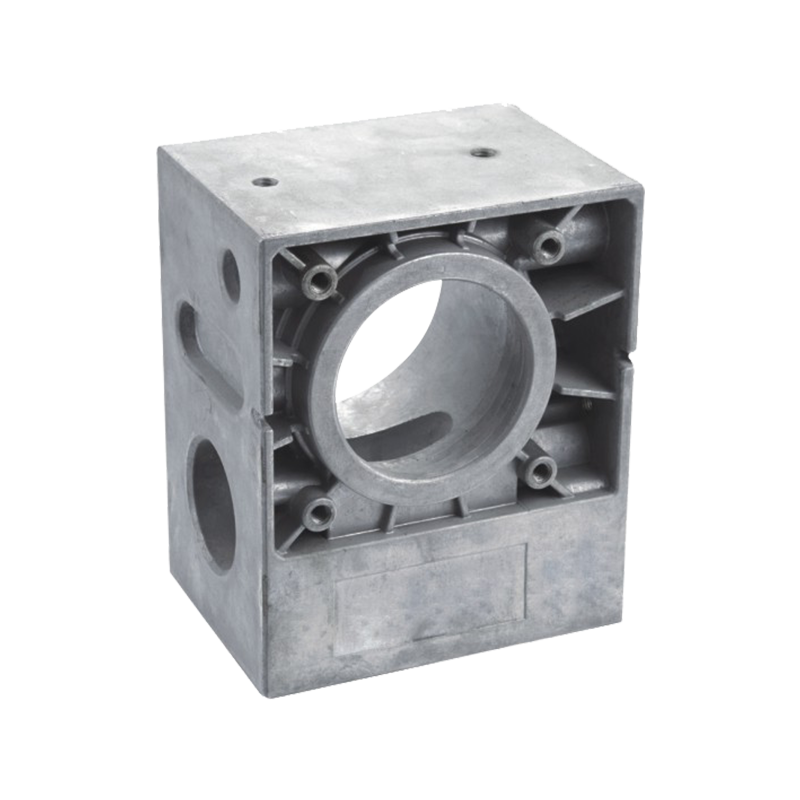
Para la carcasa de un motor de automóvil, incluya los datos de mecanizado, el método de prueba de fugas y las zonas de porosidad permitidas en el paquete de compra. Un proveedor sólo puede controlar lo que definen el dibujo y el acuerdo de calidad.
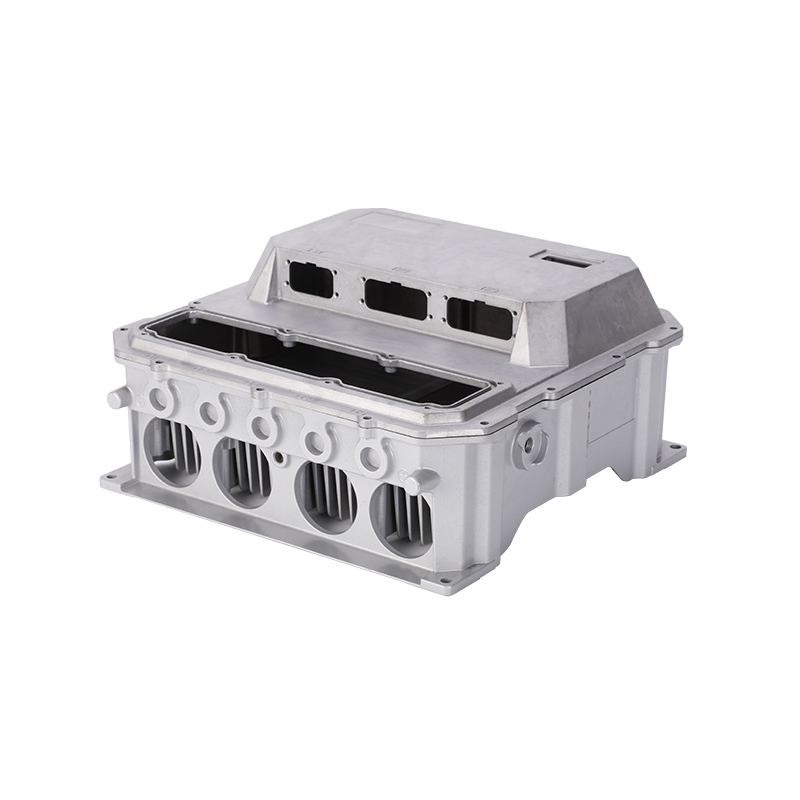
 Carcasa de motor de automóvil fundida a presión de alta presión Defina los datos de mecanizado, el método de prueba de fugas y las zonas de porosidad al especificar esta carcasa de motor de fundición, disponible en ADC12/AlSi9Cu3/A380 con rayos X y prueba de fugas. Ver producto →
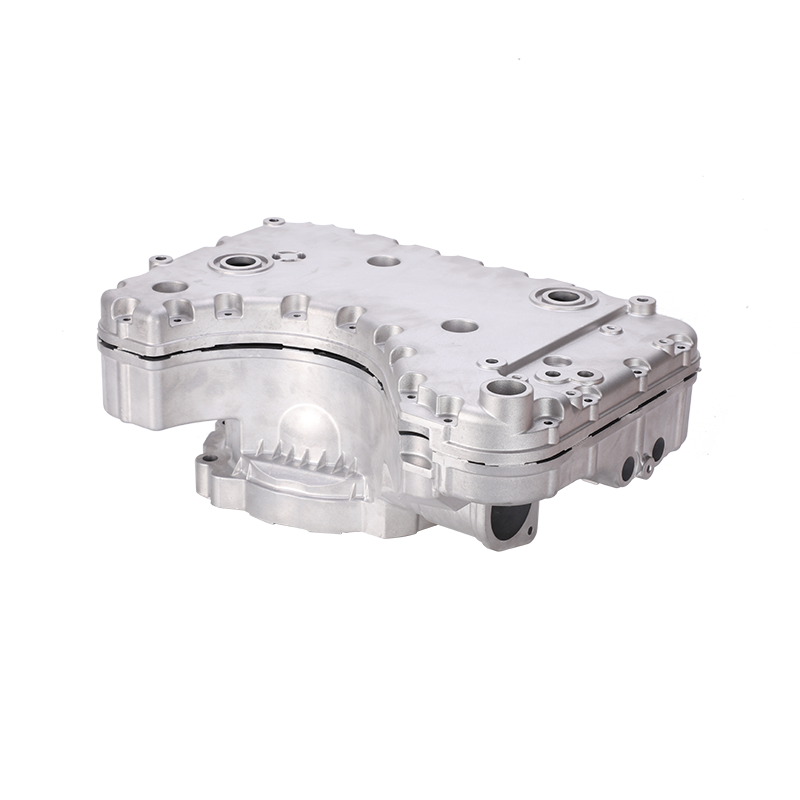
Para las carcasas de baterías y cajas de control, las caras de sellado y las rutas térmicas encarecen las fugas de porosidad. Revise el patrón de llenado, el enfriamiento del troquel y la inspección juntos antes de la primera ejecución de producción.
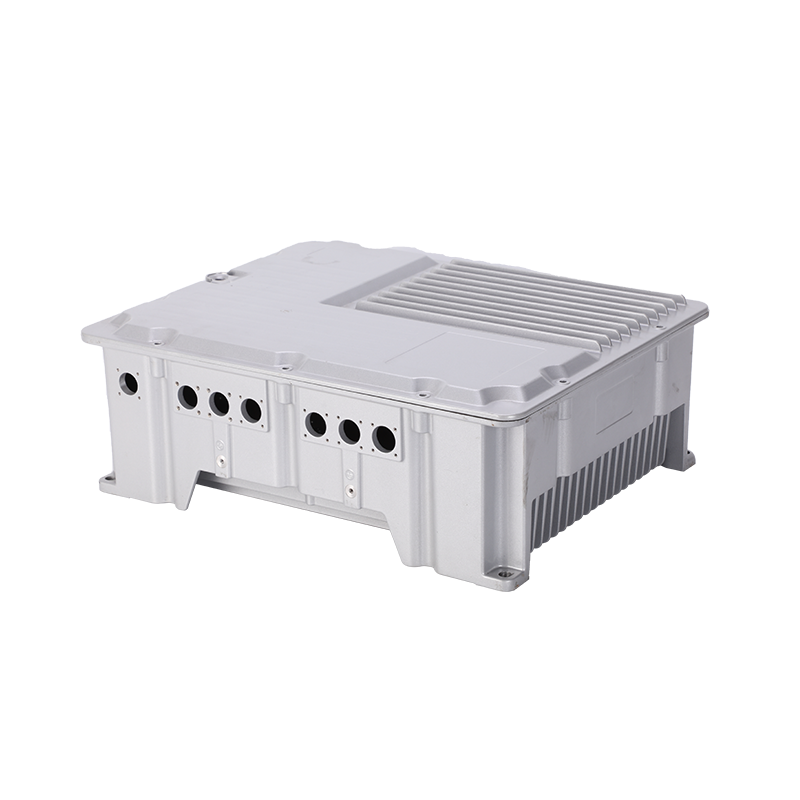
 Carcasa y cubierta de batería de fundición para vehículos eléctricos Evalúe esta carcasa y cubierta de batería de fundición a presión para determinar el sellado, la disipación de calor y las necesidades estructurales, y evalúe la porosidad por ubicación antes de aprobar la impregnación. Ver producto →
Utilice la función del defecto para decidir. Un poro en un área cosmética no crítica puede ser aceptable si no intersecta una superficie de sellado o reduce una sección estructural. Un poro que conecta dos superficies, cruza una ruta de fuga o se ubica en una zona crítica para la fatiga es un rechazo, incluso si su tamaño parece pequeño. La impregnación puede sellar algunas fugas, pero no restaura la resistencia estructural y debe ser aprobada por el cliente para esa aplicación.
Mantenga la regla práctica: si el poro viola el dibujo, el estándar de fugas o el método de inspección acordado, rechácelo. Si está dentro de la zona aprobada, regístrelo y monitoree la tendencia. El objetivo no es eliminar los poros en todas partes; es para evitar que se formen poros que afecten la seguridad, el funcionamiento o la vida útil.
No. Algunos vacíos internos son normales. Se convierte en defecto cuando excede el dibujo, la prueba de fuga o el límite funcional. Definir zonas de aceptación antes de la producción.
Casi nunca. El vacío ayuda al gas atrapado, pero no puede alimentar la contracción ni corregir un patrón de llenado deficiente. Verifique juntos la ventilación, la congelación de la compuerta, la temperatura del troquel y la calidad del fundido.
Los poros del gas suelen ser redondeados y están cerca de los extremos del flujo o de los respiraderos. Los huecos por contracción suelen ser irregulares y aparecen en puntos calientes o secciones gruesas. Confirmar con radiografía, tomografía computarizada o seccionamiento.
Puede sellar algunas fugas interconectadas, pero no restaura la integridad estructural. Obtenga la aprobación del cliente y no la utilice para cubrir un proceso que está fuera de control.
Especifique el método de inspección, las zonas de porosidad permitidas, la tasa de fuga, la presión de prueba y la condición de mecanizado. Un estándar funcional claro es más aplicable que "sin porosidad".
¿ESTÁ USTED LISTO PARA COOPERAR CON JIEDA?
*Su correo electrónico está seguro con nosotros, no enviamos spam.

PRODUCTOS
INFORMACIÓN DE CONTACTO
nbjd011@126.com
+86-574-86115705
No. 58 Calle Mold, Zona industrial de tecnología Daqi, Distrito de Beilun, Ciudad de Ningbo

 English
 Español
 italiano