Contenido
Una carcasa de motor de aluminio de 1,4 kg sale de la matriz, se recorta y se traslada a una celda de mecanizado donde dos configuraciones cortan seis caras, cuatro orificios y once roscas M6. Cuando la fundición y el mecanizado se planifican juntos, esa pieza se repite dentro de ±0,05 mm durante la vida útil de la herramienta. Cuando se compran por separado, el taller de maquinaria culpa a la fundición por el material errático y la fundición culpa al mecanizado por la porosidad que acaba de exponer.
La respuesta corta: obtener fundición a presión con servicio de mecanizado CNC de un propietario del proceso y establecer tres números antes de cortar la matriz: tolerancia de mecanizado, esquema de referencia y la tolerancia que realmente importa para el ensamblaje. Todo lo demás en este artículo se deriva de esos tres.
Divida el pedido entre una fundición y un taller mecánico y heredará una cadena de tolerancia que nadie posee: desplazamiento del troquel de ±0,05 a ±0,15 mm, ubicación del accesorio en las almohadillas de fundición de ±0,05 mm, distorsión de sujeción y el corte en sí a ±0,02 mm. Agregue el transporte entre los dos sitios y un ciclo de dos semanas cada vez que es necesario ajustar un accesorio y el cronograma se retrasa antes de la primera ejecución de producción.
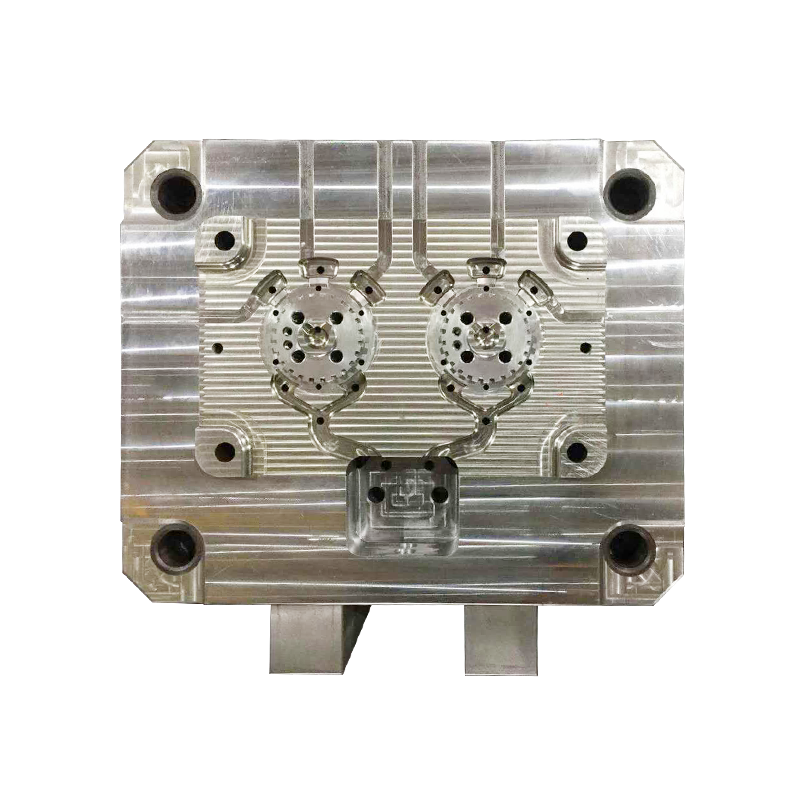
Mantenga ambos pasos en una sola planta y los argumentos desaparecerán. Nuestra planta en Beilun, Ningbo (el distrito generalmente descrito como la ciudad natal de los moldes de fundición a presión de China) diseña la herramienta, funde en máquinas de cámara fría de 200 t a 1600 t y mecaniza las mismas piezas en el mismo edificio. El sitio opera más de 80 máquinas, incluidos centros de mecanizado CNC, electroerosión CNC y corte por alambre, trabaja según IATF 16949 y cuenta con alrededor de 28 ingenieros y técnicos en diseño, proceso y calidad de moldes.
El beneficio práctico es la propiedad. Cuando una perforación penetra en una bolsa de gas, hay un informe 8D, una causa raíz y una acción correctiva. La porosidad es un tema de casting; la rigidez del accesorio, la trayectoria de la herramienta y la velocidad de avance son temas de mecanizado; bajo un mismo techo se convierten en la misma conversación y el cliente deja de pagar por la transferencia.
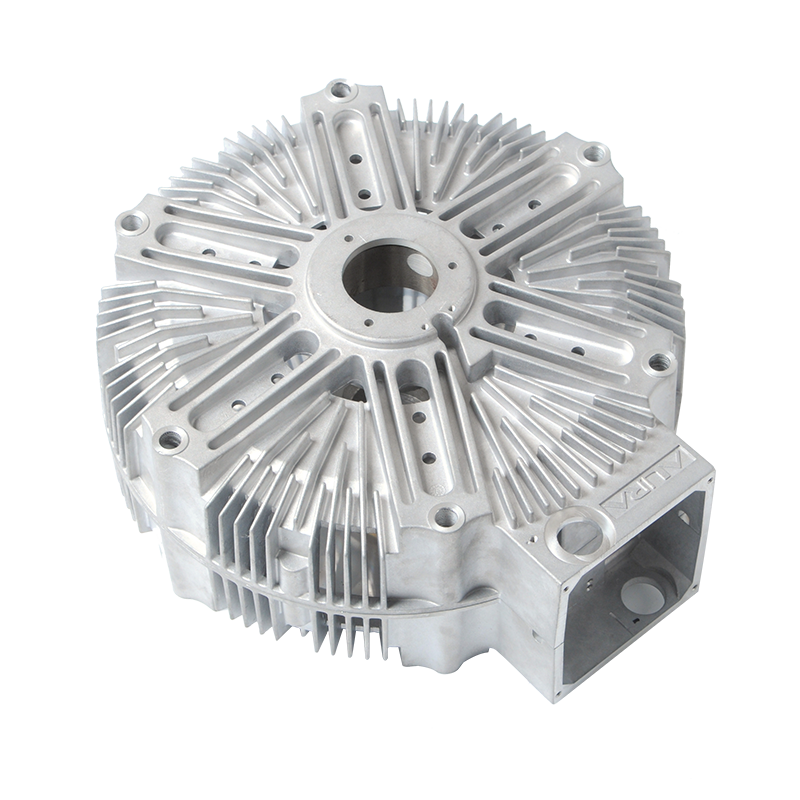
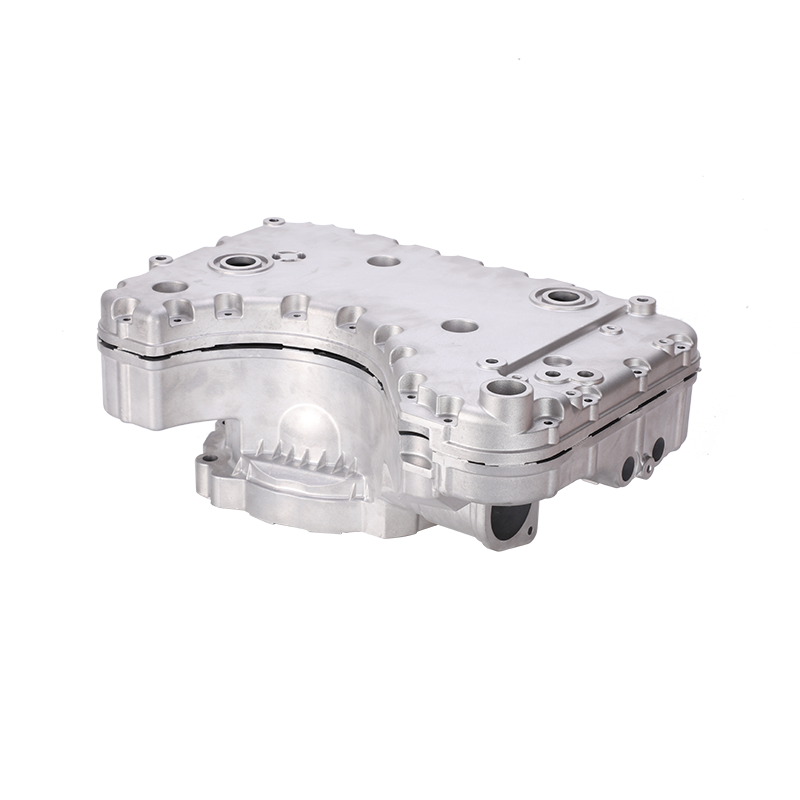
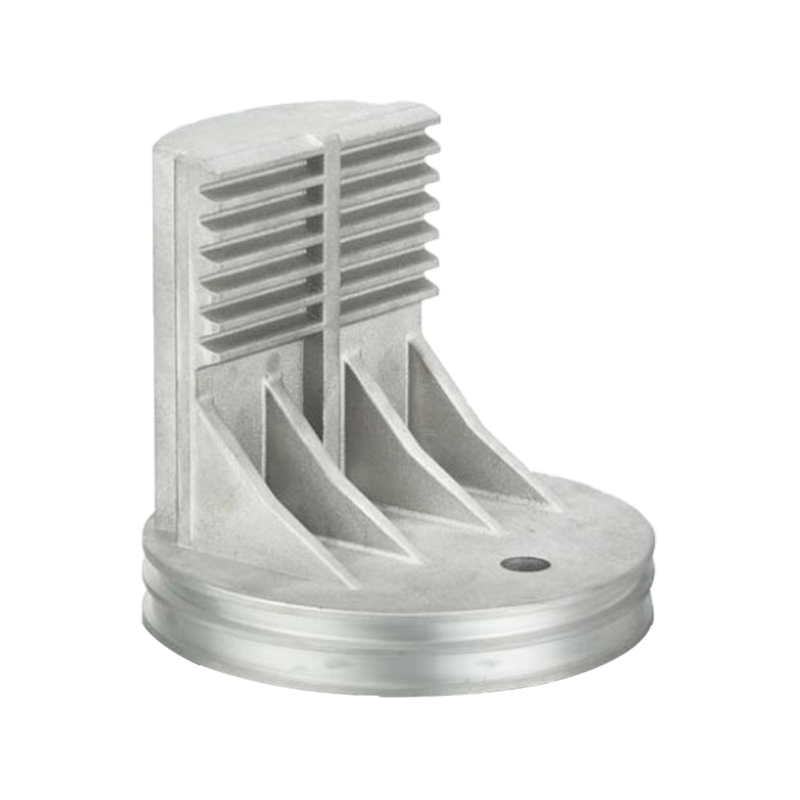
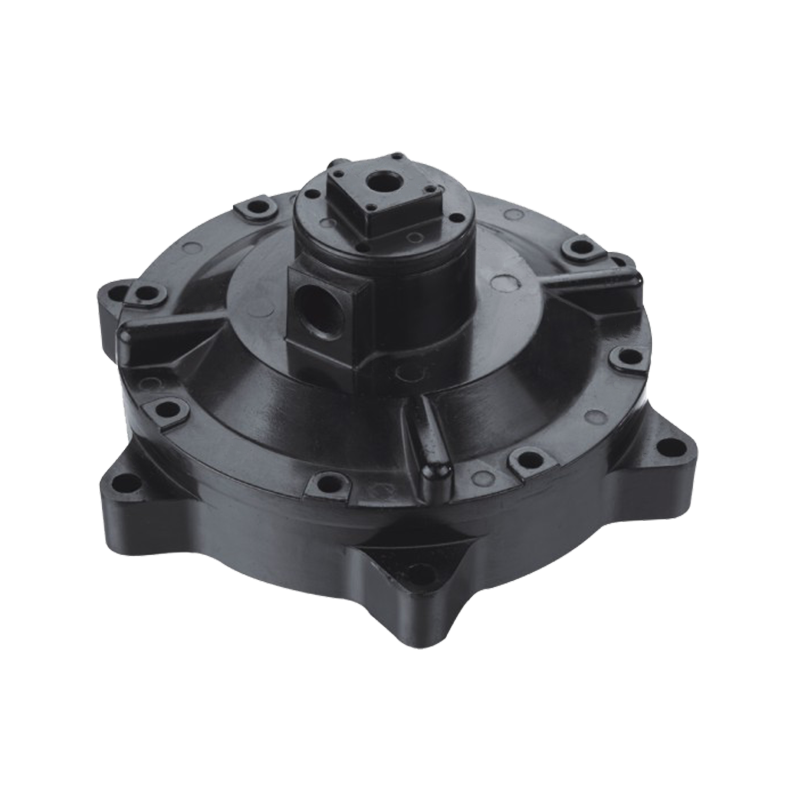
 Carcasa del motor de aluminio fundido a presión de alta presión Para carcasas de motores donde se encuentran la porosidad de la fundición y el material de mecanizado, esta carcasa ADC12/A380 de 2 a 20 kg ofrece pruebas de fugas y rayos X. Ver producto →
Muy poca cantidad de caldo deja piel moldeada en la cara de sellado; demasiado convierte una pared de 1,5 mm en una pared de 1,0 milímetros e invita a la distorsión. Las cifras siguientes son por superficie, no por dimensión, y suponen aluminio con geometría CT6 como fundición.
| Característica | Stock por superficie | ¿Por qué esta cifra? |
|---|---|---|
| Cara de acoplamiento o sellado | 0,5–0,8 mm | Elimina la piel del yeso y las marcas del molde, deja espacio para una corrección de planitud de 0,05 mm. |
| Orificio del rodamiento, radial | 0,4–0,6 mm | Cubre el desplazamiento del troquel y la curvatura antes de taladrar. |
| Cara fresada general inferior a 300 mm | 0,3–0,5 mm | Estándar para piezas fundidas de aluminio CT6 |
| Cara grande de más de 300 mm | 0,6–1,0 mm | La distorsión de eyección crece con la longitud. |
| Cara de jefe roscada | 0,5 milímetros | Garantiza la profundidad total del hilo después del refrentado. |
| Superficie como fundición, sin cortes | 0 mm | El ángulo de inclinación de 1 a 2° y los radios de los bordes ya están en la matriz |
Dos detalles de diseño protegen la mesada. Primero, moldee almohadillas de referencia lo suficientemente gruesas (de 4 a 6 mm, al menos 8 mm de ancho) para que el dispositivo se adhiera a una superficie estable. En segundo lugar, mantenga todas las funciones mecanizadas alejadas de los pasadores expulsores. encendido moldes personalizados de fundición a presión de aluminio de alta presión Por lo general, modelamos los objetivos de referencia antes de congelar la línea de separación, porque moverlos después cuesta un cambio de matriz en lugar de una revisión del dibujo.
Un dispositivo 3-2-1 sobre almohadillas moldeadas varía de 0,3 a 0,5 mm en planicidad de una toma a otra. Si el dibujo ubica características de trabajo contra esa superficie, el maquinista persigue un cero en movimiento y el informe de la CMM no estará de acuerdo con el dispositivo de verificación que construyó el cliente.
La solución es una ruta de dos operaciones. La operación 10 sostiene la pieza fundida sobre placas de fundición y mecaniza el conjunto de referencia: una cara, dos orificios y una ranura, por lo general. La operación 20 localiza entonces en ese punto de referencia mecanizado los orificios, espigas y roscas. Todo lo que ocurre después de la operación 20 se mide desde el mismo cero desde el que mide el cliente.
La fundición a presión de aluminio a alta presión aterriza alrededor de CT5 a CT7 en las áreas de fundición, dependiendo de si la característica se ubica en la cavidad de la matriz, a través de una corredera o cerca de la puerta. Después del mecanizado, estos son los valores que vale la pena imprimir en un dibujo:
Cualquier cosa más ajustada que esto normalmente necesita un segundo corte de acabado, una sala con temperatura controlada o un proceso completamente diferente. Es más barato escuchar eso de un proveedor mediante cotización que descubrirlo en PPAP.
La fundición a presión a alta presión atrapa el gas en la pared y un corte de 0,5 mm es suficiente para abrirla. Para piezas estructurales o estancas a la presión, decida el nivel de aceptación antes del mecanizado: fundición asistida por vacío, diseño de compuerta y rebosadero, radiografía de los primeros artículos o un límite de porosidad escrito zona por zona. Cablear esto en el dibujo es mucho más barato que desechar piezas mecanizadas que estaban en buen estado como piezas fundidas.
Las pruebas de fugas pertenecen al proceso, no al final. Una prueba de deterioro del aire a entre 1,0 y 1,5 bar durante 10 a 30 segundos, realizada inmediatamente después del mecanizado y antes del recubrimiento, detecta un orificio con fugas mientras la pieza aún se puede reelaborar. La secuencia de mecanizado también importa: primero realice cortes pesados y luego termine, de modo que la tensión residual se libere antes de establecer la dimensión final.
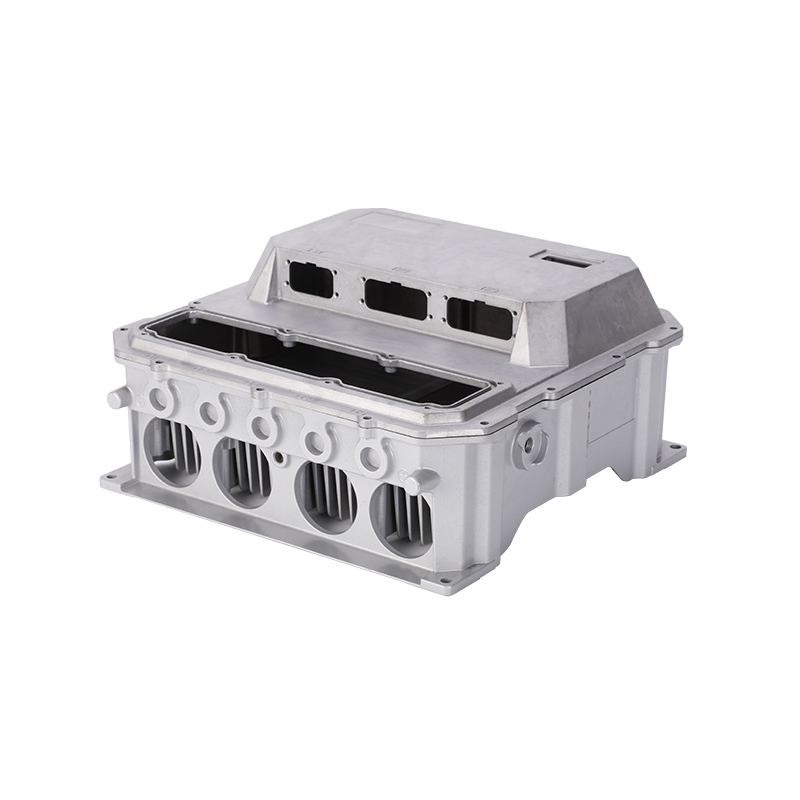
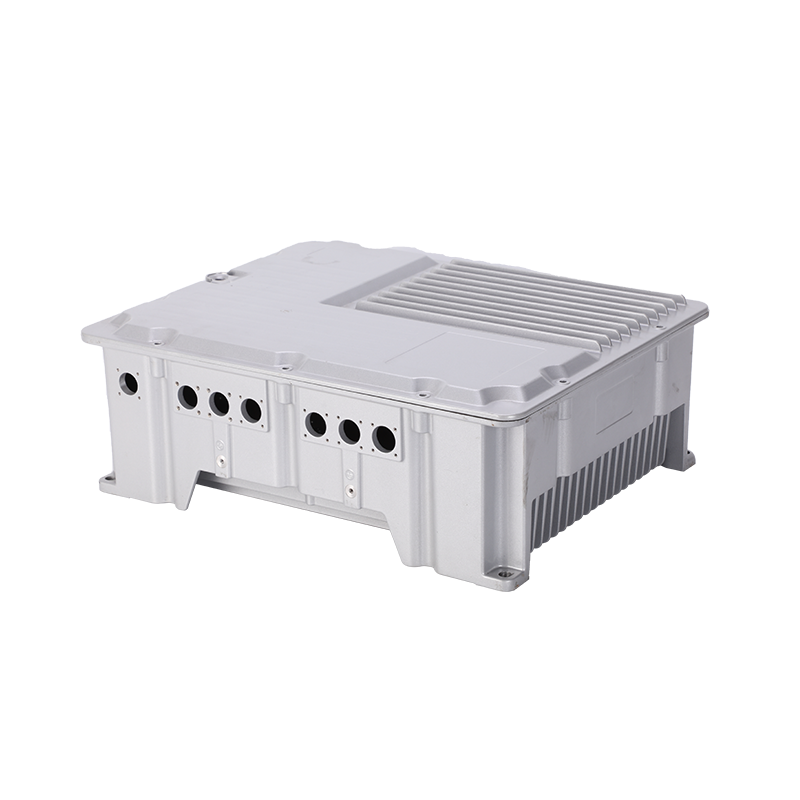
 Carcasa y cubierta de batería de aluminio fundido a presión para vehículos eléctricos Caja para baterías de vehículos eléctricos en aluminio, de 2 a 30 kg, con opciones de sellado y tratamiento de superficies para protección e instalación del paquete de baterías. Ver producto →
El recubrimiento en polvo crece de 60 a 100 µm en cada superficie que alcanza, por lo que se debe enmascarar o tapar un asiento de rodamiento o una cara de sellado antes de la línea. El anodizado añade sólo unas pocas micras, pero en un pistón con un juego de 0,02 mm es suficiente para cambiar el ajuste.
Los defectos superficiales que sobreviven al mecanizado suelen ser térmicos. bueno Diseño de molde que evita la soldadura de metales. (enfriamiento equilibrado, acero sensible para el troquel, temperatura controlada del troquel) elimina el defecto antes de que el cortador lo toque, lo cual es más económico que mecanizar una marca de soldadura.
La mayoría de las citas se parecen. Las diferencias aparecen en el taller, así que solicite pruebas en lugar de folletos.
Las carcasas de las cajas de engranajes son un buen caso de prueba: los orificios de los rodamientos se ubican a ambos lados de la pieza, por lo que la alineación entre orificios se gana o se pierde en el diseño del dispositivo, no en la máquina herramienta.
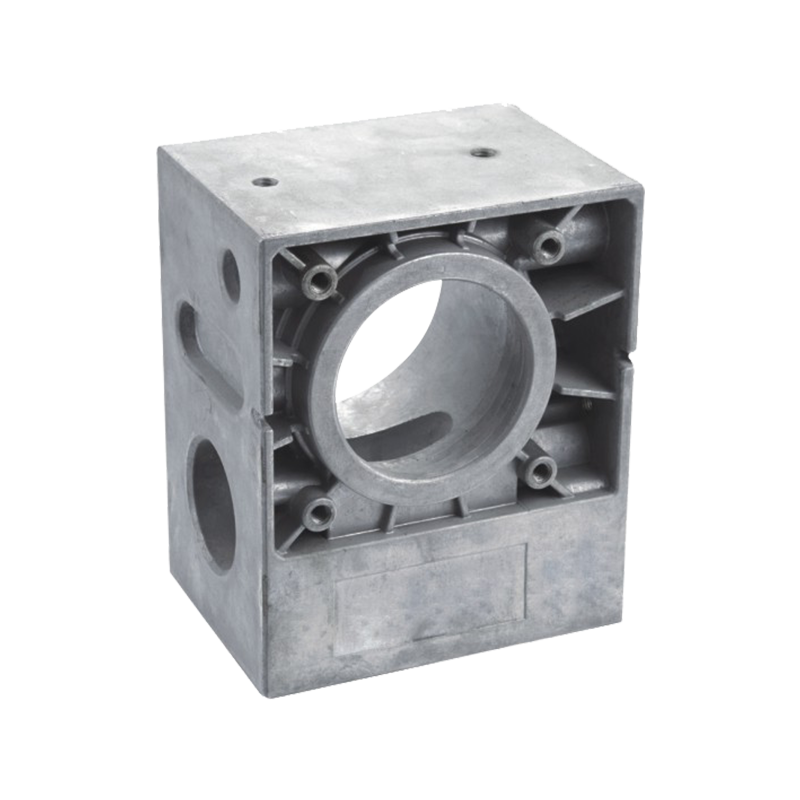
 Carcasa de caja de cambios de aluminio fundido a presión personalizada Caja de caja de cambios de aluminio a medida para carretillas elevadoras, puertas y máquinas industriales, soporte de rodamientos y ejes con mecanizado sobre plano. Ver producto →
Sí, siempre que recibamos el modelo 3D, la aleación y un escaneo de las piezas fundidas reales. Sin embargo, si el turno de trabajo consume la asignación, volver a cotizar la herramienta suele ser más barato que reelaborar cada lote.
Depende del tamaño de la pieza y de la complejidad del troquel en lugar de un número fijo. Las carcasas pequeñas pueden justificar una herramienta de unos pocos miles de piezas al año; Las piezas grandes de LED o batería necesitan más volumen para absorber el costo del troquel.
Por lo general, varias semanas para la construcción y prueba de herramientas, además de aproximadamente una semana para mecanizar muestras e inspección del primer artículo. El tiempo exacto depende del número de portaobjetos y de las especificaciones del recubrimiento, y se confirma en el momento del pedido, no se estima posteriormente.
Sí. Los moldes de fundición a presión de zinc y las piezas de zinc se ejecutan junto con las líneas de aluminio, incluido el recubrimiento en polvo y el anodizado, por lo que un ensamblaje mixto puede provenir de un solo envío.
Envíe el dibujo con tres cosas adjuntas: puntos de referencia marcados en la pieza fundida, tolerancia de mecanizado indicada por superficie y límites de porosidad más recubrimiento escritos. Con ellos en la mano, la fundición a presión con servicio de mecanizado CNC se convierte en una compra predecible en lugar de una negociación después del primer corte.
¿ESTÁ USTED LISTO PARA COOPERAR CON JIEDA?
*Su correo electrónico está seguro con nosotros, no enviamos spam.

PRODUCTOS
INFORMACIÓN DE CONTACTO
nbjd011@126.com
+86-574-86115705
No. 58 Calle Mold, Zona industrial de tecnología Daqi, Distrito de Beilun, Ciudad de Ningbo

 English
 Español
 italiano