Contenido
Un ingeniero de compras envía 5.000 carcasas de motor de fundición a presión para anodizarlas en negro. Las muestras parecían estar bien. El lote de producción vuelve a tener un color gris moteado, con motas blancas alrededor de las marcas del pasador de expulsión y una rotura de tono visible donde la cara mecanizada se encuentra con la superficie fundida. Nada cambió en la línea de anodizado. Lo que cambió fue el casting.
Primero, la respuesta corta: las piezas fundidas de aluminio se pueden anodizar, y un servicio que entienda la fundición a presión puede mantener un acabado repetible Tipo II o Tipo III. Pero el resultado se decide antes de que las piezas lleguen al tanque. Tres entradas controlan casi todo lo que se ve en la superficie terminada: la aleación en la que se vierte la pieza fundida, la solidez de la piel recién fundida y cómo se diseña y enmascara la pieza. Hágalo bien y el anodizado se convertirá en un proceso de producción estable. Hágalo mal y ninguna habilidad de trasiego rescatará el resultado cosmético.
La anodización genera una capa de óxido a partir del propio metal. Todo lo que no es aluminio permanece donde está y se forma óxido a su alrededor. Las aleaciones de fundición a presión contienen una gran cantidad de contenido distinto del aluminio, por lo que el recubrimiento hereda la estructura subyacente.
El método de formación también importa. Fundición a presión, fundición en arena y fundición a la cera perdida Dejan diferentes capas superficiales y diferentes patrones de porosidad, por lo que la misma aleación puede anodizarse de manera muy diferente dependiendo de cómo se fabricó la pieza.
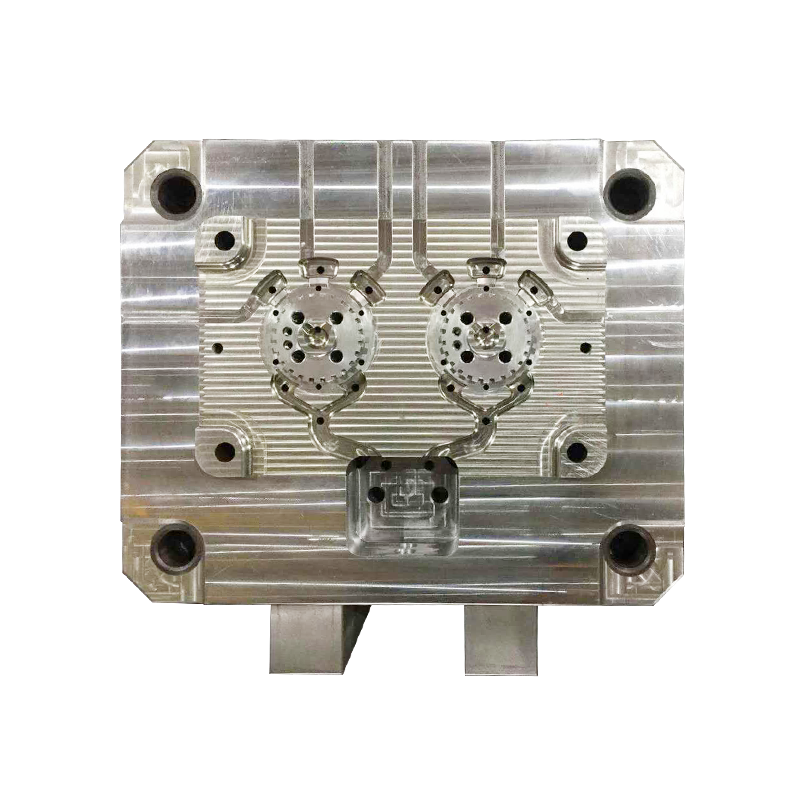
Si un dibujo dice ADC12 y el cliente espera un anodizado transparente y brillante que coincida con una extrusión 6061, ese requisito no se puede cumplir, ni con un mejor anodizador ni con más pulido. La aleación debe seleccionarse para el acabado, y esa selección pertenece a la etapa de troquelado y fundición.
| aleación | Contenido de silicio | Comportamiento anodizado | Mejor ajuste |
|---|---|---|---|
| A383 / ADC12 (secundario) | ~9,5–11,5% | De gris oscuro a casi negro, satinado, propenso a la suciedad; La consistencia del color es la más difícil de mantener. | Carcasas, soportes y cubiertas donde el color es oscuro y la exigencia cosmética es moderada |
| A360 | ~9–10%, menor cobre | Gris, mejor rendimiento contra la corrosión y color más estable que el A383 | Carcasas y cubiertas de motores que necesitan resistencia a la corrosión. |
| AlSi10MnMg (primario, por ejemplo Silafont-36) | ~10%, bajo contenido de hierro, manganeso añadido | Respuesta de anodizado más consistente entre las aleaciones de fundición; gris claro y teñible | Piezas estructurales y para vehículos eléctricos, carcasas de baterías, componentes de seguridad de paredes delgadas |
| 6061 (forjado) | menos del 1% | Brillante, uniforme y fácil de teñir. | Solo piezas mecanizadas; no pueden ser fundidas a alta presión. |
La mayoría de los programas aterrizan en uno de dos caminos. Si el acabado es un anodizado decorativo oscuro sobre una fundición de uso general, el A383 es viable y rentable, y la especificación de apariencia está escrita en torno a un negro grisáceo satinado. Si el anodizado es funcional o debe ser coloreado, pasar a una aleación primaria como AlSi10MnMg cuesta más por kilogramo pero elimina la mayor parte del riesgo de color.
El mecanizado también cambia la imagen. Una pieza anodizada como fundición se ve más oscura y moteada que la misma pieza con sus caras visibles mecanizadas. Cuando se requiere un tono uniforme, las caras cosméticas se mecanizan y el resto permanece como moldeado.
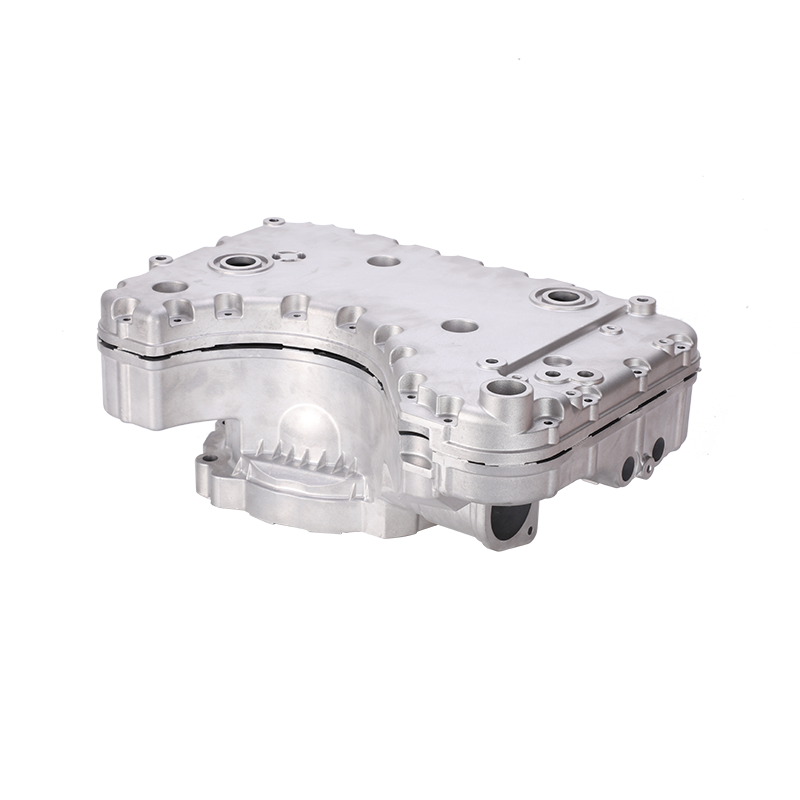
 Pistones de fundición a presión de aluminio anodizado para motores y compresores Vea este producto para pistones de fundición a presión de aluminio anodizado, incluidas opciones de aleaciones y detalles de tratamiento de superficies relevantes para decisiones de mecanizado y recubrimiento. Ver producto →
Elija la clase de recubrimiento desde la función, no desde el nombre del acabado. Las tres opciones comunes se comportan de manera bastante diferente en una fundición a presión.
Decorativo y resistente a la corrosión. Acepta tintes en una amplia gama de colores, mantiene una superficie satinada y se adapta a cubiertas, tapas de extremo y carcasas visibles. En aleaciones con alto contenido de silicio se esperan tonos de gris a negro en lugar de tonos brillantes.
Primero la resistencia al desgaste, luego la apariencia. La dureza suele oscilar entre 350 y 500 HV, según la aleación. Los colores se limitan a gris oscuro, bronce y negro, el cambio dimensional es mayor y es más probable que las piezas fundidas con alto contenido de silicio muestren irregularidades. Úselo para superficies deslizantes, cuerpos de válvulas y placas de desgaste.
Menos de una micra de espesor, conductivo y económico. Si el requisito es resistencia a la corrosión más conexión a tierra eléctrica, el recubrimiento de conversión suele ser correcto y el anodizado es incorrecto: el anodizado es dieléctrico y aislará la pieza.
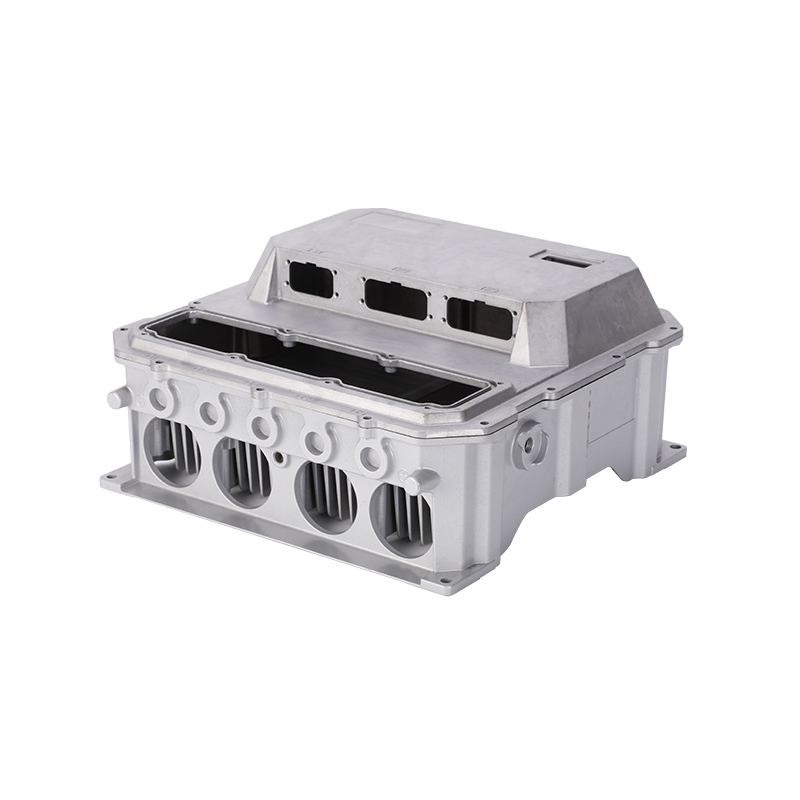
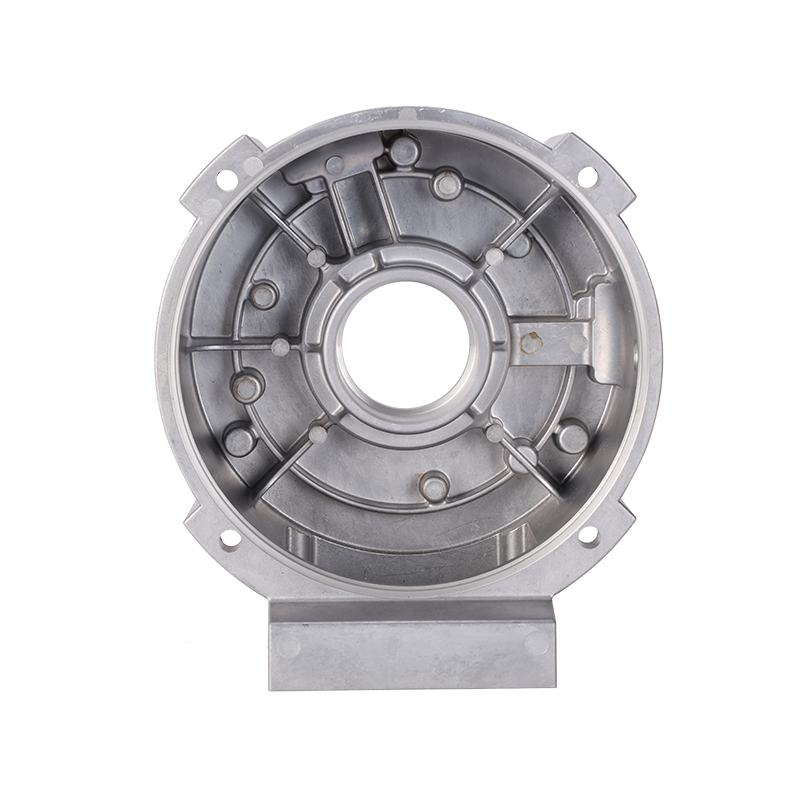
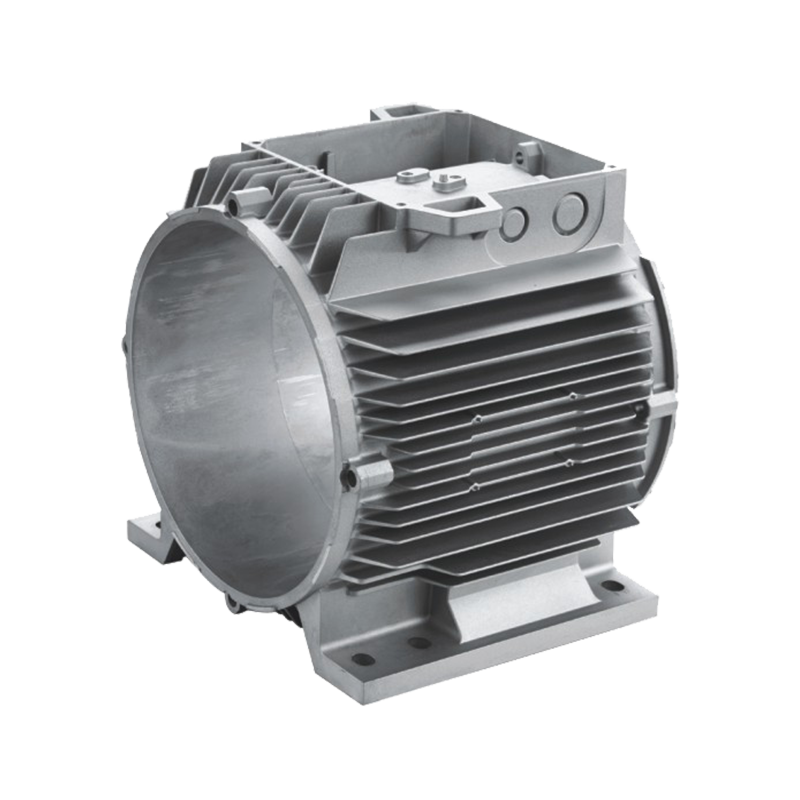
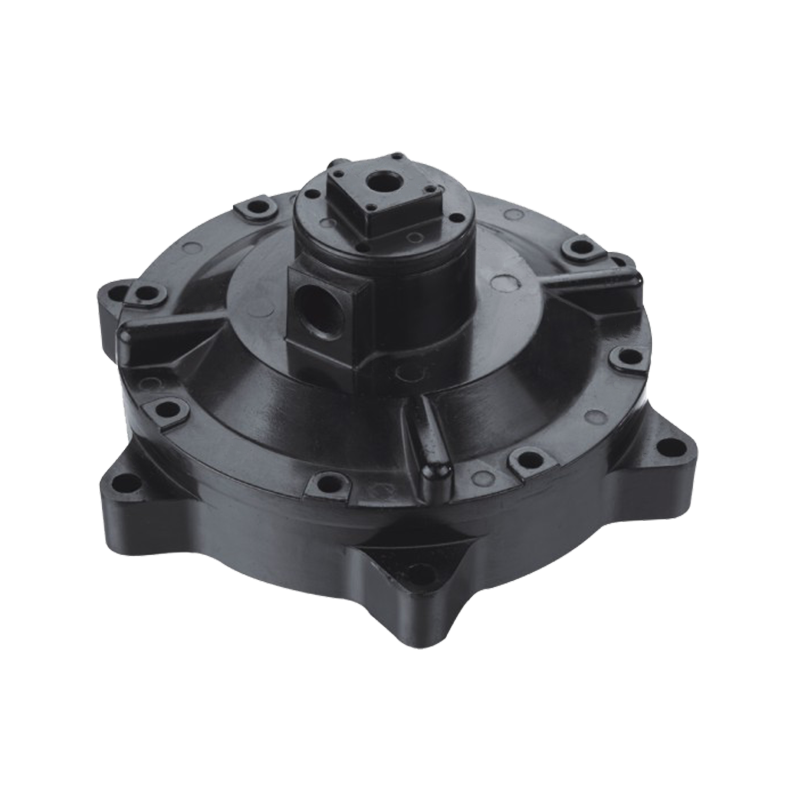
 Carcasa de motor de automóvil de fundición a presión de aluminio de alta presión Revise esta carcasa de motor personalizada para uso en automóviles, con opciones de aleación de aluminio, tratamientos de superficie, pruebas y detalles de tolerancia dimensional vinculados a las opciones de anodizado. Ver producto →
El anodizado consume aproximadamente la mitad de su espesor del sustrato y agrega la otra mitad hacia afuera. Un recubrimiento Tipo II de 20 µm crece aproximadamente 10 µm por lado; un recubrimiento Tipo III de 50 µm crece aproximadamente 25 µm por lado. En una pieza mantenida en ±0,05 mm, eso no es un error de redondeo.
La calidad del acabado de las piezas fundidas a presión es verificable. Pon las pruebas en la orden de compra y deja de ser una cuestión de opinión.
Un punto de control importa más de lo que la mayoría de los compradores esperan: las variables de fundición cambian el color anodizado. La relación de contenido reciclado, la química del lote de aleación, el equilibrio térmico del troquel y los cambios de compuerta mueven la morfología del silicio y el tono final se mueve con ellos. Si la apariencia es crítica, congele la fuente de aleación y vuelva a calificarla después de cualquier cambio de matriz o proceso.
El anodizado no siempre es la respuesta y, en algunas piezas de fundición a presión, es la respuesta equivocada.
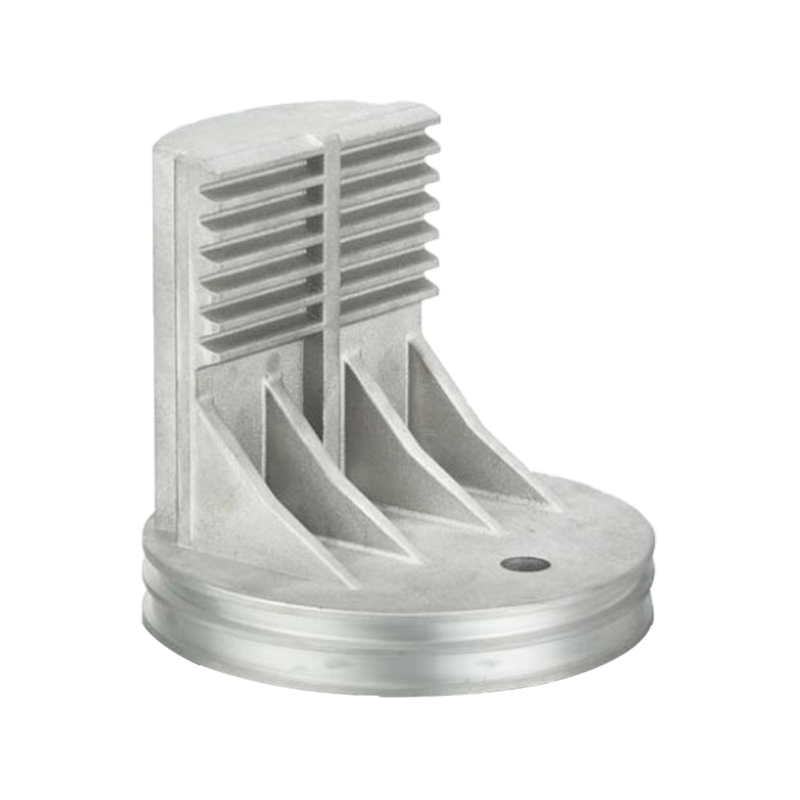
Las piezas térmicas pertenecen a una categoría propia. El anodizado aumenta la emisividad en un disipador de calor y agrega protección contra la corrosión para uso industrial y en exteriores, razón por la cual los disipadores de calor anodizados son estándar en iluminación LED y gabinetes eléctricos.
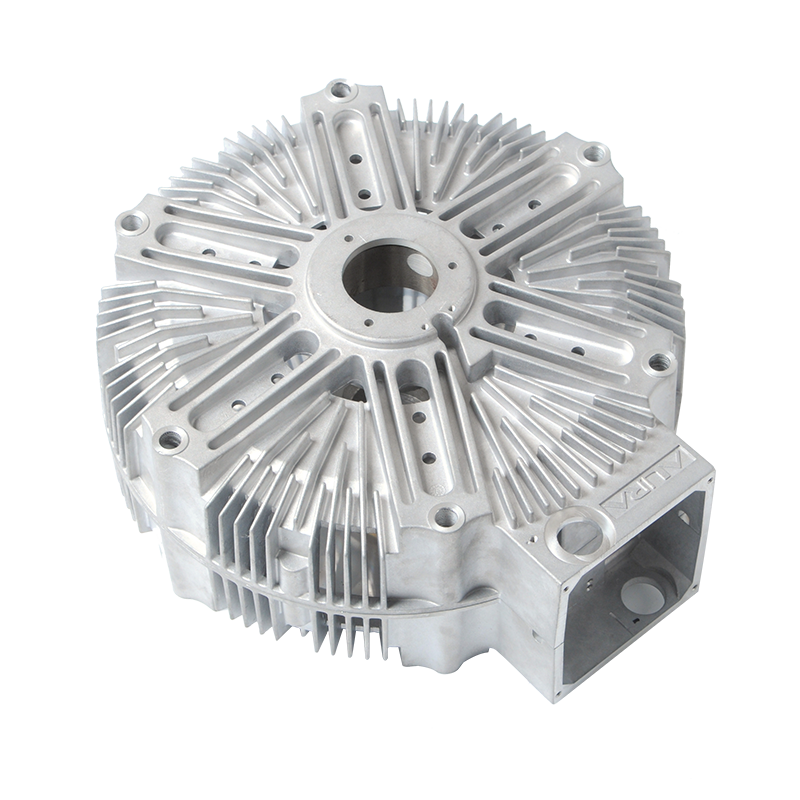
 Disipadores de calor de aluminio fundido a presión para equipos electrónicos y industriales Este producto de disipador de calor cubre opciones de fundición a presión de aluminio, anodizado y otros acabados, y especificaciones útiles al preparar una solicitud de cotización para piezas térmicas. Ver producto →
Una solicitud de presupuesto escrita de esta manera generalmente ahorra una ronda de muestra completa, porque el proveedor puede decir de antemano si la aleación admite el color, si el plan de enmascaramiento es factible de fabricar y cómo sería un rendimiento realista, en lugar de descubrirlo en el primer lote de producción.
Sí, pero espere un resultado satinado de gris oscuro a negro con una consistencia de color limitada. Funciona bien para acabados decorativos oscuros y protección funcional contra la corrosión. No funciona con colores brillantes, claros o pasteles.
Sí. Aproximadamente la mitad del espesor del recubrimiento crece hacia afuera por lado: aproximadamente 10 µm para un recubrimiento Tipo II de 20 µm y aproximadamente 25 µm para un recubrimiento Tipo III de 50 µm. Normalmente es necesario enmascarar las roscas, los orificios y las superficies de sellado.
Por lo general, una de tres causas: porosidad que retiene el electrolito a través del paso de sellado, superficies mixtas de fundición y mecanizadas en la misma pieza, o un cambio de lote de aleación. La solución está en las fases anteriores: piezas fundidas más sólidas, mecanizado consistente y una fuente de aleación congelada.
Es posible, con límites. Los espesores superiores a aproximadamente 50 µm en una aleación con alto contenido de silicio tienden a agrietarse o verse irregulares. Mantenga el anodizado duro en el rango de 25 a 40 µm y confírmelo con una prueba de intención de producción.
Anodizar una pieza fundida a presión es una cadena en lugar de un solo paso: elección de la aleación, solidez del molde y la fundición, estrategia de mecanizado, enmascaramiento y luego la línea de anodizado. Cuando aparece un problema de acabado, la causa suele ser dos o tres eslabones atrás del tanque.
Nuestro propio trabajo cubre la parte delantera de esa cadena. Diseñamos y construimos las matrices, ejecutamos fundición a alta presión desde 1600T hasta 200T, mecanizamos internamente en centros CNC y coordinamos el tratamiento de superficies, incluido el anodizado y el recubrimiento en polvo, bajo un sistema de calidad IATF 16949. Si un programa necesita una pieza fundida a presión anodizada con un color definido y un objetivo de corrosión definido, el punto de partida práctico es asentar la aleación y las superficies cosméticas antes de cortar la matriz. Puedes revisar nuestro capacidades de mecanizado y fundición a presión de aluminio o envíe un dibujo con los requisitos de acabado adjuntos: cuanto antes se tomen esas dos decisiones, menos sorpresas terminarán en la superficie terminada.
¿ESTÁ USTED LISTO PARA COOPERAR CON JIEDA?
*Su correo electrónico está seguro con nosotros, no enviamos spam.

PRODUCTOS
INFORMACIÓN DE CONTACTO
nbjd011@126.com
+86-574-86115705
No. 58 Calle Mold, Zona industrial de tecnología Daqi, Distrito de Beilun, Ciudad de Ningbo

 English
 Español
 italiano