Contenido
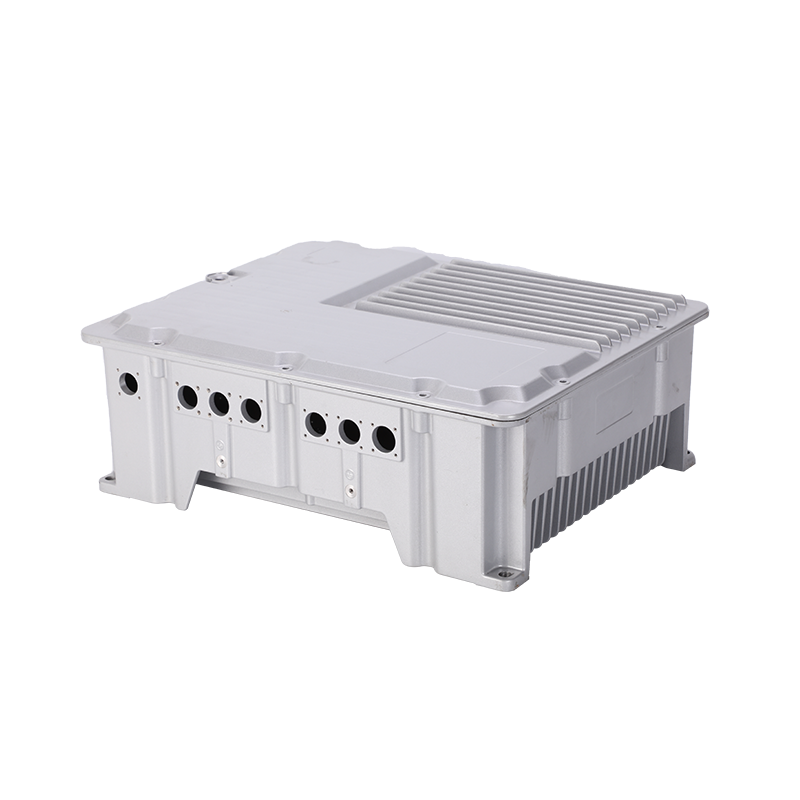
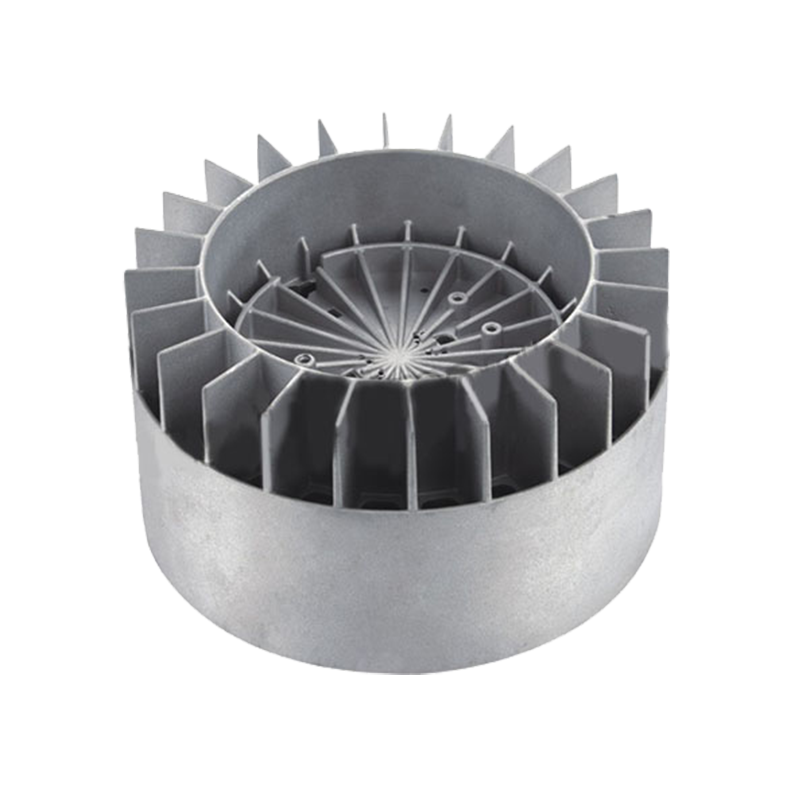
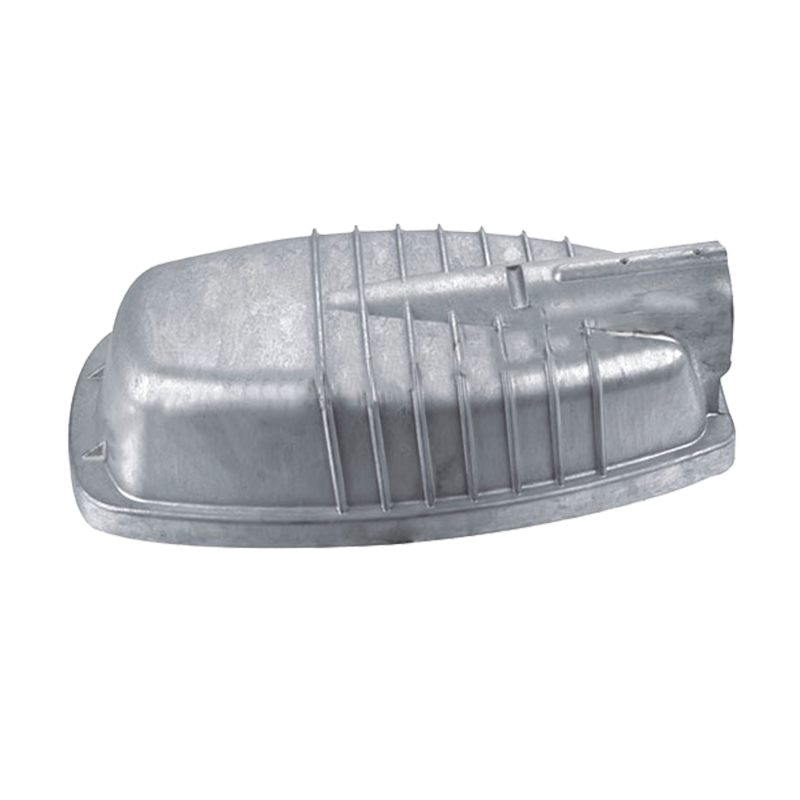
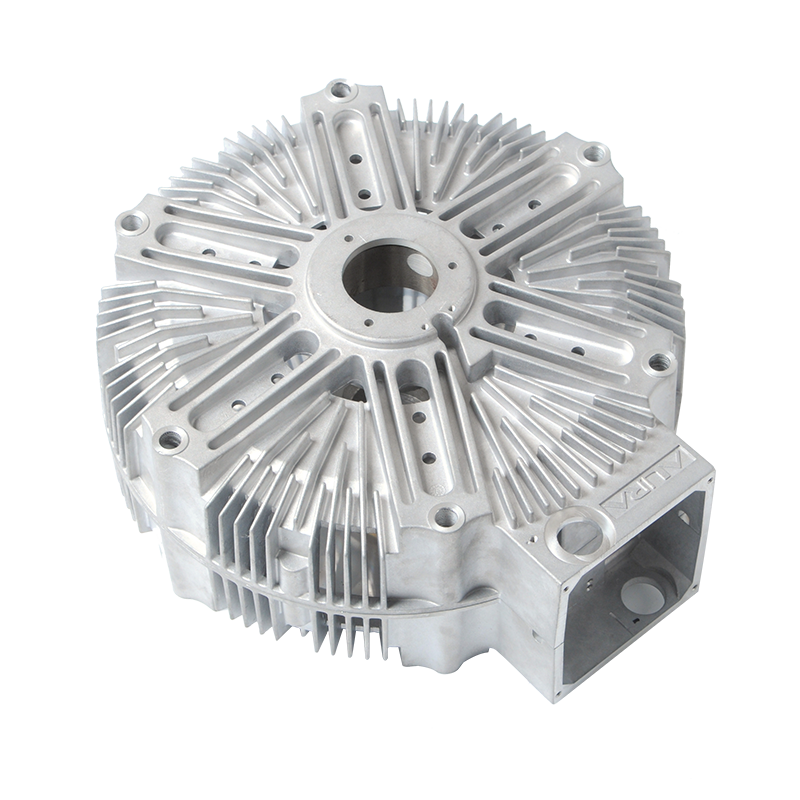
El recubrimiento en polvo sobrevive en una fundición a presión de aluminio cuando se alinean tres cosas: una piel densa sin porosidad expuesta, un recubrimiento de conversión que realmente se adhiere y un programa de curado que coincide con la aleación y el espesor de la pared. Obtenga los tres y una película de poliéster de 70 µm resistirá 1000 horas de niebla salina neutra. Si se omite uno, generalmente un tratamiento previo en una pieza con porosidad superficial, el mismo polvo se ampolla en unos pocos cientos de horas.
Esa es la respuesta corta. La versión más larga es más importante para los compradores, porque el recubrimiento en polvo a menudo se cita como una sola línea, "negro, mate, de 60 a 80 µm", sin ninguna de las variables que deciden si un acabado sobrevive tres inviernos o tres semanas. Lo que sigue es lo que controla el lanzador, lo que controla el recubridor y dónde se encuentran ambos en una orden de compra.
El recubrimiento en polvo es un proceso seco. Una pistola carga partículas de poliéster o epoxi-poliéster, la parte conectada a tierra las atrae y un horno las funde formando una película continua. La adhesión se produce mediante dos mecanismos a la vez: una llave mecánica del perfil de la superficie granallada y un puente químico de la capa de pretratamiento. Las piezas fundidas pueden lograr ambas cosas, pero las obtienen de manera diferente que los perfiles o láminas extruidas.
Una pieza fundida llega con una piel fina y de grano fino sobre un interior más áspero y poroso. El granallado tiene que atravesar la piel del molde sin abrir los poros que se encuentran debajo, razón por la cual los medios, la presión y el tiempo de permanencia merecen un lugar en la especificación en lugar de un encogimiento de hombros. Tanto el A380 como el ADC12 responden bien al óxido de aluminio en el rango de grano 120 a 180 a una presión moderada; Un medio demasiado grueso en una carcasa de pared delgada redondea los bordes y abre la porosidad en una sola pasada.
El contenido de silicio es la otra razón por la que el polvo es el acabado predeterminado del aluminio fundido. Las aleaciones de fundición a presión con alto contenido de silicio se anodizan de manera desigual, y la fase de silicio se oscurece o se niega a tomar la capa anódica. El polvo cubre la misma parte uniformemente, en cualquier color, formando una película que oculta la textura del moldeado.
Una línea de pólvora es una cadena de decisiones, y cada una de ellas aparece más tarde como resultado de una inspección. Estos son los que más mueven la aguja.
Haga una explosión a un perfil y luego limpie. La limpieza alcalina o ácida seguida de un recubrimiento de conversión, circonio o titanio sin cromato para la mayoría de los trabajos de exportación y cromato donde el objetivo de la niebla salina es severo, le da al polvo una superficie que puede agarrarse químicamente. La disciplina del enjuague es tan importante como la química: los residuos secos del enjuague bajo una película de polvo son una de las causas más comunes de formación de ampollas que solo aparecen después del ciclo de humedad.
La densidad de la película en piezas fundidas a presión suele ser de entre 60 y 90 µm. Por debajo de 50 µm, la cobertura sobre la textura del molde se adelgaza en los puntos altos y el rendimiento de la niebla salina disminuye rápidamente. Por encima de aproximadamente 120 µm, las grietas por impacto y las interferencias de las roscas se convierten en riesgos reales. El curado suele durar de 10 a 25 minutos a una temperatura del metal de 163 a 204 °C, y lo que cuenta es la temperatura del metal, no la pantalla del horno.
Decida enmascarar antes de aplicar la capa, nunca después. Se deben enmascarar las roscas, las caras de contacto, los orificios de los cojinetes, las almohadillas de tierra y cualquier elemento que se mantenga más apretado que aproximadamente ±0,1 mm. Volver a roscar después del curado funciona, pero quita el recubrimiento de los flancos de la rosca y deja un borde en bruto que se convierte en el primer sitio de corrosión en la pieza.
| paso | Configuración típica | ¿Qué sale mal si se omite? |
|---|---|---|
| Medios explosivos | Óxido de aluminio, grano 120 a 180, presión moderada | Llave mecánica débil; el revestimiento se levanta en los bordes y esquinas |
| Pretratamiento | Recubrimiento de conversión, cobertura total y uniforme. | Ampollas y retroceso de las líneas de trazado durante la niebla salina |
| Construcción de película | 60 a 90 µm, medido en una cara con nombre | Las zonas delgadas sobre la textura del molde se corroen primero |
| cura | Temperatura del metal de 163 a 204 °C, de 10 a 25 minutos | El curado insuficiente proporciona una película suave con poca resistencia al impacto y a los disolventes. |
| enmascaramiento | Roscas, orificios, caras de contacto, tolerancias inferiores a ±0,1 mm | Interferencia de montaje y reelaboración después del hecho. |
| Inspección | Adhesión cruzada, espesor, niebla salina por lote | Fallos descubiertos por el usuario final en lugar de la línea |
Los problemas de recubrimiento en polvo más costosos en piezas de fundición a presión no son problemas de recubrimiento en absoluto. Son problemas de fundición: porosidad interconectada cerca de la superficie, gas atrapado en el metal o humedad acumulada en los poros que se expande durante el curado. El resultado es un agujero, una ampolla o un pequeño cráter que aparece minutos después de que las piezas salen del horno, momento en el que se consume el polvo y se desechan las piezas hasta despojarlas.
La defensa del recubridor es un pase de precalentamiento. Haga funcionar las piezas a una temperatura superior al pico de curado una vez, deje que escapen el gas y la humedad atrapados, enfríe y luego cubra. Esto agrega un ciclo de horno y, en piezas de alta porosidad, es posible que deba realizarse dos veces. La defensa del fundidor se encuentra aguas arriba: fundición a alta presión asistida por vacío, temperatura controlada del molde, ventilación adecuada y masa fundida limpia y desgasificada. Las opciones de diseño de moldes que evitan la soldadura y el llenado turbulento también, no por coincidencia, reducen la porosidad que arruina los acabados.
Cuando no se pueda eliminar la porosidad, alrededor de las transiciones de grueso a fino o al final del relleno, el dibujo debe indicarlo. Un margen de mecanizado de 0,3 a 0,5 mm en una cara cosmética con frecuencia elimina por completo la piel porosa y proporciona al recubridor una superficie sólida, con un pequeño costo de eliminación de material.
Los compradores piden esta comparación constantemente, por eso aquí la tienes en un solo lugar.
| terminar | Mejor ajuste en piezas fundidas a presión | Límites para planificar |
|---|---|---|
| Recubrimiento en polvo (poliéster) | Carcasas, cubiertas y soportes cosméticos y protectores; amplia gama de colores y brillos | cura at 163 to 204 °C; masking required; film adds 60 to 90 µm |
| Anodizado | Piezas forjadas o con bajo contenido de silicio que necesitan un aspecto metálico y resistencia al desgaste. | Las aleaciones de fundición a presión con alto contenido de silicio se anodizan de manera desigual y se oscurecen; colores limitados |
| pintura mojada | Cambios de color rápidos, tiradas de bajo volumen, retoques en el campo | Menor durabilidad de la película; manipulación de disolventes; normalmente necesita una imprimación |
| Recubrimiento electrónico | Geometría compleja que necesita una cobertura total antes de una capa final. | Sólo películas delgadas; normalmente una capa base debajo del polvo |
Para la mayoría de las carcasas de fundición, la decisión se reduce a pintura en polvo versus pintura húmeda, y el volumen más el recuento de colores generalmente lo resuelven. Un color en el volumen de producción prefiere el polvo; una docena de colores en cincuenta piezas cada uno favorece la pintura.
El final rara vez es el objetivo en sí mismo. Protege una pieza que tiene otro trabajo que hacer, y la aplicación decide qué parte de la especificación se refiere realmente a la corrosión y cuánto a la apariencia.
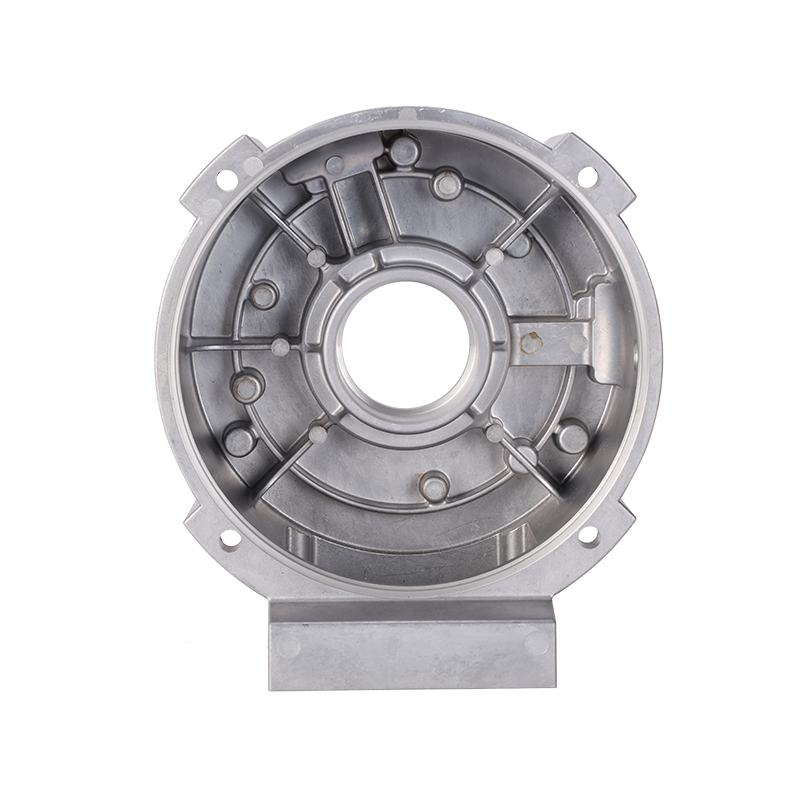
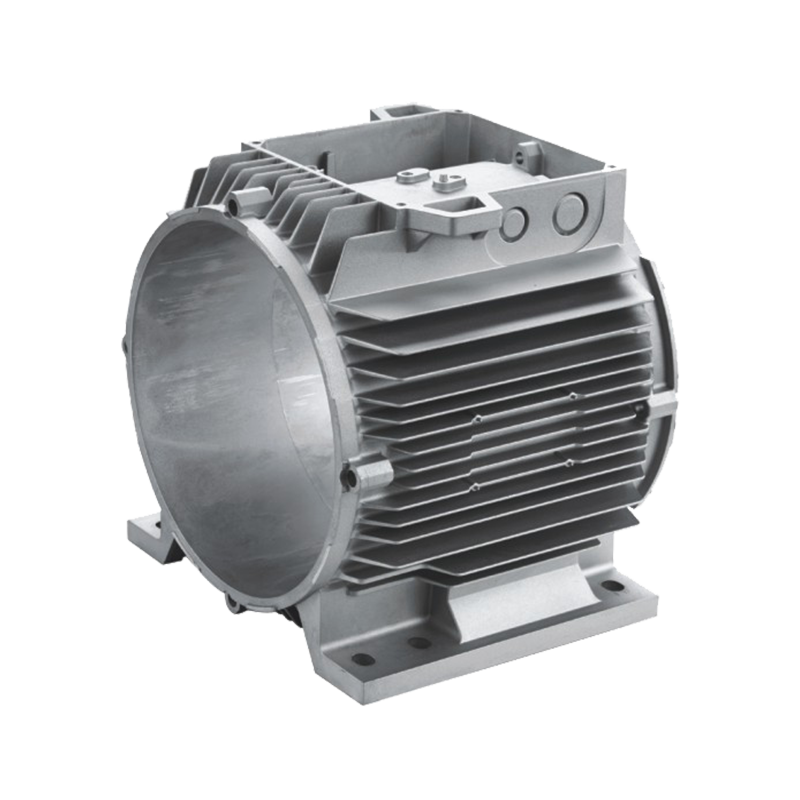
Las carcasas del motor y del estator necesitan protección exterior contra la corrosión, asientos de cojinetes estables y una película que no se descascarilla cuando se presionan las laminaciones. El polvo funciona bien porque enmascarar el orificio y la cara de acoplamiento es sencillo y la temperatura de curado es adecuada para el A380 fundido.
 Protector de extremo del motor de fundición a presión de aluminio con recubrimiento en polvo Escudo terminal de aluminio fundido a presión para motores síncronos y NEMA, que soporta la carcasa del estator con mecanizado CNC y recubrimiento en polvo para resistencia a la corrosión. Ver producto →
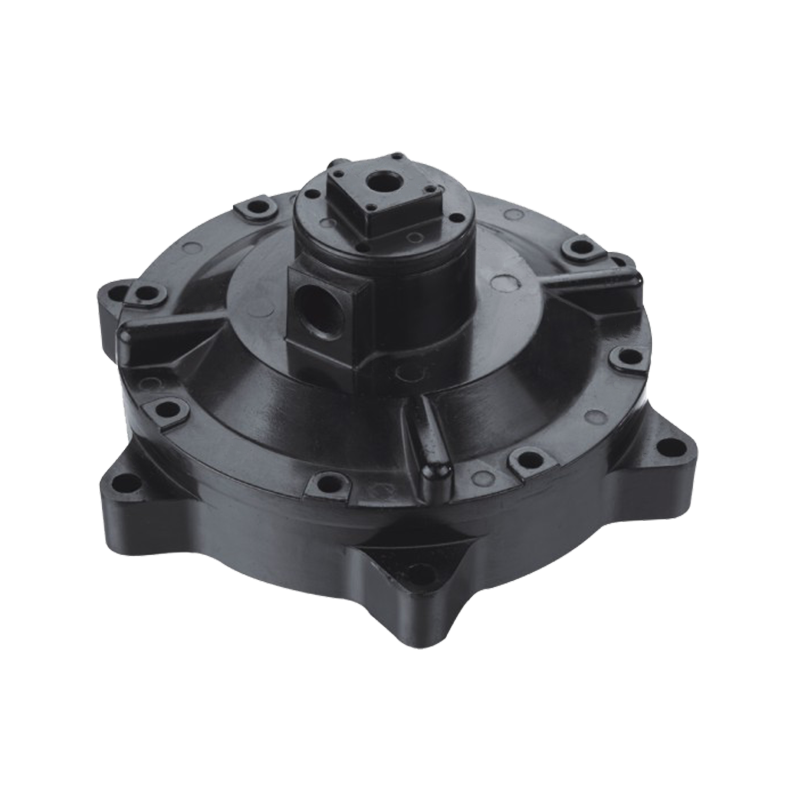
Los cuerpos de las válvulas de control combinan mecanizado y recubrimiento en una sola pieza: los orificios de sellado y los puertos roscados se mecanizan después de la fundición, luego se enmascaran y luego se recubren con pintura en polvo. La ventaja sobre la pintura es la integridad de la película en la transición entre mecanizado y fundición, que es exactamente donde las finas películas de pintura se rompen primero.
 Válvula de control de fundición a presión de aluminio con mecanizado y recubrimiento en polvo Válvula de control de aluminio fundido a presión de alta presión para control de flujo, presión y dirección, con mecanizado y recubrimiento en polvo para sistemas de flujo industriales. Ver producto →
Los componentes de las máquinas textiles a menudo conllevan un paso de mecanizado de precisión y una capa de polvo, y el recubrimiento tiene que resistir el aceite, la pelusa y la vibración constante sin agrietarse en los bordes mecanizados. Hay una discusión útil sobre ¿Por qué el tratamiento superficial prolonga gran parte de la vida útil de la pieza? en esta aplicación.
Las especificaciones vagas sobre el recubrimiento generan discusiones más adelante. Estos elementos eliminan la mayor parte de la ambigüedad antes de que se emita la primera parte:
Una nota sobre el momento de la inspección. Mida la adhesión después de que las piezas hayan reposado durante 24 horas en lugar de hacerlo directamente desde la línea. Las películas de polvo siguen desarrollando sus propiedades a medida que se enfrían y se asientan, y una prueba de sombreado realizada demasiado pronto arroja peores resultados de lo que realmente es el recubrimiento.
Casi todos pueden, pero no todos pasarán una especificación severa de niebla salina sin trabajo adicional. Las piezas con una gran porosidad superficial necesitan una pasada de precalentamiento, una construcción más gruesa o un margen de mecanizado que elimine la piel porosa.
A una temperatura del metal de 163 a 204 °C, la resistencia de las piezas prefabricadas A380 y ADC12 generalmente no se ve afectada. Vale la pena comprobar las paredes delgadas, las piezas largas y delgadas y las estrictas tolerancias de planitud después de pasar por el horno, porque tanto el alivio de tensión como la fijación mueven ligeramente las dimensiones.
Para la mayoría de carcasas de fundición, la ventana práctica es de 60 a 90 µm. Las películas más delgadas siguen la textura del molde y se corroen en los puntos altos; Las películas más gruesas se agrietan con el impacto e interfieren con el montaje.
Porosidad y piel cáustica. La lámina es homogénea y fácil de pretratar, mientras que una pieza fundida aporta gas subterráneo, una química superficial diferente y, a menudo, lubricante residual para el molde. El fallo casi siempre se debe a la preparación y no al polvo mismo.
El recubrimiento en polvo de una fundición a presión es un proceso de dos partes. El lanzador posee densidad, superficie y geometría; la recubridora posee perfil, pretratamiento y curado. Cuando falla un remate, la pregunta útil no es de quién es la culpa sino cuál de esas seis variables se movió.
Si está especificando piezas fundidas de aluminio recubiertas y prefiere que los pasos de fundición, mecanizado y acabado se coticen juntos, con el enmascaramiento y la inspección definidos por adelantado, así es como trabajamos: fundición a presión, mecanizado y recubrimiento en polvo bajo un mismo techo, un sistema de calidad IATF 16949, una conversación.
¿ESTÁ USTED LISTO PARA COOPERAR CON JIEDA?
*Su correo electrónico está seguro con nosotros, no enviamos spam.

PRODUCTOS
INFORMACIÓN DE CONTACTO
nbjd011@126.com
+86-574-86115705
No. 58 Calle Mold, Zona industrial de tecnología Daqi, Distrito de Beilun, Ciudad de Ningbo

 English
 Español
 italiano